Scopri come ispezionare filtri, tubazioni di rilevamento e tenute sulle valvole di sicurezza pilotate, quindi abbina le prove funzionali alle evidenze necessarie prima della rimessa in servizio.

Una valvola di sicurezza pilotata non deve essere sottoposta a manutenzione come se il pilota fosse
semplicemente un accessorio imbullonato sulla valvola principale. Il pilota, i filtri, i collegamenti di sensing
o di alimentazione, la tubazione di controllo, le tenute e la valvola principale formano un unico sistema di controllo
della pressione. Contaminazione, perdite, restrizioni o un percorso di pressione ripristinato in modo errato
possono essere rilevanti anche quando il corpo della valvola principale appare integro.
Il secondo errore di manutenzione è considerare ogni “test” post-manutenzione come equivalente.
Una verifica della pressione di taratura del pilota, una prova di tenuta in sede, una prova di tenuta dell'assemblaggio,
una prova funzionale dell'assemblaggio completo e una prova di capacità di scarico rispondono a domande
diverse. Un risultato PASS è utile solo nell'ambito della prova che lo ha prodotto.
Questo articolo segue pertanto due regole:
- Ispezionare il percorso effettivo del pilota/di controllo installato sulla valvola.
- Adeguare la prova all'evidenza necessaria prima della rimessa in servizio.
Questo articolo utilizza valvola di sicurezza pilotata come termine di lavoro.
La documentazione del produttore e delle norme può anche utilizzare
Valvola di sicurezza pilotata, POSV o POSRV.
ISO 4126-4 è la norma di prodotto ISO specifica per le valvole di sicurezza pilotate;
ISO specifica che si tratta di uno standard di prodotto, non di uno standard applicativo. Pertanto
non sostituisce il manuale di manutenzione specifico del modello, la procedura del proprietario o
i requisiti di rimessa in servizio previsti dalla giurisdizione di riferimento. Vedi
ISO 4126-4.
Se la sequenza operativa stessa non è ancora chiara, vedi
come funziona una valvola di sicurezza pilotata.
Prima della manutenzione, confermare la configurazione della valvola e le condizioni rilevate
Prima di pulire un filtro, scollegare le tubazioni o sostituire le guarnizioni,
stabilire esattamente su quale valvola principale, pilota e configurazione di sensing si sta operando.
I design pilotati differiscono per come la pressione in ingresso raggiunge il pilota, se il sensing
è integrato o remoto, come viene instradata la pressione di cupola/controllo, dove sono installati i filtri
e quali componenti vengono sottoposti a manutenzione o collaudati come assiemi separati.
Un passo di manutenzione valido per una configurazione non deve essere trasferito
automaticamente a un'altra. Il manuale Anderson Greenwood Serie 727, ad esempio,
include configurazioni con sensing interno, sensing remoto e smorzatore e fornisce istruzioni
specifiche per tali configurazioni. Il manuale Baker Hughes Consolidated 2900-40
analogamente distingue le opzioni di rilevamento remoto e anello di rilevamento. Tali esempi del produttore
supportano la stessa regola generale di manutenzione: identificare l'esatto percorso di pressione
prima di aprirlo o ripristinarlo. Vedi
le istruzioni di manutenzione Anderson Greenwood Serie 727
e
Manuale Baker Hughes Consolidated 2900-40 POSRV.
Iniziare confermando:
- identificazione della valvola principale e del pilota, incluse le informazioni su modello/matricola necessarie per ottenere la procedura e i ricambi corretti;
- le istruzioni di manutenzione applicabili del produttore e la procedura del proprietario;
- la configurazione di rilevamento, incluso il rilevamento remoto, gli smorzatori o i collegamenti per prove in campo ove utilizzati;
- il fluido di processo e le condizioni di servizio rilevanti per contaminazione, corrosione, compatibilità con gli elastomeri e depositi;
- perché la valvola è stata rimossa, ispezionata o aperta;
- la condizione al momento della rilevazione prima che la pulizia o lo smontaggio rimuovano le prove; e
- i precedenti registri di prova o manutenzione pertinenti, se disponibili.
Gli interventi sul sistema in pressione o sul sistema pilota devono seguire le procedure applicabili di
procedure di isolamento e depressurizzazione dell'impianto e del produttore. La Serie 727
ad esempio, avverte che il sistema deve essere depressurizzato prima della valvola
rimozione o smontaggio e note sul fatto che il fluido può rimanere intrappolato nello spazio della cupola
di una valvola di sicurezza pilotata. Si tratta di un'istruzione specifica del prodotto, non di una
sequenza universale di isolamento. Il piano di isolamento dell'impianto deve corrispondere all'effettiva
installazione e ai pericoli presenti.
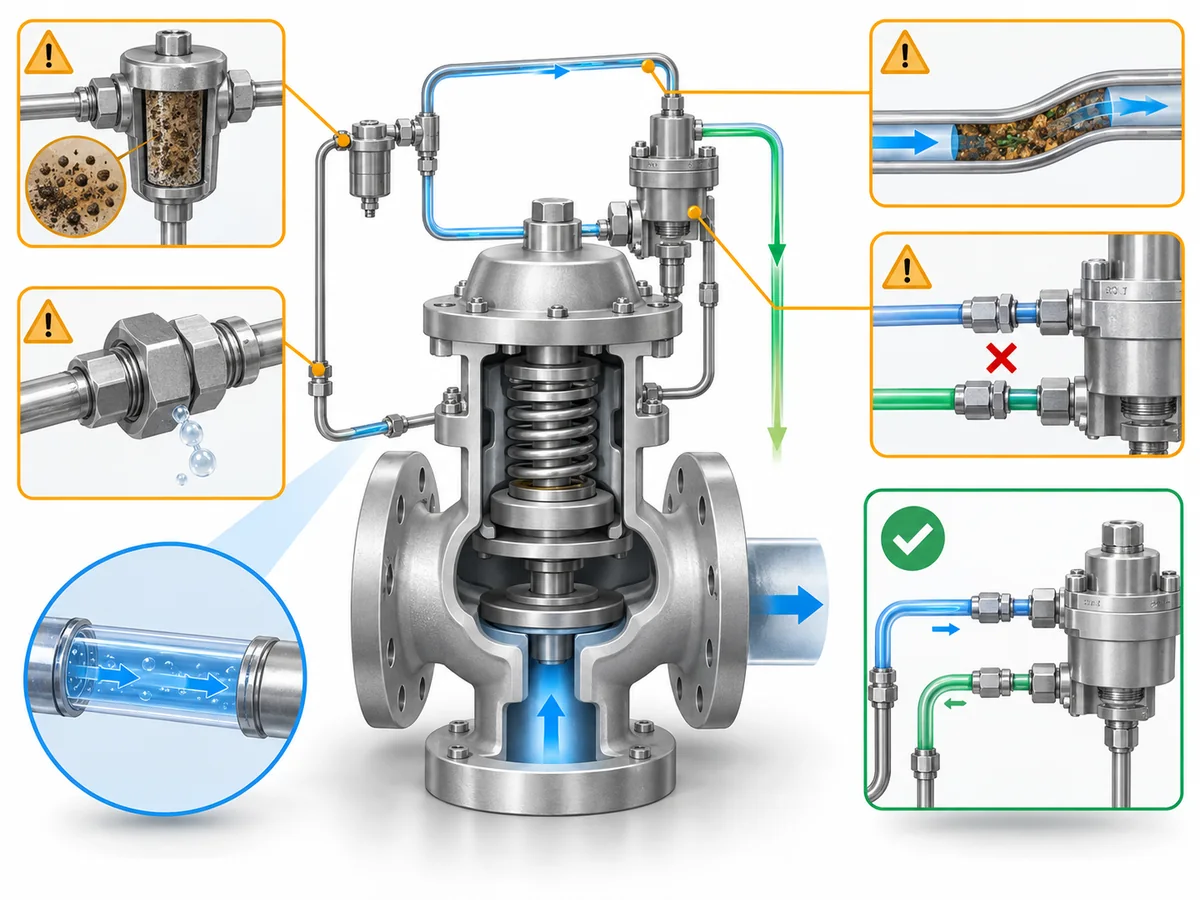
Preservare la condizione al momento dello smontaggio prima che la pulizia rimuova utili
prove. Un filtro intasato, prodotti di corrosione in un raccordo di rilevamento, perdite attorno
a pilot connection, an incorrectly connected line or an unexpected deposit can
explain why the assembly behaved abnormally. API RP 576 covers inspection and
repair practices for pressure-relieving devices, including pilot-operated PRVs,
and its current API catalog entry emphasizes inspection/repair practices intended
to support proper device performance. See
API RP 576 in the API refining catalog.
Per il programma di manutenzione dell'intera valvola, la pianificazione delle ispezioni e
il contesto al momento dello smontaggio/rimontaggio, vedere la
Guida alla manutenzione e all'ispezione delle valvole di sicurezza.
The present article stays focused on the pilot/control path and the evidence
needed after work on filters, tubing, seals and functional tests.
Decisione di manutenzione: Do not diagnose or replace the component
until the configuration around it is known well enough to explain what pressure
the component should receive, retain, vent or transmit.
Ispezionare i filtri come parte del percorso di controllo del pilota, non come componente isolato
On pilot-operated valve designs that use a filter in the sensing or pilot-supply
path, filter condition can tell you more than whether the filter itself needs
attention. A filter is part of the pressure path feeding the pilot system.
If that path is restricted, the problem is not “dirty hardware” in the abstract;
it is whether the pilot receives and responds to the pressure signal in the way
the design requires.
Un filtro contaminato non prescrive prove that the pilot is blocked.
It does provide evidence that the same contaminant may have reached adjacent
passages, fittings or pilot components. The maintenance response should therefore
seguire il percorso di contaminazione invece di fermarsi al primo componente sporco.
Le istruzioni del produttore mostrano anche perché non esiste una regola universale per il filtro.
Nel manuale Anderson Greenwood Serie 727, il gruppo filtro della valvola principale viene
rimosso per la pulizia e l'ispezione e può essere riutilizzato se non è danneggiato,
mentre la guarnizione della porta del filtro associata viene scartata e sostituita. Altre famiglie di valvole
possono utilizzare disposizioni del filtro e regole di sostituzione diverse. L'azione corretta
è quella specificata per l'esatta configurazione della valvola, non “riutilizzare sempre”
o “sostituire sempre”.”
| Riscontro sul filtro | Cosa deve cambiare |
|---|---|
| Pulito e integro |
Continuare la restante ispezione richiesta del percorso del pilota. Un filtro pulito non prova che i passaggi di rilevamento, i raccordi, le sedi del pilota o i collegamenti di controllo siano liberi da ostruzioni o perdite. |
| Contaminazione significativa |
Ispezionare il percorso di controllo collegato per contaminazione correlata o limitare e documentare il tipo di contaminante prima della pulizia, ove possibile. |
| Danneggiato o inaccettabile secondo la procedura applicabile |
Seguire il requisito di sostituzione specifico del modello e verificare il corretto ricambio. |
| Contaminazione intensa ripetuta |
Verificare perché la contaminazione continua a raggiungere il sistema pilota invece di trattare ogni intervento sul filtro come un evento di manutenzione isolato. |
Anche la frequenza di manutenzione ha lo stesso limite. API RP 576 è un riferimento
per la prassi ispettiva, ma né tale ambito né i manuali del produttore esaminati qui
supportano un intervallo universale di pulizia del filtro per ogni valvola pilotata.
La frequenza dovrebbe basarsi sulla procedura applicabile, sulla severità del servizio, sulla storia
di contaminazione e sul programma di ispezione del proprietario.
Le condizioni del filtro possono quindi costituire una prova diagnostica sull'ambiente
visto dal sistema pilota, non solo una voce di manutenzione ordinaria.
Verificare che i tubi di rilevamento e controllo non presentino restrizioni, perdite ed errori di rimontaggio
Non ogni piccolo tubo attorno a una valvola di sicurezza pilotata ha lo stesso scopo.
A seconda del design, la documentazione può distinguere una linea di rilevamento pressione,
una connessione di alimentazione del pilota, una linea di cupola/controllo, una connessione di rilevamento remoto, una linea di scarico
connection and field-test connection. Before loosening a fitting, identify what
pressure that line is supposed to communicate and to which component.
Manufacturer maintenance instructions reinforce this point. The Series 727 manual
calls for inspection of remote-sense and snubber fittings for blockage in applicable
configurations. Baker Hughes’ 2900-40 manual shows that remote sensing is its standard
pilot pressure connection while a sensing-ring option changes the pickup location.
These are design-specific arrangements, but together they show why “the tubing looks
similar” is not enough to establish correct routing.
I problemi dei tubi dovrebbero quindi essere separati per modalità di guasto.
| Ricerca | Perché è importante | Controllo di manutenzione |
|---|---|---|
| Restrizione o ostruzione |
The intended pressure signal or pilot-supply path may be delayed, attenuated or prevented from reaching the intended component. |
Inspect the affected passage, fitting, snubber/filter and connected pilot components using the applicable procedure. |
| Perdite |
Pressure integrity in the sensing, dome or control path may be lost. The effect depends on where the leak is located in the circuit. |
Identificare il giunto/componente che perde ed eseguire il controllo di tenuta post-assemblaggio specificato dopo la correzione. |
| Piegatura, corrosione o danno meccanico |
L'area di flusso o l'integrità meccanica potrebbe non corrispondere più a quella prevista configurazione. |
Riparare o sostituire con il materiale, la dimensione e il percorso specificati dalla documentazione approvata. |
| Ricollegamento allentato o errato | La valvola potrebbe non rilevare, caricare o scaricare la pressione attraverso il percorso previsto. |
Confrontare il percorso e i punti di collegamento con la documentazione corretta della valvola/collettore, quindi eseguire il controllo di tenuta del collegamento ripristinato come richiesto. |
| Modifica non verificata di una linea di rilevamento remoto | Il punto di rilevamento o le caratteristiche della linea potrebbero non corrispondere più alla configurazione di progetto. |
Restituire la configurazione per la revisione tecnica/del produttore invece di normalizzare la modifica durante la manutenzione. |
La distinzione tra restrizione e perdita
è importante perché i meccanismi di guasto sono diversi. Un percorso limitato può compromettere
comunicazione di pressione. Una perdita modifica l'integrità della pressione. Lo stesso sintomo sulla
valvola può quindi avere cause diverse, e le evidenze di manutenzione necessarie per
chiudere l'intervento non sono intercambiabili.
Il rilevamento remoto richiede particolare disciplina. Non accorciare, ridimensionare, reindirizzare o
ricollegare una linea di rilevamento solo perché la nuova disposizione è fisicamente compatibile. Il
punto di rilevamento, il percorso della linea, i raccordi e qualsiasi disposizione di filtro/smorzatore fanno parte
del percorso di pressione approvato.
Regola di manutenzione: Ripristinare il percorso di pressione documentato, quindi verificare
i collegamenti applicabili per ostruzione e perdite. Se il percorso approvato
non può essere stabilito, trattenere la valvola per la revisione ingegneristica o del produttore.
Per la chiusura della manutenzione, “il tubo sembra a posto” è un'evidenza più debole rispetto a confermare
che il percorso di pressione corretto è stato ripristinato e verificato per le modalità di restrizione e
perdita rilevanti per la procedura applicabile.
Valutare le tenute in base a posizione, condizione e compatibilità con il servizio
Una decisione sui sigilli non dovrebbe iniziare e finire con: “Questo O-ring sembra danneggiato?”
Le valvole pilotate contengono sigilli con funzioni diverse: alcuni trattengono la pressione del duomo o
del pilota, alcuni sigillano la valvola principale e alcuni sigillano raccordi o filtro/collettore
joints. The consequence of damage, wrong material or wrong reuse decision depends
on where the seal sits in the pressure-control system.
Manufacturer repair instructions also do not treat every sealing component the same
way. The Anderson Greenwood Series 727 manual is a useful example: it allows the
filter assembly to be reused if undamaged, while it specifically tells the technician
to discard certain seals and other listed parts during the applicable repair steps.
Its repair kits are selected by valve model/serial information. That is exactly why a
generic “reuse if it looks good” rule is not defensible.
Two shortcuts should therefore be avoided:
Riutilizzare ogni tenuta che sembra ancora buona.
e
Sostituire ogni tenuta su ogni valvola pilotata ogni volta che la valvola viene aperta.
Separare invece quattro domande.
1. Di quale tenuta si tratta?
Identify the location and function of the part. A pilot seat/seal, main-valve sealing
element, dome seal, filter-port seal and tubing/connection seal should not inherit the
same maintenance rule simply because each is called a “seal.”
2. Il componente e il materiale sono corretti?
Pilot-operated valve families can use different soft goods or metallic sealing
components for different pressure, temperature and process conditions. A replacement
should match the approved bill of materials or repair kit for the exact configuration,
not merely the apparent dimensions of the removed part.
Per un contesto più approfondito sulla selezione dei materiali, consultare la
guida alla selezione dei materiali per valvole di sicurezza.
3. Le sue condizioni sono accettabili?
Inspect for the damage modes addressed by the applicable manufacturer procedure:
cuts, extrusion, compression damage, wear, corrosion or deposit-related damage where
relevant. Appearance can identify physical deterioration, but it cannot prove the
material grade, prior chemical attack, or compatibility with the process.
4. La procedura applicabile consente il riutilizzo?
This is separate from appearance. If the model-specific procedure requires
replacement during the applicable service operation, an apparently intact part is
not evidence for reuse. Conversely, a part the manufacturer permits to be cleaned,
inspected and reused should not be subjected to an invented universal replacement rule.
Sequenza decisionale per le guarnizioni:
identity → function → approved material/configuration → physical condition →
permitted reuse/replacement → post-assembly leakage/functional verification.
Adeguare il collaudo funzionale a ciò che si deve dimostrare
A post-maintenance test is only as broad as its test scope. Instead of asking only,
“Did the valve pass?” ask:
Which test was performed, which part of the pilot/main-valve system did it
exercise, what acceptance basis was used, and what remains untested?
The standards have different roles. The current API catalog lists
API RP 576
as an inspection and repair practice covering pilot-operated PRVs;
API 527
addresses seat tightness, with the current API digital catalog listing API 527,
5th Edition, as the seat-tightness standard; and
API’s digital catalog
confirms the current API 527 entry.
ASME PTC 25-2023
is a performance test code for pressure relief devices and includes flow-capacity,
in-service and bench testing. These documents do not make a pilot set-pressure
check, seat-leakage test, assembly function test and capacity test interchangeable.
Manufacturer procedures make the same distinction at the equipment level. The
Anderson Greenwood Series 727 manual separates valve-assembly leak tests, pilot
set-pressure testing, and pilot/manifold internal leak testing. Its field test
procedure can verify pilot set pressure while the main valve does not cycle during
that procedure. That is strong evidence for a narrow but important maintenance rule:
a valid pilot test proves the pilot variable it actually exercises; it does
not automatically prove full main-valve operation or rated flow capacity.
| Verifica o prova | Ciò che il risultato può supportare | Cosa non dimostra automaticamente |
|---|---|---|
| Visual / configuration inspection | Visible condition, correct routing, part identity and assembly observations within the inspection scope | Set pressure, seat tightness, pilot response under pressure or rated flow capacity |
| Verifica del pilota/pressione di taratura | Pilot actuation or set-pressure behavior under the approved test method | Main-valve cycle, seat tightness, rated flow capacity or installed-system acceptance unless the procedure also tests those items |
| Seat-tightness / leakage test | Leakage performance for the seat or connections covered by the applicable test basis | Complete pilot/main-valve functional performance or flow capacity |
| Prova funzionale del gruppo completo | Defined operation/integrity of the assembled pilot and main valve under that procedure | Certified flow capacity unless capacity is actually tested under the required basis |
| Prova di capacità di portata | Flow performance under the defined test conditions | Correct field sensing-line routing, installation condition or every maintenance detail not represented in the test setup |
Verifica della pressione di taratura del pilota o della funzione del pilota
On applicable designs, a field-test connection can allow pilot or set-pressure
behavior to be checked without reproducing every installed operating condition.
The Series 727 manual provides a field-test arrangement in which the pilot can be
pressurized and its pop/set behavior observed while the main valve does not cycle
during that procedure. That distinction should be preserved in the maintenance record.
A useful record is therefore not simply “Pilot test: PASS.” It should identify the
valve/pilot, the test method, the set-pressure basis being checked, the medium and
condition required by the procedure, and the function that was prescrive exercised.
Do not import the Series 727 test pressures, warm-up periods or tolerances into another
valve family. Those values are model/procedure-specific. Use the correct manual and
project acceptance basis for the valve being maintained.
Prova di tenuta in sede e di perdita
Seat-tightness testing answers a leakage question. API Standard 527 is specifically
titled Tenuta della sede delle valvole di sicurezza, and API’s current catalog
lists it for pressure-relief-valve seat tightness. That makes it appropriate evidence
for a seat-leakage conclusion within its scope—not for the broader statement that the
pilot/main-valve control system has been functionally verified.
Manufacturer procedures may also require connection or internal leak checks that are
outside the main-seat leakage question. The Series 727 manual, for example, separates
external-joint leakage, pilot/manifold internal seat tightness and other assembly checks.
The maintenance record should say which leakage path was tested.
Verifica funzionale completa della valvola
A complete-assembly functional test is broader than a pilot-only set-pressure check
because it can exercise the interaction between the pilot and main valve under the
approved procedure. It is still bounded by the setup. If the procedure does not measure
rated flow capacity, the result should not be reported as capacity certification.
Baker Hughes’ Consolidated 2900-40 manual contains a distinct functional-testing
section and model-specific instructions for sensing/filter options. That is another
reminder that the exact functional test depends on the valve configuration. Use the
procedure for the actual assembly rather than creating a generic test sequence from
another manufacturer’s manual.
Regola dell'evidenza: A complete-assembly functional test proves the
functions included in that approved procedure—not every characteristic of the
installed relief system.
Cosa non dimostra una prova sul campo o funzionale
The largest post-maintenance interpretation error is to expand a narrow PASS result
beyond the question that was tested.
- Verifica della pressione di taratura del pilota ≠ evidenza della capacità nominale.
- PASS di tenuta in sede ≠ prova funzionale completa.
- Prova funzionale dell'assieme completo ≠ certificazione della capacità di portata.
- Bench or field valve test ≠ proof that the entire installed sensing/control system is restored correctly unless that configuration is represented and checked.
For maintenance records and engineering review, document enough information to answer:
- What test was performed and under which approved procedure?
- Quale configurazione di valvola/pilota è stata provata?
- What pressure path, seat, connection or operating function was evaluated?
- Quale criterio di accettazione è stato utilizzato?
- Cosa non ha valutato la prova?
- Rimane ancora aperta un'altra domanda di manutenzione?
That makes the test result usable evidence instead of a generic “PASS” label.
Una panoramica più ampia delle norme è disponibile nella
guida agli standard delle valvole di sicurezza.
Decidere se la valvola è pronta per il ritorno in servizio
Reassembly is not the same as maintenance closure. The return-to-service decision
should combine what was found, what was corrected, whether the correct pilot/control
path was restored, whether the required seals and parts were verified, and whether
the post-maintenance tests actually answer the questions created by the work.
Il PROSEGUIRE / SOSPENDERE / SCALARE labels below are an engineering
screening framework used in this article. They are not API, ASME, ISO or regulatory
classifications and do not replace the valve owner’s, manufacturer’s or applicable
jurisdictional acceptance process.
| Esito della selezione | Usalo quando |
|---|---|
| PROCEDERE |
The applicable maintenance scope is complete, the documented configuration is restored, required parts/materials are verified, leakage or restriction concerns raised by the work are closed, and the required post-maintenance checks provide acceptable evidence for the questions they were intended to answer. |
| IN ATTESA |
Relevant contamination, blockage, leakage, incorrect routing, uncertain seal identity/material, failed or ambiguous test response, or another unresolved maintenance condition remains. |
| SCALARE |
The correct configuration cannot be established, repeated contamination suggests a broader service/system cause, test behavior conflicts with expected valve response, or the next step requires engineering/manufacturer input outside the validated maintenance scope. |
Prima della chiusura, verificare:
- Has a contaminated filter triggered the necessary inspection of the connected pilot path?
- Have sensing, supply, dome/control and field-test connections been restored to the documented configuration?
- Have relevant tubing/passages been checked for restriction and the reassembled pressure path checked for leakage as required?
- Are replacement or retained seals the correct parts/materials for the valve and permitted by the applicable procedure?
- Did the post-maintenance test actually examine the function that the maintenance work could have affected?
- Ogni risultato PASS viene utilizzato solo nell'ambito di quella prova?
- Does any unresolved finding still require engineering, manufacturer or owner review?
A useful maintenance handoff contains more than “valve failed” or “valve repaired.”
Provide, where available, valve and pilot identification, relevant service conditions,
as-found observations, filter/tubing findings, components replaced or retained,
seal/soft-goods identification, tests performed, results/acceptance basis, and the
specific unresolved question if engineering review is still required.
That information helps the next reviewer distinguish a component maintenance issue
from a configuration, contamination, sensing-path or wider application problem.
Principio di chiusura: Maintenance is not complete merely because
the last part has been reassembled. It is complete when the relevant maintenance
questions have been closed with evidence appropriate to each question.
Frequently Asked Questions About Pilot Operated Safety Valve Maintenance
Can I clean a pilot filter and return the valve to service?
Not on the basis of the filter alone. Follow the exact manufacturer procedure for
cleaning or replacement, then consider whether the as-found contamination could also
have affected connected sensing/supply passages or pilot components. A clean filter
does not prove that the rest of the control path is unrestricted.
What should be checked after pilot sensing or control tubing is disconnected?
Confirm that the documented sensing/control path has been restored, the line is free
of relevant restriction or mechanical damage, and the reassembled connections meet
the required leakage/integrity checks. Remote-sensing lines should not be resized,
rerouted or reconnected to a different point without engineering or manufacturer approval.
Should every O-ring or seal be replaced whenever a pilot operated valve is opened?
There is no safe universal rule. Some manufacturer overhaul procedures require
specified seals or soft goods to be discarded and replaced, while other parts may be
inspected and reused under defined conditions. Identify the exact component, approved
material/part number and model-specific procedure before deciding.
Does a pilot set-pressure test prove the whole valve works?
Not necessarily. Some manufacturer field-test methods verify pilot set-pressure
behavior without cycling the main valve. The maintenance record should state what the
test exercised and what still requires another leak, functional or assembly check.
Does a seat-tightness test prove rated capacity?
No. Seat-tightness testing evaluates leakage under its applicable test basis.
Rated or certified flow capacity is a different performance question and should not
be inferred from a seat-tightness PASS result.
How often should a pilot operated safety valve be inspected?
A universal interval is not appropriate. Use the governing owner/jurisdictional
inspection program, the applicable manufacturer instructions, service severity,
contamination/corrosion history and prior as-found results. API RP 576 is an
inspection-practice reference for pressure-relieving devices, including pilot-operated PRVs.