Aprenda a inspeccionar los filtros, el tubing de sensado y las juntas en válvulas de seguridad pilotadas, y a continuación relacione las pruebas funcionales con la evidencia necesaria antes de la puesta en servicio.

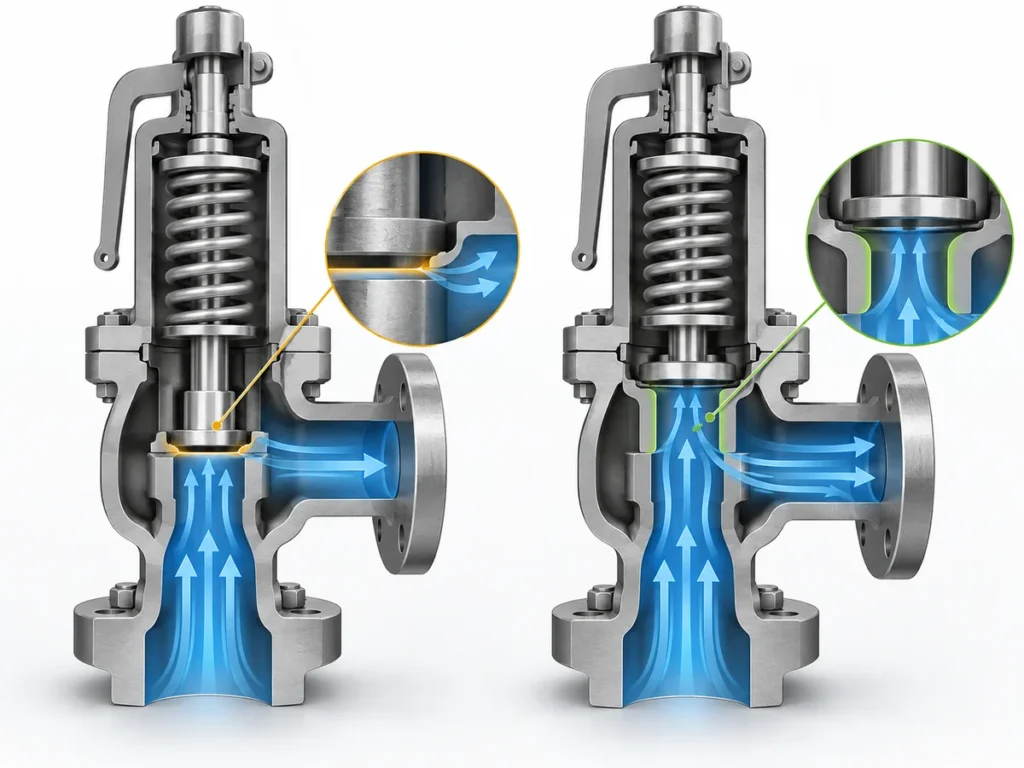
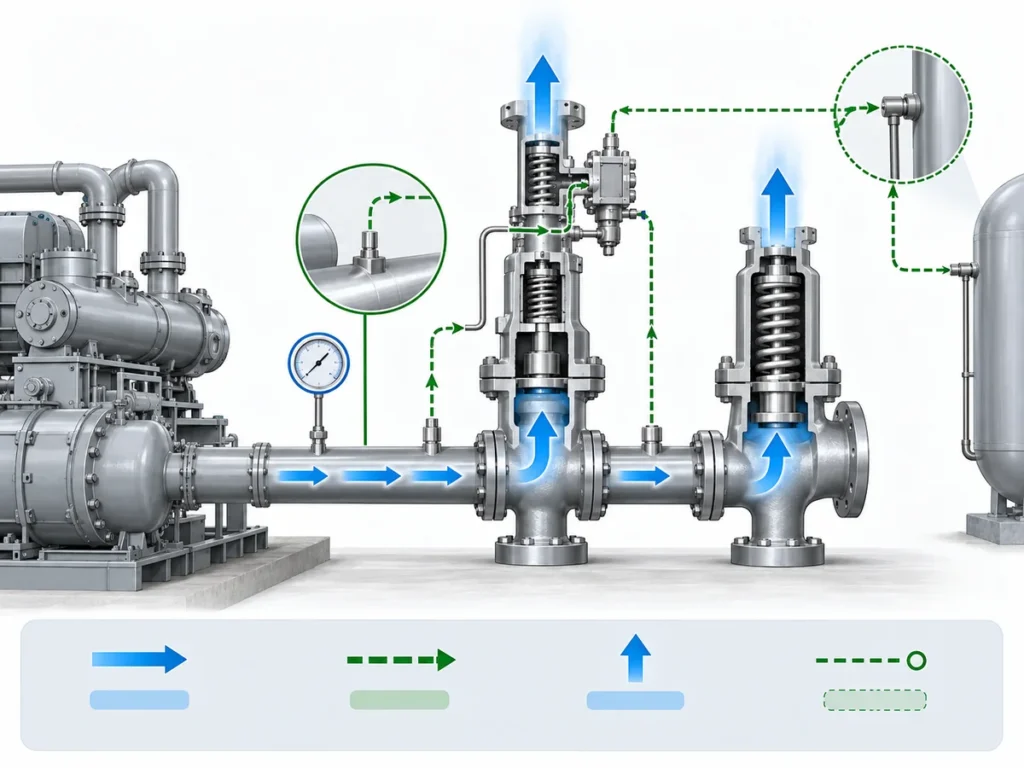
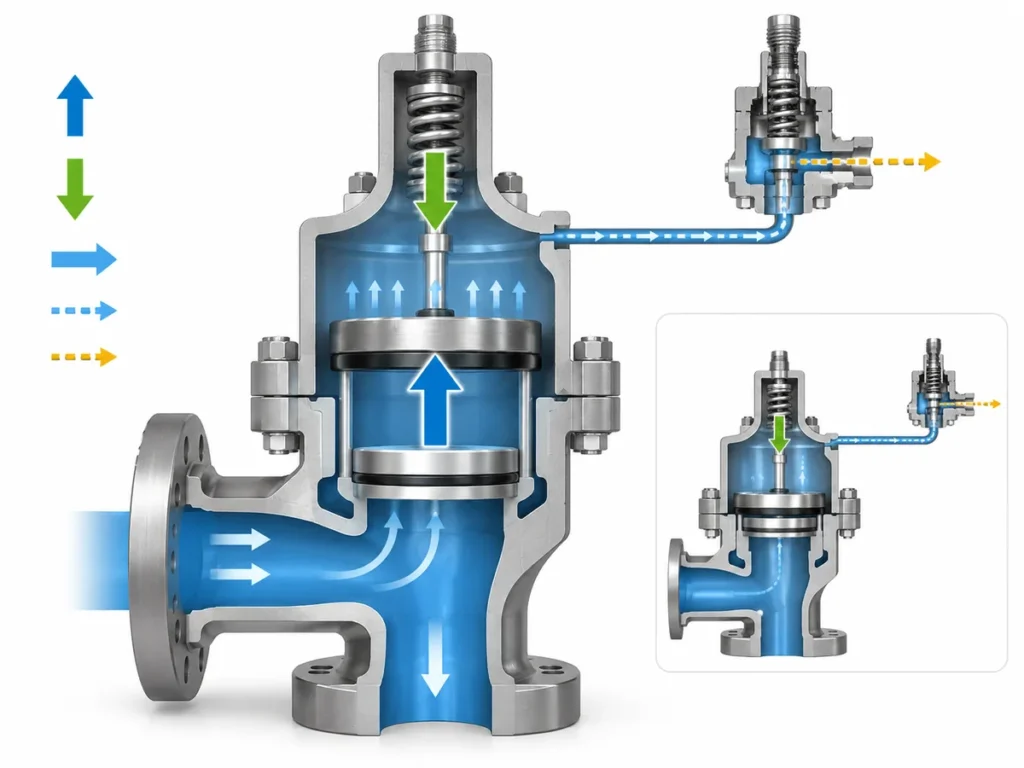
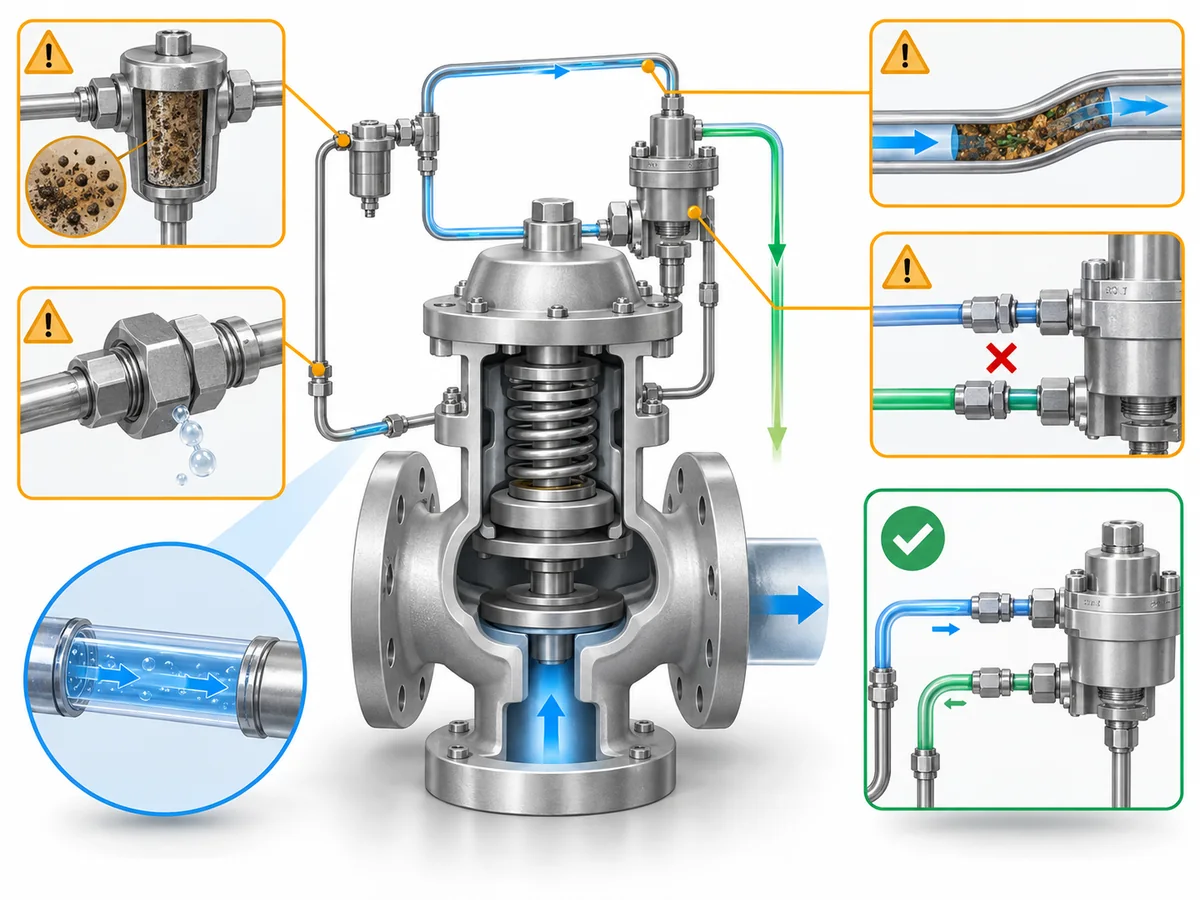
Una válvula de seguridad pilotada no debe mantenerse como si el piloto fuera simplemente un accesorio atornillado a la válvula principal. El piloto, los filtros, las conexiones de sensado o alimentación, las juntas y la válvula principal forman un sistema de control. La contaminación, las fugas, las restricciones o una conexión restaurada incorrectamente en esa trayectoria de control pueden ser relevantes incluso cuando el cuerpo de la válvula principal parece en condiciones de servicio.
El segundo error de mantenimiento es tratar toda “prueba” posterior al mantenimiento como equivalente. Una verificación de presión de tarado del piloto, una prueba de estanqueidad del asiento, una prueba funcional del conjunto completo y una prueba de capacidad de descarga responden a preguntas diferentes.
Por lo tanto, este artículo sigue dos reglas:
- Inspeccionar la trayectoria real del piloto/sistema de control instalada en la válvula.
- Ajustar la prueba a la evidencia que se necesita antes de la puesta en servicio.
Este artículo utiliza válvula de seguridad pilotada como término de trabajo. La documentación del fabricante y de las normas también puede usar Válvula de alivio de presión pilotada, POSV o POSRV. Si la secuencia de operación aún no está clara, consulte cómo funciona una válvula de seguridad pilotada . Las instrucciones de mantenimiento exactas para una válvula específica siguen proviniendo de la documentación aplicable del fabricante y de los requisitos del sitio.
Antes del mantenimiento, confirme la configuración de la válvula y su estado inicial
Antes de limpiar un filtro, desconectar tuberías o sustituir sellos,
establezca exactamente sobre qué válvula y configuración de piloto está trabajando.
Los diseños pilotados pueden diferir en cómo la presión del sistema llega al
piloto, si el sensado es integrado o remoto, cómo se conecta la presión de control o de domo,
y qué componentes se mantienen o prueban por separado.
Un paso de mantenimiento válido para una disposición no debe
transferirse automáticamente a otra.
Comience por confirmar:
- identificación de la válvula y del piloto;
- las instrucciones de mantenimiento aplicables del fabricante;
- la disposición de sensado, incluido el sensado remoto cuando se utilice;
- medio de proceso y condiciones de servicio relevantes;
- por qué se retiró, inspeccionó o abrió la válvula;
- la condición encontrada;
- registros previos de mantenimiento o pruebas relevantes, si están disponibles.
Los trabajos en el sistema de contención de presión o en el sistema del piloto deben seguir los procedimientos aplicables de
aislamiento y despresurización de la planta y del fabricante. Por
ejemplo,
las instrucciones de mantenimiento de Anderson Greenwood Serie 727
requieren que el conjunto POSRV aplicable sea aislado y despresurizado
antes de los trabajos de mantenimiento del piloto especificados. Ese ejemplo no crea una
secuencia de aislamiento universal; el método exacto sigue siendo específico del sitio y
del modelo.
Preserve the estado tal como se encontró antes de que la limpieza elimine
evidencia útil. Un filtro obstruido, una fuga alrededor de una conexión del piloto, una
línea conectada incorrectamente o un depósito inesperado pueden ayudar a explicar por qué
el conjunto no se comportaba como se esperaba.
Para el programa de mantenimiento más amplio de toda la válvula, la planificación de la inspección y
el contexto de estado tal como se encontró/tal como se dejó, consulte
Guía de mantenimiento e inspección de válvulas de seguridad
.
El presente artículo se centra en la ruta del piloto/control y la
evidencia necesaria después de ese trabajo.
Decisión de mantenimiento: No diagnostique el componente antes de
confirmando la configuración a su alrededor.
Inspeccionar los filtros como parte de la ruta de control del piloto, no como un componente aislado
En diseños de válvulas pilotadas que utilizan un filtro en la línea de detección o de alimentación del piloto
la condición del filtro puede indicarle más que si el filtro
en sí mismo requiere atención.
Un filtro tiene como función limitar la contaminación que llega a los pasajes del piloto
aguas abajo o a los componentes de control relacionados. Si contiene una contaminación
significativa, limpiar o reemplazar esa única pieza puede no resolver la
cuestión de mantenimiento.
La siguiente pregunta es:
¿Podría la misma contaminación haber afectado la ruta conectada
del piloto/control?
Un filtro contaminado no no demuestra que el piloto esté
bloqueado. Sin embargo, da al ingeniero de mantenimiento una razón para inspeccionar
los pasajes y conexiones aguas abajo relevantes cuando la cantidad o naturaleza
de la contaminación hace creíble una mayor restricción.
El propio filtro debe manipularse según el procedimiento
aplicable de la válvula. Las instrucciones publicadas del fabricante no respaldan una
regla universal: algunos conjuntos de filtro pueden inspeccionarse y reutilizarse bajo
condiciones especificadas, mientras que otros diseños exigen su sustitución.
La frecuencia de mantenimiento tiene la misma delimitación. La atención al filtro debe
basarse en los requisitos aplicables del fabricante, el historial de servicio y las
condiciones de contaminación, en lugar de un intervalo arbitrario aplicado a
cada válvula pilotada.
| Hallazgo del filtro | Qué debe cambiarse |
|---|---|
| Limpio y sin daños |
Continúe la inspección restante requerida de la vía del piloto; un filtro limpio por sí solo no demuestra que el piloto esté en buen estado. |
| Contaminación significativa |
Verifique la vía de control conectada en busca de contaminación o restricción relacionada. |
| Dañado o inaceptable según el procedimiento aplicable | Siga el requisito de sustitución específico del modelo. |
| Contaminación intensa repetida |
Revise por qué la contaminación sigue llegando al sistema del piloto en lugar de tratar cada servicio del filtro como un evento aislado. |
La condición del filtro puede por tanto ser evidencia diagnóstica sobre el
entorno visto por el sistema piloto, no solo una partida de mantenimiento.
Verificar la restricción, fugas y errores de reensamblaje en el tubing de sensado y control
No todos los tubos pequeños alrededor de una válvula de seguridad pilotada tienen el mismo
propósito. Según el diseño, la documentación puede distinguir una
línea de sensado de presión, conexión de alimentación del piloto, línea de domo o control,
conexión de sensado remoto y otro tubing del piloto.
Los problemas de tubing deben por tanto separarse por modo de falla.
| Búsqueda | Por qué es importante | Verificación de mantenimiento |
|---|---|---|
| Restricción u obstrucción | La señal de presión o la trayectoria de alimentación del piloto prevista puede verse impedida. |
Inspeccionar el pasaje afectado y los componentes conectados usando el procedimiento aplicable. |
| Fugas | Puede perderse la integridad de presión en la trayectoria de detección o control. |
Identifique la conexión o el componente con fuga y verifique el conjunto restaurado. |
| Acodamiento, corrosión o daño mecánico |
La trayectoria de flujo o la integridad mecánica pueden ya no coincidir con la configuración prevista. |
Repare o sustituya de acuerdo con la documentación aprobada. |
| Reconexión floja o incorrecta |
La válvula puede ya no estar detectando o controlando la presión a través de la trayectoria prevista. |
Compare los puntos de conexión y trazado con la válvula correcta fabricante. |
| Modificación no verificada en una línea de detección remota |
La configuración de detección puede ya no coincidir con la diseñada configuración. |
Remita la configuración a revisión de ingeniería o del fabricante. |
La distinción entre restricción y
fuga importa. Una trayectoria restringida puede interferir con
la comunicación de presión a través de esa trayectoria. Una conexión con fuga presenta un
problema diferente: pérdida de integridad de presión. La inspección y
la acción correctiva no son intercambiables.
La detección remota añade otro límite. La documentación del fabricante muestra
que las configuraciones de detección remota pueden depender del punto de conexión
previsto y de la geometría de línea específica del diseño. Esos detalles no deben
copiado de una familia de válvulas a otra.
Regla de mantenimiento: No acortar, cambiar de tamaño, redirigir ni
reconectar una línea de detección solo porque la nueva disposición encaja
físicamente. Restaurar la configuración aprobada u obtener
confirmación de ingeniería.
Un tubo puede parecer físicamente correcto y aun así estar mal porque se ha
conectado al punto equivocado o se ha restaurado de forma distinta a la
disposición aprobada.
Para el cierre de mantenimiento, “el tubing parece estar bien” es una evidencia más débil que
confirmar que se ha restaurado la trayectoria de presión correcta y que se ha
verificado la ausencia de restricciones relevantes y de fugas conforme a la normativa aplicable
procedimiento de mantenimiento.
Evaluar los sellos según ubicación, condición y compatibilidad con el servicio
Una decisión sobre sellos no debería empezar y terminar con: “¿Parece que esta junta tórica está
dañada?”
Las válvulas pilotadas pueden contener varios sellos con funciones diferentes,
y las instrucciones de reparación del fabricante no necesariamente tratan cada
componente de sellado de la misma manera. Algunos componentes blandos pueden ser
elementos de sustitución obligatoria según un procedimiento de revisión concreto; otro componente
puede tener una regla de inspección o sustitución diferente.
Por lo tanto, deben evitarse dos atajos genéricos:
Reutilizar todos los sellos que aún parezcan estar bien.
y
Replace every seal on every pilot-operated valve whenever the valve is opened.
Instead, separate four questions.
1. Which seal is it?
Identify the location and function of the part. A pilot seal, main-valve
sealing element and connection seal should not automatically inherit the
same maintenance rule.
2. Is the part and material correct?
Pilot-operated valve families can use different soft-goods materials for
different configurations and services. A replacement part should match
the approved valve configuration rather than merely having the same
apparent dimensions.
For deeper material-selection context, see the
guía de selección de materiales para válvulas de seguridad
.
3. Is its condition acceptable?
Inspect the component for the forms of damage or deterioration addressed
by the applicable manufacturer procedure. Appearance is useful evidence
of physical condition, but it does not establish material identity or
service compatibility.
4. Does the applicable procedure permit reuse?
This is separate from appearance. If the manufacturer procedure requires
replacement of that component during the applicable service operation, an
apparently intact seal is not evidence for ignoring the requirement.
The same distinction matters during procurement. A “similar” elastomer is
not automatically an acceptable substitute simply because it fits.
Seal decision sequence:
identity → material/configuration → condition → permitted
reuse/replacement → post-assembly verification.
Match the Functional Test to What You Need to Prove
A post-maintenance test is only as broad as its test scope.
Instead of asking only, “Did the valve pass?” ask:
Which test was performed, which variable or function did it verify, and
what remains untested?
For standards context,
API RP 576
covers inspection and repair of pressure-relieving devices including
pilot-operated pressure relief valves;
API 527
addresses seat tightness; and
ASME PTC 25
distinguishes pressure-relief-device test purposes including
flow-capacity testing from other testing activities.
A broader standards overview is available in the
Guía de normas para válvulas de seguridad
.
Those are not interchangeable forms of evidence.
| Check or test | What the result can support | Lo que no demuestra automáticamente |
|---|---|---|
| Inspección visual | Visible condition, configuration and assembly observations | Set pressure, seat tightness or rated capacity |
| Pilot/set-pressure verification |
Pilot actuation or set-pressure behavior under the approved test method |
Rated flow capacity or complete installed-system acceptance |
| Prueba de estanqueidad del asiento | Leakage performance under the applicable test basis | Complete pilot/main-valve functional performance |
| Complete-assembly functional test |
Defined operation and integrity of the assembled pilot/main valve under that procedure |
Certified flow capacity unless capacity is actually tested |
| Flow-capacity test | Flow capability under defined test conditions | Correct installation or suitability of every field-system detail |
Pilot Set-Pressure or Pilot-Function Verification
On applicable designs, a field test connection can provide a way to
verify pilot or set-pressure behavior.
That can be useful without proving everything about the assembled valve.
Some manufacturer procedures distinguish pilot-oriented artificial
actuation from actual main-valve operation. A valid pilot test can
therefore confirm the variable it was designed to check while leaving
other main-valve characteristics outside the evidence.
The same boundary applies to characteristics such as blowdown when the
test method does not fully exercise the main valve.
A useful record is not simply “Pilot test: PASS.” Record what pilot
function was verified and which required valve functions remain subject
to another acceptance basis.
Seat-Tightness and Leakage Testing
Seat-tightness testing answers the leakage question.
API 527 is specifically concerned with determining the seat tightness of
pressure relief valves within its scope, including pilot-operated designs.
A result under the applicable API 527 test basis therefore supports a
seat-leakage conclusion.
It does not automatically support the broader statement:
The entire valve has been functionally verified.
Seat tightness is one evidence category.
Complete-Valve Functional Verification
For some pilot-operated valve designs, manufacturer procedures separately
test the assembled pilot and main valve after maintenance. Such testing
can evaluate defined pilot/main-valve interaction and can include leakage
checks at relevant assembled connections.
That is broader than a pilot-only set-pressure check. It is still not
automatically a flow-capacity test.
Regla de evidencia: A complete-assembly functional test proves
the functions included in that approved procedure—not every
characteristic of the installed relief system.
What a Field or Functional Test Does Not Prove
The largest post-maintenance interpretation error is to expand a narrow
PASS result beyond the question that was tested.
- Pilot set-pressure verification ≠ rated capacity evidence.
- Seat-tightness PASS ≠ complete functional proof.
-
Complete-assembly functional test ≠ flow-capacity certification.
-
Bench or field valve test ≠ proof that the entire installed relief
system is correctly sized and arranged.
For maintenance records and engineering review, document enough
information to answer:
- What test was performed?
- What valve/pilot configuration was tested?
- What variable or function was evaluated?
- What acceptance basis was used?
- What did the test not evaluate?
- Does another maintenance question still remain open?
That makes the test result usable evidence instead of a generic “PASS”
label.
Decide Whether the Valve Is Ready to Return to Service
Reassembly is not the same as maintenance closure.
The return-to-service decision should combine:
- what was found;
- what was corrected;
- whether the pilot/control path was restored;
- whether parts and seals were verified;
- which tests were performed;
- what those tests actually established;
- whether any relevant question remains unresolved.
El PROCEED / HOLD / ESCALATE labels below are an
engineering screening framework used in this article. They are not API,
ASME, ISO or regulatory classifications and do not replace the valve
owner’s, manufacturer’s or applicable jurisdictional acceptance process.
| Resultado del cribado | Úselo cuando |
|---|---|
| PROCEDER |
The applicable maintenance scope is complete, the approved configuration is restored, parts/materials required by that scope are verified, and the required post-maintenance checks provide acceptable evidence for the questions they were intended to answer. |
| EN ESPERA |
Relevant contamination, blockage, leakage, incorrect configuration, uncertain seal identity, failed test response or another unresolved maintenance condition remains. |
| ESCALATE |
The correct configuration cannot be established, repeated contamination may warrant review for a broader application or system cause, test behavior conflicts with expected valve response, or the next step requires engineering/manufacturer input outside the validated maintenance scope. |
Before closeout, ask:
-
Has a contaminated filter triggered the necessary inspection of the
connected pilot path? -
Have sensing, supply and control connections been checked for relevant
restriction and leakage and restored to the approved configuration? -
Are replacement or retained seals correct for the applicable valve
configuration and maintenance procedure? -
Did the test actually examine the function that the maintenance work
could have affected? - Is each PASS result being used only within the scope of that test?
-
Does any unresolved condition still require engineering, manufacturer
or owner review?
A useful maintenance handoff contains more than “valve failed” or “valve
repaired.”
Provide, where available:
- identificación de la válvula y del piloto;
- relevant service conditions;
- as-found observations;
- filter and tubing findings;
- components replaced or retained;
- seal/soft-goods identification relevant to the work;
- tests performed;
- test results and acceptance basis;
- the specific unresolved question if engineering review is still required.
That information helps the next reviewer distinguish a component
maintenance problem from a configuration, service or wider application
issue.
Closeout principle: Maintenance is not complete merely
because the last part has been reassembled. It is complete when the
relevant maintenance question has been answered by evidence appropriate
to that question.