Che cos'è lo scarto in chiusura (blowdown) di una valvola di sicurezza?
Lo scarto in chiusura (blowdown) è la differenza tra la pressione di taratura di una valvola di sicurezza e la sua pressione di richiusura dopo uno scarico. Indica di quanto deve diminuire la pressione del sistema protetto affinché la valvola si richiuda e rimanga chiusa.
Questa pagina del glossario spiega il calcolo, i termini di pressione correlati, gli effetti operativi, le differenze di progettazione della valvola e i dati che dovrebbero apparire in una scheda tecnica PSV o in una richiesta di offerta (RFQ).
- Il blowdown è riferito tra la pressione di taratura e la pressione di richiusura.
- Può essere indicato come differenza di pressione o come percentuale della pressione di taratura.
- Non è la stessa cosa di sovrapressione, accumulo, contropressione o perdita dalla sede.
- Il valore accettabile dipende dal design della valvola, dal fluido, dal servizio, dalla norma e dai dati del produttore.
Lo scarto in chiusura misura la diminuzione di pressione necessaria per la richiusura della valvola
Interpretazione pratica
- La valvola si apre alla sua caratteristica di pressione di taratura definita
- La pressione di sistema scende mentre la valvola sfoga
- La valvola si chiude alla sua pressione di richiusura
- La differenza tra la pressione di taratura e quella di richiusura è lo scarto in chiusura
- L'accettazione finale deve corrispondere alla valvola selezionata e ai requisiti del progetto
Non confondere il blowdown con le altre pressioni durante un evento di sfogo
Pressione di taratura
Sovrapressione
Accumulo
Pressione di richiusura
Scarto in chiusura
Contropressione
Lo scarto in chiusura determina come la valvola conclude lo scarico
Lo scarto in chiusura può influire su
- Stabilità della valvola durante e dopo lo sfioro
- Sollevamenti o ciclaggio ripetuti
- Recupero della pressione di processo
- Quantità di fluido scaricato
- Impatto e usura della sede
- Perdita dopo la chiusura
- Margine di pressione operativa
- Idoneità per servizio con vapore, gas, vapori o liquidi
Uno scarto in chiusura troppo basso o troppo alto può causare problemi diversi
Scarto in chiusura troppo basso
Scarto in chiusura troppo alto
Il comportamento del blowdown dipende da come la valvola si apre, alza e chiude
Valvole a molla
Valvole bilanciate a soffietto
Valvole pilotate
Il blowdown osservato fa parte del sistema di sfioro installato
Fattori da esaminare
- Pressione operativa troppo vicina alla pressione di taratura
- Perdita di pressione in ingresso
- Contropressione sovrapposta e accumulata
- Recupero rapido della pressione di processo
- Valvola sovradimensionata o flusso di sfioro insufficiente
- Comportamento di fase del fluido e flashing
- Orientamento della valvola e stress delle tubazioni
- Condizione della sede e depositi
- Regolazione non autorizzata
- Capacità di blowdown specifica del produttore
Quattro passaggi per la revisione del blowdown in una scheda tecnica o in un problema operativo
Confermare i termini di pressione
Calcola il blowdown
Revisiona il sistema installato
Verifica la valvola selezionata
Informazioni necessarie per specificare o revisionare il blowdown
Dati di revisione raccomandati
- Attrezzatura protetta e scenario di sfioro
- Fase del fluido e mezzo di processo
- Pressione operativa e pressione di taratura
- Pressione di richiusura richiesta o osservata
- Percentuale di blowdown richiesta o intervallo di accettazione
- Pressione di sfioro e capacità richiesta
- Contropressione sovrapposta e accumulata
- Tipo di valvola, dimensione, orifizio e modello
- Informazioni sulla tubazione di ingresso e uscita
- Codice applicabile, metodo di prova e rapporto
Errori di blowdown che portano a una selezione o a una risoluzione dei problemi errata
Confusione tra blowdown e sovrapressione
Utilizzo della MAWP nella formula
Ignorare la contropressione.
Regolare sul campo una valvola piombata
Assumere un valore unico per ogni fluido
Attribuire ogni problema di ciclaggio al blowdown
Omettere la pressione di richiusura
Trattare le perdite di sede come blowdown
Continuare dalla definizione alla selezione della valvola e alla revisione del sistema
Esplora le guide ZOBAI correlate per continuare dalla terminologia di base alla selezione della valvola, al dimensionamento, alla revisione della contropressione, all'installazione e alla documentazione di progetto.
Documentazione collegata alla produzione reale
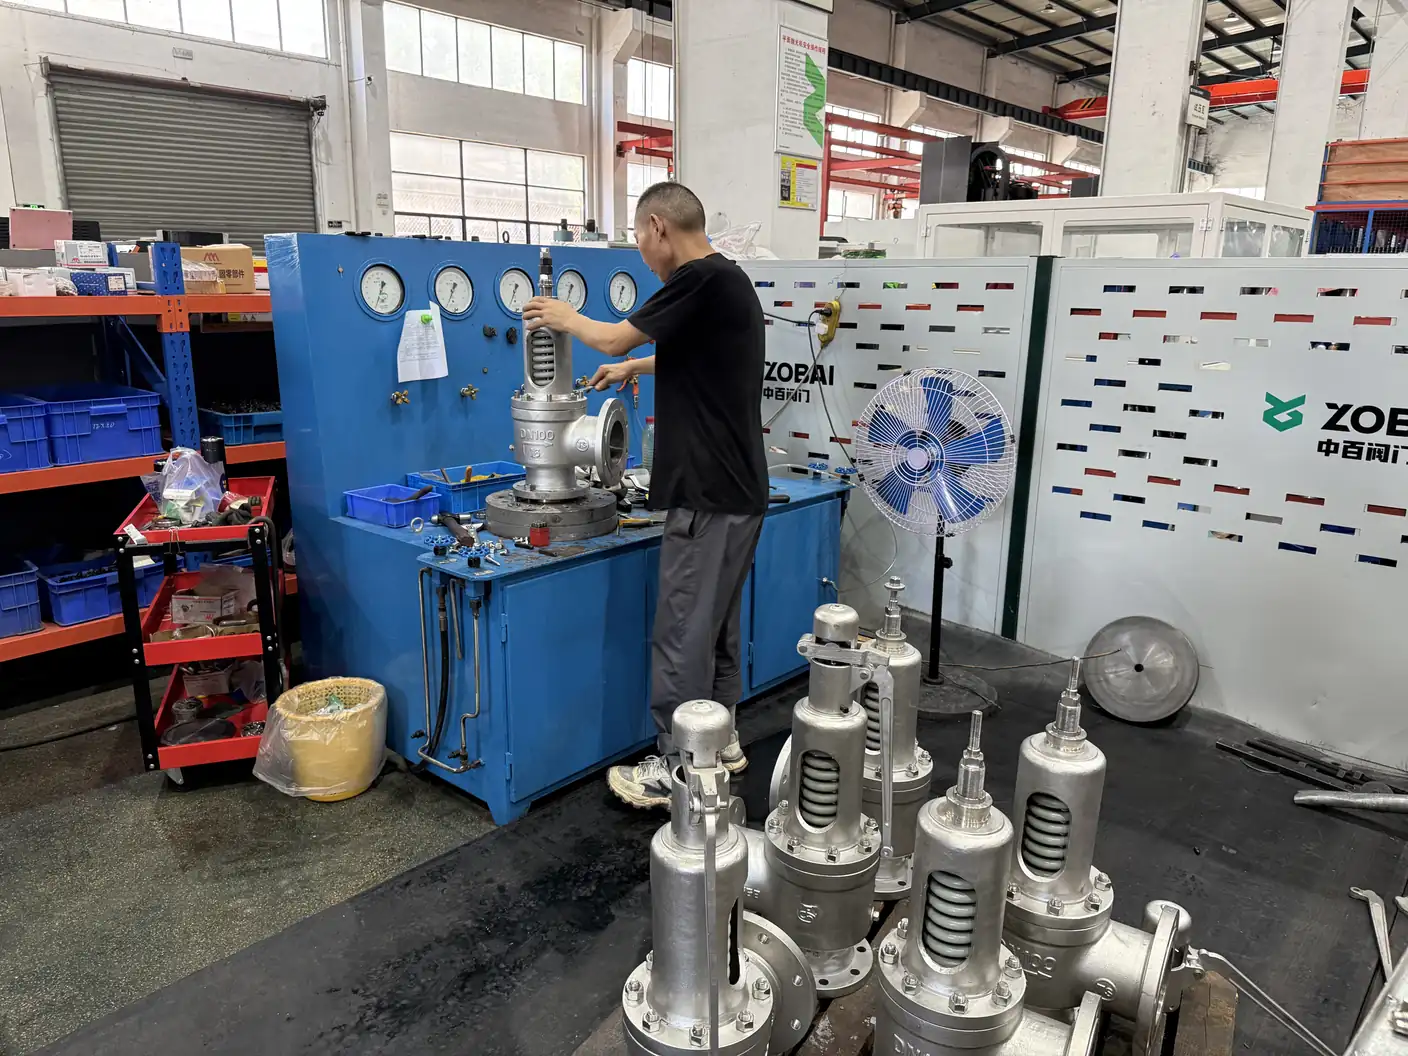
Un certificato o rapporto è utile solo se può essere ricondotto alla valvola fornita e all'ambito di ispezione concordato. Questa fotografia reale di ZOBAI documenta la postazione di prova di pressione delle valvole di sicurezza. Allineare disegni, registri dei materiali, risultati delle prove di pressione e documenti di rilascio con le specifiche di acquisto.
Guida alla selezione delle valvole di sicurezza
Dimensionamento valvole di sicurezza API 520
Glossario Contropressione
Contropressione e soffietto
Tenuta di sede API 527
Chiedi a un ingegnere
Domande comuni sul blowdown delle valvole di sicurezza
Lo scarto in chiusura è la differenza tra la pressione di taratura e la pressione di richiusura dopo uno scarico. Si esprime comunemente come percentuale della pressione di taratura.
Sottrarre la pressione di richiusura dalla pressione di taratura, dividere per la pressione di taratura e moltiplicare per 100. Utilizzare una base di pressione e unità coerenti.
No. La sovrapressione è l'aumento al di sopra della pressione di taratura durante lo scarico. Lo scarto in chiusura è la diminuzione di pressione al di sotto della pressione di taratura necessaria per la richiusura.
La valvola potrebbe tentare di chiudersi mentre la pressione del sistema rimane vicina alla pressione di taratura, il che può contribuire a una richiusura instabile o a sollevamenti ripetuti.
La pressione deve diminuire ulteriormente prima della chiusura, il che può prolungare l'evento di sfioro, aumentare la perdita di fluido e ritardare il recupero del processo.
Solo dove il design della valvola e la procedura approvata dal produttore lo consentono, e solo da personale autorizzato che utilizza adeguati controlli di test, risigillatura e documentazione.