Dépannage des soupapes de sûreté pilotées Les soupapes de sûreté pilotées peuvent devenir peu fiables dans les services sales, cireux, encrassants ou polymérisants, car le circuit pilote dépend de petits trajets de détection, de filtres, de restrictions, de sièges de pilote et de passages de pression du dôme. Un dépôt n'a pas besoin de bloquer la buse de la vanne principale pour créer un grave problème de protection contre la pression. Si le pilote ne peut pas détecter…

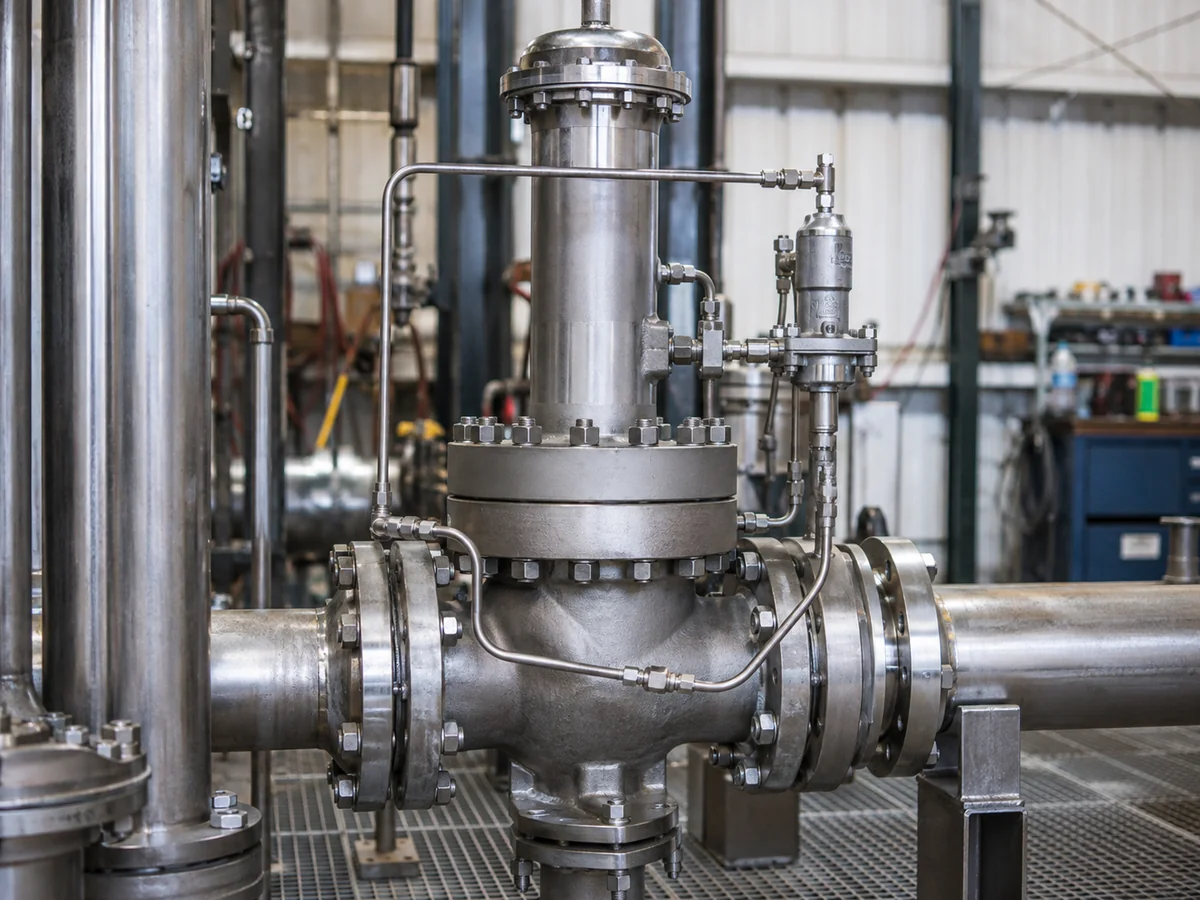
Dépannage des soupapes de sûreté pilotées
Les soupapes de sûreté pilotées peuvent devenir peu fiables dans les services sales, cireux, encrassants ou polymérisants, car le circuit pilote dépend de petits trajets de détection, de filtres, de restrictions, de sièges de pilote et de passages de pression du dôme. Un dépôt n'a pas besoin de bloquer la buse de la vanne principale pour créer un grave problème de protection contre la pression.
Si le pilote ne peut pas détecter correctement la pression, charger ou purger le dôme au bon moment, ou se refermer proprement, la vanne principale peut s'ouvrir tardivement, fonctionner de manière instable, fuir ou ne pas se refermer. La question la plus importante n'est pas de savoir si la vanne est appelée pilotée, mais si le circuit pilote sélectionné peut rester fonctionnel dans le service réel.
Cela ne signifie pas qu'une soupape de sûreté pilotée est automatiquement inadaptée à tout service sale. Cela signifie que le service doit être examiné pour le type de contaminant, la formation de cire ou de polymère, le profil de température, les données de pression, la capacité de décharge requise, la contre-pression, l'installation et l'accessibilité de maintenance avant la citation ou le remplacement.
Réponse rapide : pourquoi un service sale crée un risque particulier pour les soupapes de sûreté pilotées
Une soupape de sûreté pilotée utilise un système pilote pour contrôler la pression au-dessus du disque ou du piston de la vanne principale. En service propre, cela peut supporter une pression de fonctionnement élevée, une étanchéité serrée et un comportement d'ouverture contrôlé. En service sale, cireux ou polymérisant, le même circuit de commande peut devenir le point faible.
Le risque principal n'est pas seulement “ la saleté dans la vanne ”. La question d'ingénierie est de savoir si le pilote peut toujours transmettre, purger et restaurer la pression de commande avec le timing requis pour le scénario de décharge régissant.
La vanne principale peut être propre alors que le circuit pilote est déjà compromis
Une erreur de dépannage courante consiste à inspecter uniquement le siège, la buse et la sortie de la vanne principale, puis à supposer que la vanne est acceptable parce que le passage principal n'est pas visiblement obstrué. Dans une conception pilotée, la vanne principale et le circuit pilote remplissent des fonctions différentes.
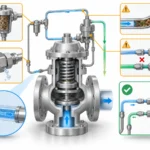
La vanne principale fournit le chemin d'écoulement de décharge. Le circuit pilote décide quand et comment la vanne principale est autorisée à s'ouvrir et à se refermer. Si une ligne de détection ou une restriction du pilote est partiellement obstruée, le pilote peut ne pas voir la pression réelle du récipient ou de la ligne assez rapidement. Si le chemin d'évent du dôme est restreint, la vanne principale peut ne pas s'ouvrir comme prévu. Si le chemin de chargement du dôme est restreint après la décharge, la vanne peut se refermer lentement ou continuer à fuir.
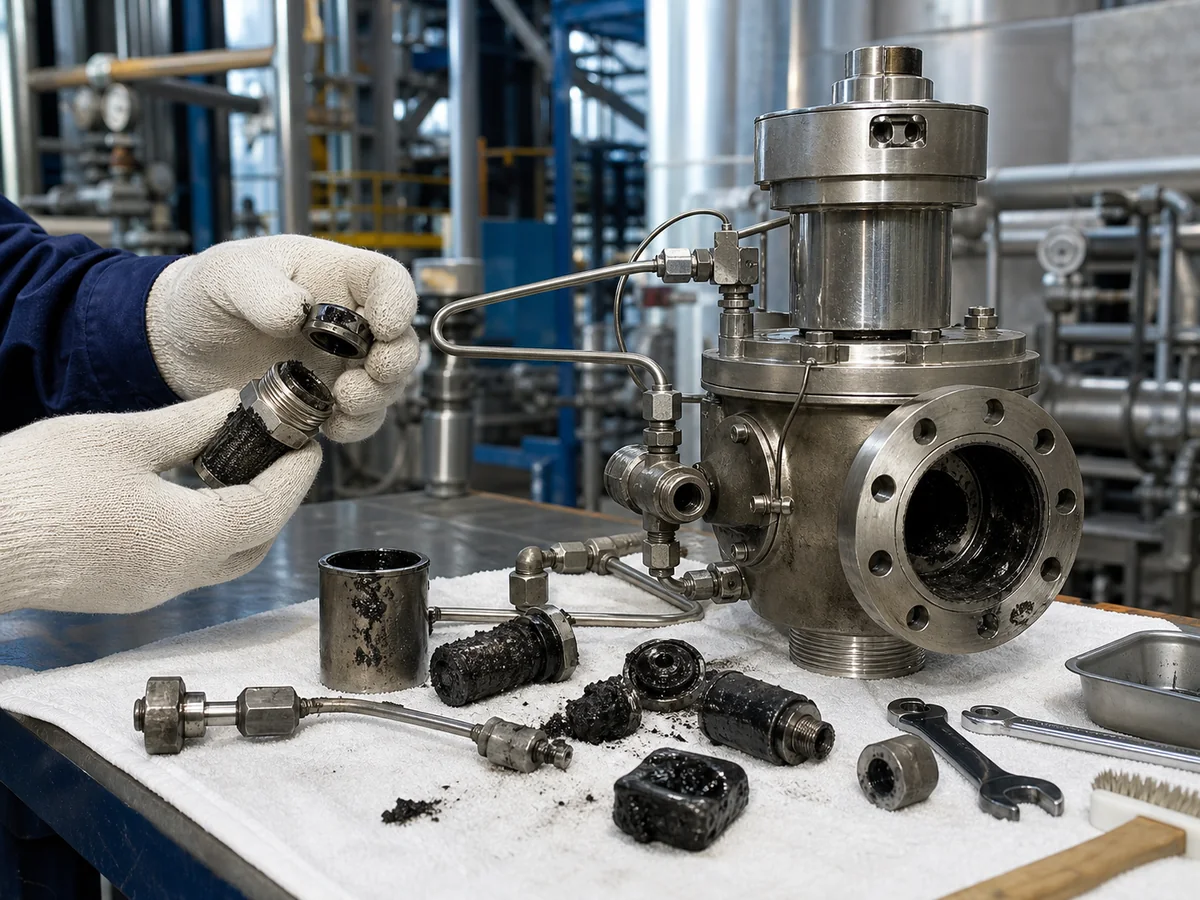
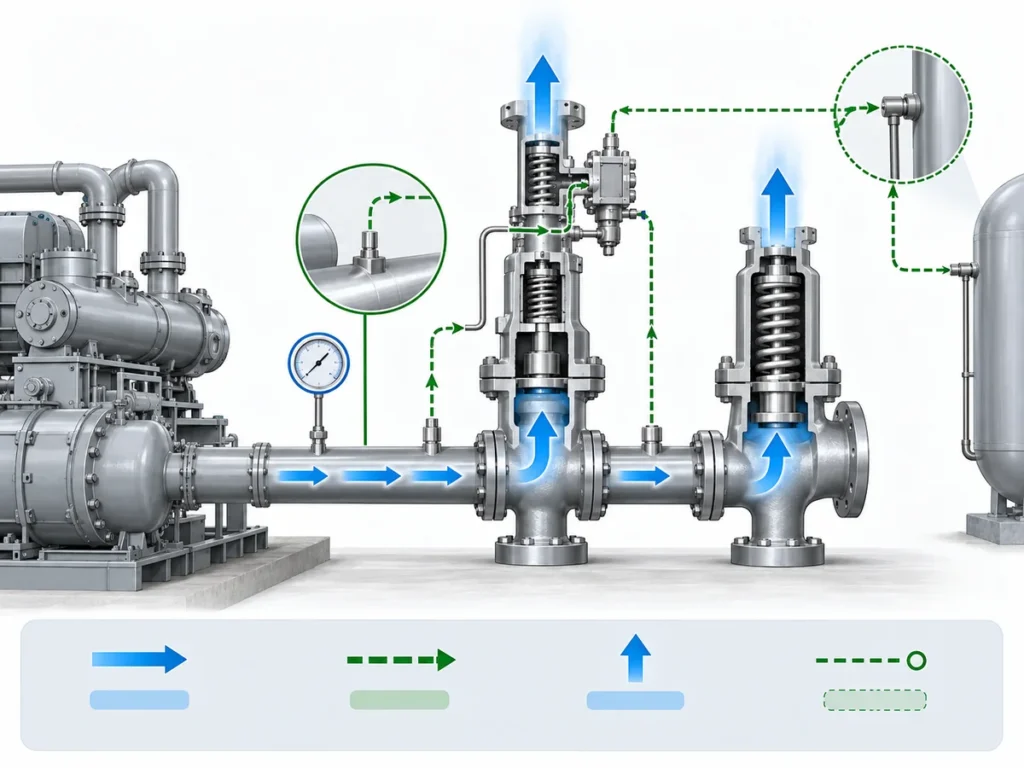
Illustration technique simplifiée ; ne constitue pas un plan de fabrication ni une coupe certifiée.
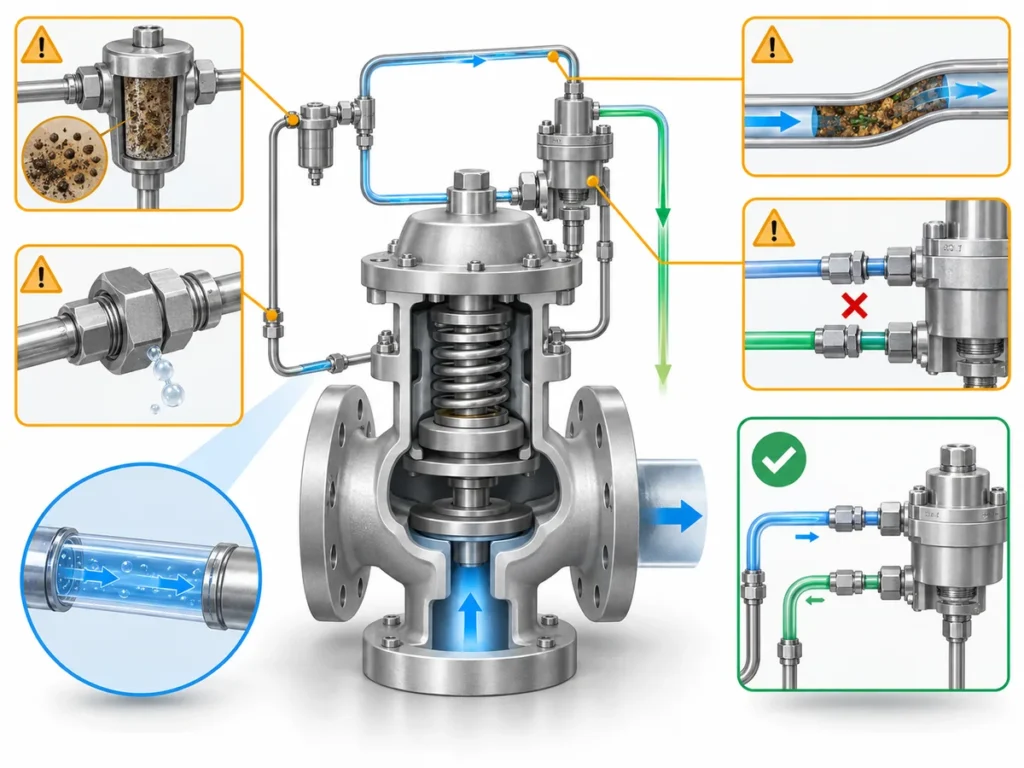
Chaîne de défaillance : La contamination du processus pénètre ou se forme dans un petit passage → le passage devient restreint, collant ou obstrué → la transmission de pression ou l'évent du dôme change → la réponse du pilote change → l'ouverture, la stabilité ou le réenclenchement de la vanne principale devient peu fiable.
C'est pourquoi Soupapes de sûreté pilotées En service sale, les vannes doivent être examinées comme des systèmes de contrôle complets, et non comme de simples corps de vanne principale.
Pièces du circuit pilote nécessitant un examen séparé
| Zone du circuit pilote | Risque en service sale | Vérification technique |
|---|---|---|
| Ligne de détection | Obstrué, partiellement restreint, refroidi, ciré ou rempli de dépôts | Routage, pente, longueur, risque d'isolement, perte de chaleur et dépôts constatés |
| Entrée du pilote / restriction | Les solides ou les dépôts collants ralentissent la réponse du pilote | Propreté, état du filtre et géométrie des passages conformément à la conception du fabricant |
| Siège pilote | Des particules ou des dépôts empêchent l'étanchéité du siège pilote | Surface du siège, historique de fuite, registre de nettoyage et pièces souples compatibles |
| Voie de chargement du dôme | Repressurisation lente du dôme après décharge | Restauration de la pression du dôme, dépôts et état de la tuyauterie pilote |
| Voie d'évent / d'échappement du dôme | La vanne principale peut s'ouvrir lentement ou ne pas atteindre le comportement d'ouverture attendu | Propreté de la voie d'évent, routage de l'évent et disposition approuvée par le fabricant |
| Filtre ou crépine | Protège les passages pilotes mais peut devenir le point de restriction | Intervalle d'inspection, état de l'élément, effet de pression et accès de maintenance |
Tous les services encrassés ne défaillent pas de la même manière
Les services avec particules encrassantes, cireux et polymérisants ne doivent pas être traités comme une seule catégorie générique de “ service encrassé ”. Chaque mécanisme affecte différemment le circuit pilote, et chacun modifie la décision d'ingénierie.
| Mécanisme de service | Emplacement de défaillance typique | Ce qui modifie la décision |
|---|---|---|
| Contamination particulaire | Filtre, ligne de détection, entrée du pilote, restriction, siège du pilote | Charge de particules, source de débris, disposition du filtre, propreté au démarrage et accès de maintenance |
| Dépôt d'hydrocarbures cireux ou lourds | Lignes de petit diamètre plus froides, tubes stagnants, passages à faible débit du pilote | Profil de température, comportement d'apparition de la cire, condition d'arrêt, température ambiante et perte de chaleur |
| Milieu polymérisant ou réactif | Passage de contrôle à faible débit, poche stagnante, siège du pilote ou tube | Temps de séjour, chimie, dépendance à l'inhibiteur, fenêtre de température et récurrence après nettoyage |
| Comportement d'encrassement inconnu | Ne peut pas être supposé | Ne finalisez pas la sélection tant que le fluide, les dépôts et l'historique de maintenance ne sont pas définis |
Service avec particules sales : comment les solides obstruent ou limitent le circuit de commande
Le service avec particules sales peut inclure de la rouille, du tartre, des fines de catalyseur, des débris de tuyauterie, des produits de corrosion, du sable, des solides de procédé ou un entraînement depuis l'équipement en amont. Ces particules peuvent être intermittentes plutôt que constantes. Une soupape peut passer une inspection initiale et devenir peu fiable après le démarrage, la maintenance, le nettoyage de la ligne, le changement de catalyseur ou un dérangement en amont.
Retard de détection
Une ligne de détection partiellement obstruée peut retarder le signal de pression atteignant le pilote. La soupape peut sembler acceptable lors d'une inspection statique mais répondre trop lentement lors d'un événement réel.
Chargement du filtre
Un filtre pilote peut protéger les passages en aval, mais il devient un élément de maintenance. S'il se charge de solides, il peut devenir le prochain point de restriction.
Erreur de pression de dôme
Une charge ou une évacuation restreinte peut faire réagir la soupape principale au mauvais moment, s'ouvrir lentement, se refermer tardivement ou fuir après fonctionnement.
Une restriction partielle est souvent plus difficile à diagnostiquer qu'un blocage complet. Une ligne complètement bouchée peut être détectée lors de l'inspection. Un chemin partiellement restreint peut encore laisser passer une certaine pression, mais pas assez rapidement pour une action de protection stable lors d'un événement réel de décharge.
Limite importante : La filtration n'est pas équivalente à une qualification pour service sale. Un filtre peut réduire les particules solides en amont du filtre, mais il ne peut pas automatiquement empêcher la précipitation de cires, la formation de polymères, les dépôts collants sur le siège du pilote, un mauvais tracé des lignes de détection ou une exposition à des températures inadaptées.
Service cireux et hydrocarbures lourds : le dépôt peut dépendre de la température
Le service cireux diffère du service sale ordinaire. Le fluide peut sembler acceptable à la température de fonctionnement normale, puis déposer de la cire lorsque la température baisse dans une ligne de détection de petit diamètre, un tube pilote, une connexion externe ou un volume stagnant.
La ligne de process principale peut rester chaude et en écoulement, tandis que le circuit pilote subit une vitesse plus faible et des conditions thermiques différentes. Cela peut créer un dépôt localisé même si l'équipement protégé lui-même ne semble pas fortement encrassé. Pour les fluides chauffés, visqueux ou se solidifiant, Soupapes de sûreté à enveloppe chauffante peut faire partie d'une revue plus large des conditions de service, mais ne remplace pas automatiquement une évaluation POSV pour service sale.
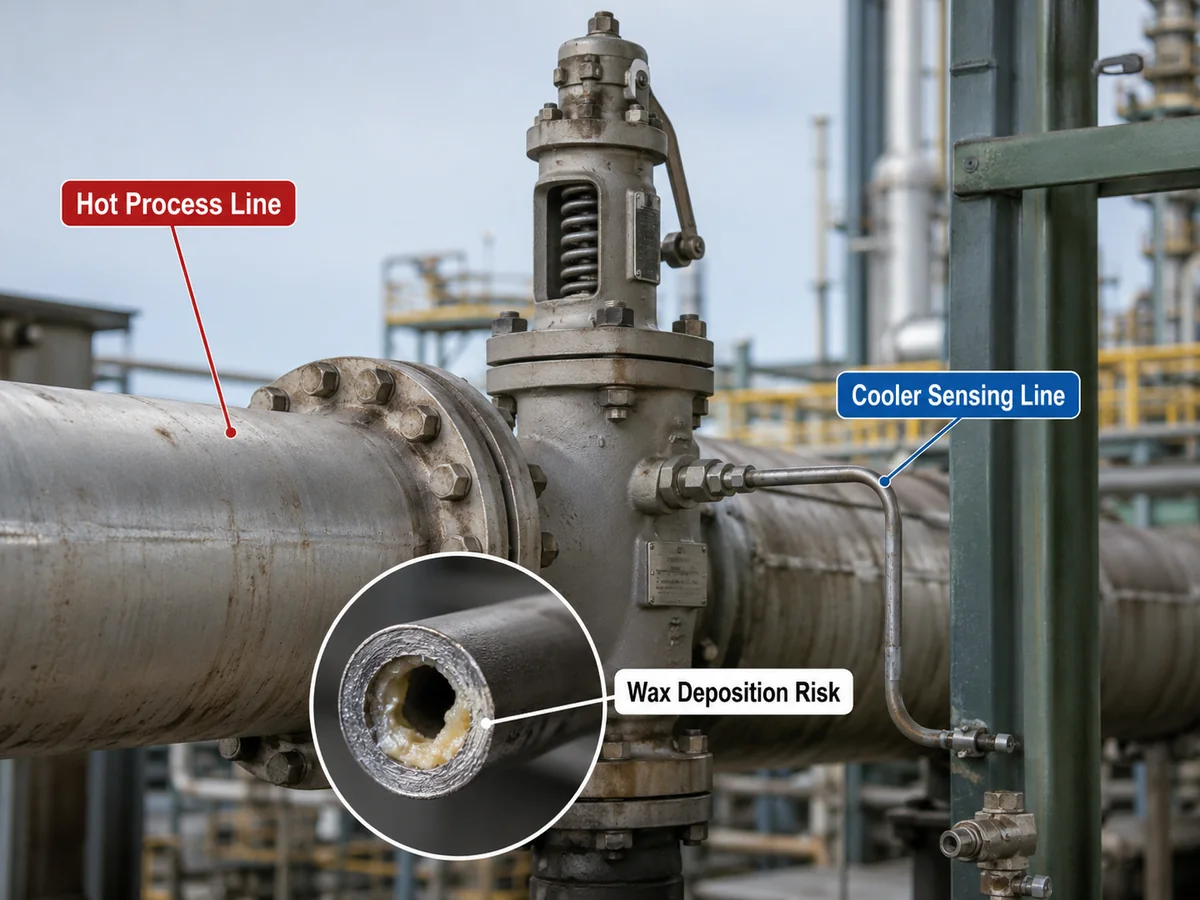
Visuel d'ingénierie conceptuelle ; la température et le comportement de la cire doivent être confirmés pour le fluide de process réel.
Les points de revue importants incluent la température de fonctionnement normale, la température de décharge, la température de démarrage et d'arrêt, la température ambiante minimale, les pertes de chaleur des lignes de détection de petit diamètre, les emplacements stagnants ou en cul-de-sac, le tracé et la pente des lignes, les exigences d'isolation ou de traçage thermique, et si le service refroidit en dessous d'une condition d'apparition ou de dépôt de cire.
L'isolation ou le traçage thermique ne doit pas être considéré comme une solution automatique. Il doit être examiné en fonction du fluide de process, de la conception de la vanne, de l'agencement de détection, de l'accès de maintenance et des exigences de sécurité du projet. Dans certains cas, la condition la plus sévère n'est pas le fonctionnement normal, mais le démarrage à froid, l'arrêt, l'attente, le fonctionnement hivernal ou le service intermittent.
Service polymérisant : une petite restriction peut devenir un dépôt croissant
Le service polymérisant nécessite une revue encore plus minutieuse car le dépôt peut se former à l'intérieur du circuit pilote plutôt que d'arriver simplement comme saleté depuis la tuyauterie amont. Si le fluide de process peut polymériser dans certaines conditions de température, de temps de séjour, d'exposition à l'oxygène, de catalyseur, d'inhibiteur, de pression ou de stagnation, les petits passages de contrôle deviennent des zones à haut risque.
La différence la plus importante est la progression. Une petite accumulation de polymère peut modifier la réponse en pression. Ce changement peut augmenter le temps de séjour ou réduire le rinçage. La restriction peut alors s'aggraver avec le temps.
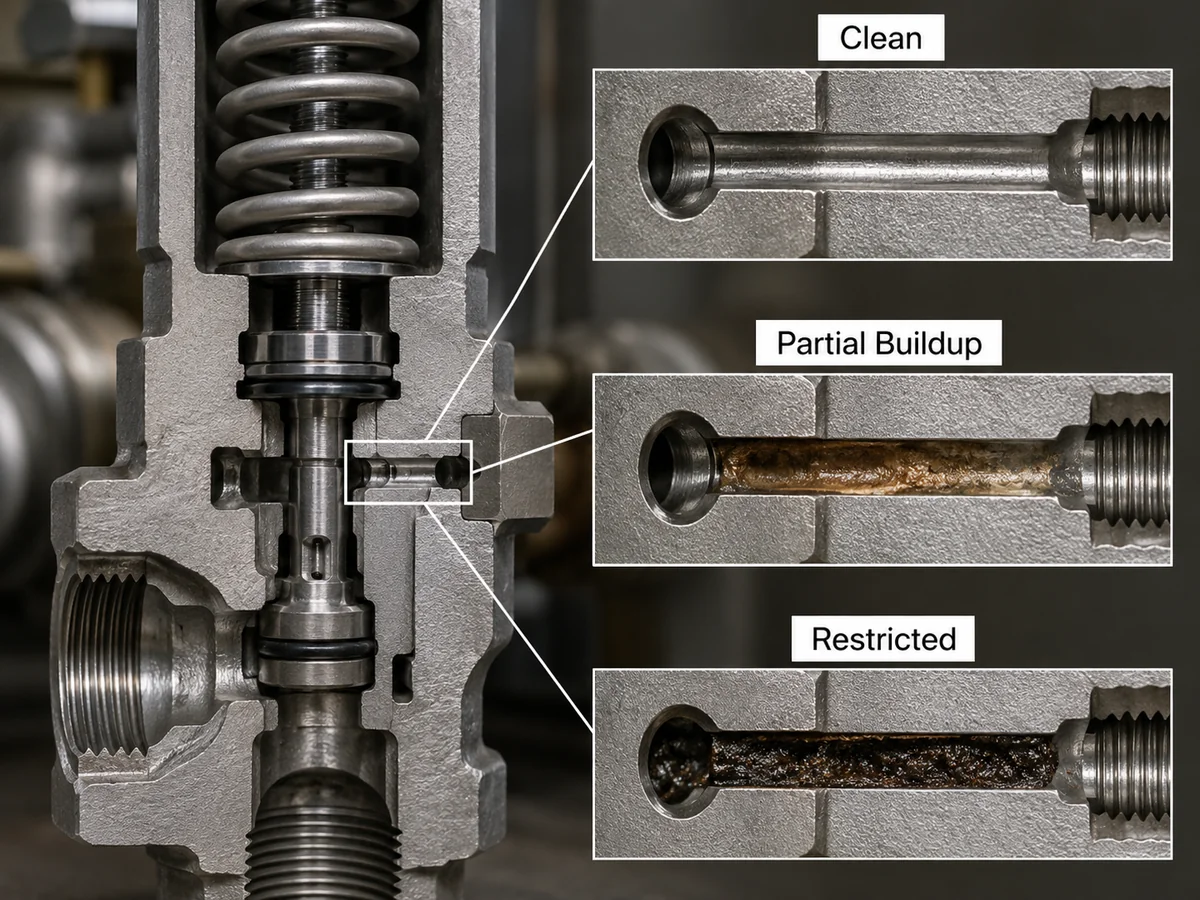
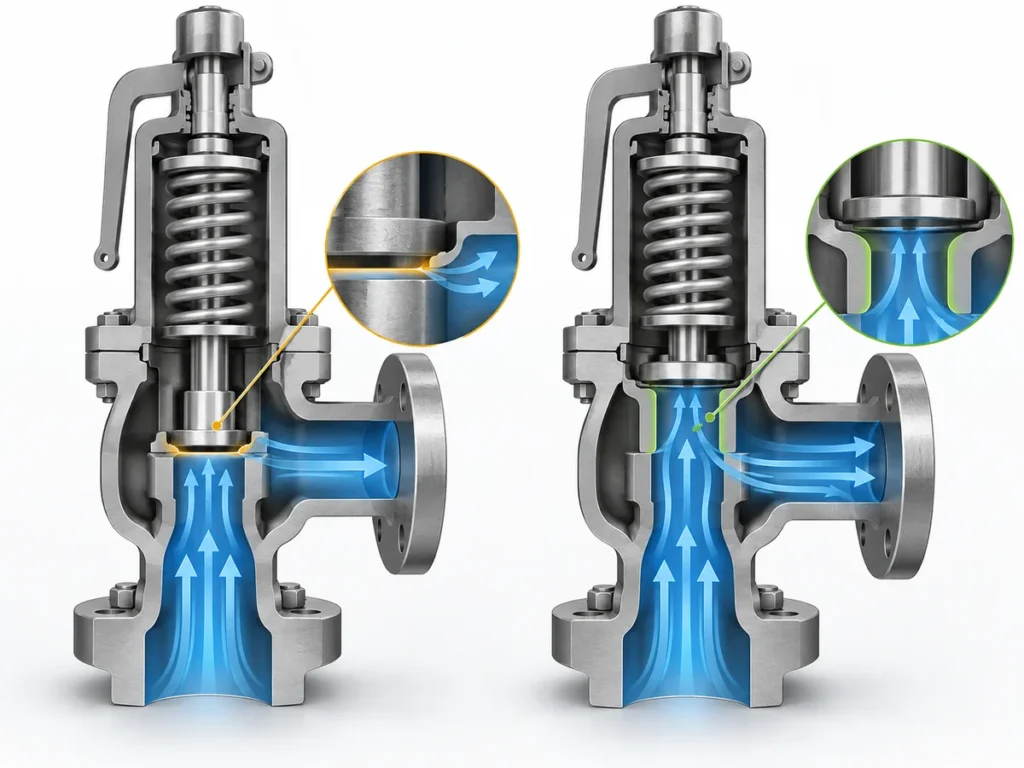
Illustration technique simplifiée ; le risque réel de polymérisation dépend de la chimie du procédé et des conditions d'exploitation.
Un schéma répété de nettoyage et de remise en service est un signe d'alerte. Si le nettoyage du pilote rétablit temporairement le fonctionnement mais que les mêmes symptômes réapparaissent, la cause racine peut ne pas être un mauvais entretien. Il se peut que la configuration du pilote choisie crée ou expose une poche stagnante où le fluide n'est pas stable.
Pour les fluides polymérisants, l'examen de la demande de devis ou du remplacement ne doit pas se limiter à la taille de la soupape, à la pression de tarage et au niveau de bride. Il doit inclure la composition du procédé, le mécanisme de polymérisation, la dépendance aux inhibiteurs, la plage de température, la sensibilité aux volumes stagnants, l'historique de maintenance et les preuves du fabricant pour la configuration de pilote proposée.
Quel comportement de défaillance les ingénieurs doivent-ils rechercher ?
Un service sale, cireux ou polymérisant peut produire plusieurs symptômes observables. Ces symptômes ne prouvent pas à eux seuls la cause racine, mais ils indiquent où l'inspection doit commencer.
- réponse d'ouverture retardée ;
- comportement de tarage incohérent en service ;
- modulation ou cyclage instable lorsque la conception du pilote est modulante ;
- ouverture de la soupape principale plus lente que prévu ;
- évacuation incomplète du dôme ;
- re-pressurisation lente du dôme ;
- fuite après fonctionnement ;
- défaut de refermeture correcte ;
- augmentation de la fréquence de maintenance ;
- encrassement répété après nettoyage ;
- comportement différent après arrêt, par temps froid ou en cas de changement de composition du procédé.
| Symptôme observé | Mécanisme de contamination possible | Première vérification | Ne pas présumer |
|---|---|---|---|
| Réponse retardée | Ligne de détection ou entrée pilote restreinte | Propreté du trajet de détection, état du filtre et routage | La pression de tarage est incorrecte |
| Ouverture lente de la vanne principale | Évent du dôme ou échappement pilote restreint | Trajet de l'évent du dôme, échappement pilote et passages de commande | Buse principale sous-dimensionnée |
| Défaut de refermeture | Contamination du siège du pilote ou re-pressurisation lente du dôme | Siège du pilote, voie de chargement du dôme et dépôts | Le siège principal seul est endommagé |
| Fuite intermittente | Dépôts sur le siège du pilote ou commande pilote instable | État du pilote, pièces souples et historique de service | Le matériau du siège seul est la cause |
| Cyclage ou instabilité | Combinaison d'encrassement, de perte de charge à l'admission, de contre-pression ou de dimensionnement inadapté | Circuit pilote, perte de charge à l'admission, système de sortie et dimensionnement de la vanne | Le service sale est la seule cause |
| Augmentation de la fréquence de maintenance | Encrassement progressif, accumulation de cire ou formation de polymères | Type de dépôt, enregistrements de nettoyage et cycle de fonctionnement | Un intervalle de maintenance plus court est une solution permanente |
| Problèmes après un arrêt à froid | Dépôt de cire ou de fluide lourd dans les lignes de petit diamètre | Profil de température, tracé des lignes et sections stagnantes | La température de fonctionnement normale prouve l'adéquation |
| Encrassement répété après nettoyage | Formation de dépôts dans la voie de commande | Tendance à la polymérisation, volume stagnant et chimie du procédé | Le nettoyage seul résout le problème |
Ne pas diagnostiquer l'encrassement du pilote avant d'avoir exclu les causes au niveau du système
L'encrassement du pilote n'est qu'une explication possible. Un dispositif de décharge de pression fait partie d'un système installé. Avant de décider que le service sale a causé la défaillance, les ingénieurs doivent également examiner les causes au niveau du système.
Perte de pression à l'admission
Une perte de pression excessive entre l'équipement protégé et l'entrée de la soupape peut provoquer un fonctionnement instable. Un circuit pilote restreint peut créer un symptôme similaire, les deux doivent donc être vérifiés. La guide d'installation des soupapes de sûreté doit être examinée lorsque le raccordement d'entrée, l'emplacement de détection, le support de tuyauterie ou la disposition de décharge peuvent affecter le comportement de la soupape.
Contre-pression en sortie
La contre-pression peut modifier le comportement de la soupape de sûreté selon le type de soupape, la configuration et le système de décharge. La contre-pression superposée et la contre-pression accumulée doivent être examinées séparément. Une soupape pilotée ne résout pas automatiquement toutes les conditions de contre-pression, et un service sale ne supprime pas la nécessité de vérifier la tuyauterie de décharge et la résistance du système de sortie. Pour plus de contexte, consultez Contre-pression et soufflet.
Dimensionnement et marge de fonctionnement
Une soupape surdimensionnée, un débit stable insuffisant, une mauvaise marge de fonctionnement ou un orifice mal sélectionné peuvent également provoquer un fonctionnement instable. La pression de tarage n'est pas la capacité. La taille du raccordement n'est pas la capacité de décharge certifiée ou documentée. Une soupape peut être physiquement raccordée au système et être néanmoins inadaptée à la charge de décharge requise. La base de capacité doit être vérifiée par rapport à dimensionnement des soupapes de sûreté et à la capacité de décharge certifiée.
Examen du système de décharge
Si le symptôme peut impliquer la tuyauterie de décharge, la dépressurisation, la perte à l'entrée, la définition du scénario de décharge ou l'interaction du système, l'examen ne doit pas s'arrêter au corps de la soupape. Le Systèmes de décharge API 521 contexte plus large peut être pertinent pour évaluer si le système installé supporte toujours la fonction de protection prévue.
Problèmes de maintenance ou d'assemblage
Après une réparation ou un nettoyage, une erreur d'assemblage, des joints endommagés, de mauvais joints, des tubes obstrués, un réglage incorrect du pilote ou des tests incomplets peuvent créer des symptômes qui ressemblent à un encrassement du procédé. Examinez les enregistrements avant et après intervention avant de prendre une décision de remplacement.
Raccourcis dangereux à éviter lors du remplacement d'une soupape pilotée en service sale
Ne remplacez pas uniquement en fonction de la taille des brides
La taille de raccordement ne prouve que la connexion physique. Elle ne prouve pas l'orifice sélectionné, le coefficient, la capacité certifiée, la base de fluide ou l'adéquation au scénario de décharge applicable.
Ne pas considérer la pression de tarage comme une capacité
La pression de tarage identifie le réglage de pression. Elle ne prouve pas la capacité de décharge requise, la capacité nominale, le comportement diphasique ou l'adéquation après un changement de procédé.
Ne pas ajouter de filtre sans examen
Un filtre peut aider, mais il peut aussi devenir la restriction. La taille du filtre, l'accès, l'état de l'élément, l'intervalle de maintenance et l'approbation du fabricant sont importants.
Ne pas modifier les tubes pilotes de manière informelle
L'emplacement de détection, le routage des tubes, les évents, la purge, le traçage thermique et les dispositions d'alimentation propre affectent la fonction de protection et ne doivent pas être modifiés sur le terrain sans examen technique.
La purge, la détection à distance, l'alimentation propre, le chauffage et d'autres options d'atténuation nécessitent un examen de conception
Il existe des stratégies d'atténuation possibles pour certains services sales, cireux ou polymérisants, mais elles doivent être examinées comme des arrangements techniques, et non comme des improvisations sur le terrain.
Alimentation pilote propre ou externe
Cela peut réduire l'exposition du circuit pilote à la contamination du processus, mais la compatibilité avec la conception de la soupape et la fonction de protection contre la pression doit être confirmée.
Purge ou détection à distance
Un système de purge ne doit pas compromettre la précision de détection, et une ligne de détection à distance doit toujours représenter la pression de l'équipement protégé.
Contrôle de la température
Le traçage thermique ou l'isolation peuvent être pertinents pour un service cireux, mais ils doivent être examinés en fonction du comportement du fluide, des exigences de sécurité et de l'accès pour la maintenance.
D'autres axes d'examen peuvent inclure des filtres pilotes approuvés par le fabricant, un acheminement alternatif des lignes de détection, des volumes stagnants minimisés, des configurations pilotes spécifiques au service, des points d'inspection accessibles et des preuves de maintenance définies en fonction de l'historique de service réel.
Ne modifiez pas un circuit pilote sur le terrain sans approbation d'ingénierie. Des modifications non approuvées des lignes de détection, des filtres, des évents, de l'alimentation en fluide propre, du débit de purge ou du chauffage peuvent compromettre la fonction de protection.
Preuves et limites du fabricant
La documentation du fabricant pour les soupapes de décharge pilotées montre généralement que des accessoires ou configurations spécifiques au service peuvent exister pour certaines familles de produits. Les exemples incluent la détection de pression à distance, le filtrage pilote, les dispositions de source de fluide propre, les options pour service sale et d'autres modifications du circuit pilote. Cela confirme la nécessité d'un examen par le fabricant, mais ne fait pas du filtrage, de la purge, de la détection à distance ou du chauffage une solution universelle pour chaque service sale.
- Documentation de la soupape de décharge pilotée Emerson Anderson Greenwood montre des options de famille de produits telles que la détection de pression à distance. Ce sont des options spécifiques au produit, pas une approbation générale pour tous les services.
- Documentation de la POSRV Baker Hughes Consolidated 3900 inclut un contexte d'option pour service sale / précipitation / fluide visqueux pour une famille de produits POSRV définie. Cela doit être utilisé comme preuve spécifique au fabricant, pas comme une revendication de modèle ZOBAI.
Pour l'examen RFQ ZOBAI, cela signifie que l'acheteur doit fournir le fluide de process réel, la phase, les contaminants, le profil de température, les données de pression, la capacité requise, la contre-pression, la disposition de détection et les preuves de maintenance. La configuration finale doit être confirmée par rapport à la série de vannes sélectionnée, aux données du fabricant, à l'édition de code applicable, à la spécification du projet et aux exigences réglementaires locales.
Quand devriez-vous reconsidérer l'utilisation d'une soupape de sûreté pilotée ?
Une soupape de sûreté pilotée peut rester adaptée à certains services contaminés si le mécanisme de contamination est compris et si la configuration approuvée par le fabricant traite le risque. Elle doit être reconsidérée lorsque le service présente une forte probabilité de colmatage, de dépôt, de croissance de polymères ou de défaillance de maintenance dans le circuit de commande.
| Condition de service | Orientation de l'examen POSV | Préoccupation principale |
|---|---|---|
| Gaz ou vapeur propre | Examen POSV normal | Entrées standard de pression, capacité, contre-pression et matériaux |
| Solides fins occasionnels | Examen spécial pilote/filtre | Preuves de restriction et de maintenance |
| Charge particulaire élevée | Examen à haut risque | Colmatage rapide du filtre ou des passages |
| Hydrocarbure cireux | Examen de température et de dépôt | Points froids de petit diamètre et sections stagnantes |
| Fluide polymérisant | Revue spécialisée du service | Croissance de dépôts dans les voies de contrôle à faible débit |
| Mécanisme de contamination inconnu | Ne pas finaliser la sélection | Définition de service insuffisante |
| Encrassement répété fréquent | Réévaluer la configuration de la soupape | Le nettoyage peut ne pas résoudre la cause racine |
| Service critique avec accès difficile | Revue de fiabilité approfondie | Inspection et maintenance peuvent être irréalisables |
Orientation de sélection finale : conserver, réviser ou reconsidérer
Conserver le parcours de révision POSV
Utiliser la voie normale de révision POSV uniquement lorsque le fluide est suffisamment propre, que le circuit pilote est compatible avec le service, que la capacité requise et la contre-pression sont confirmées, et que l'accès pour la maintenance est réaliste.
Révision POSV spéciale requise
Utiliser cette voie pour des solides occasionnels, une tendance à la cire, un risque de colmatage du filtre, une incertitude sur les lignes de détection ou un historique de service montrant un encrassement intermittent mais pas une croissance de dépôts incontrôlée.
Reconsidérer la configuration
Reconsidérer la configuration de décharge de pression lorsque le service présente des solides importants, des blocages répétés par la cire, une croissance de polymères, des dépôts inconnus, un mauvais accès pour la maintenance ou des défaillances répétées après nettoyage. Une sélection de vannes plus large peut alors être examinée via le Guide de sélection des soupapes de sûreté.
Les configurations alternatives doivent être évaluées par rapport au scénario de décharge réel, à la capacité de décharge requise, à la contre-pression, à la compatibilité des matériaux, à l'installation et à la base de code applicable. Elles ne doivent pas être sélectionnées uniquement parce que le service est décrit comme sale.
Preuves d'inspection et de maintenance à examiner
Pour une vanne existante, la preuve la plus utile est généralement l'état à la découverte. Avant de commander un remplacement, collectez des informations qui montrent où commence la chaîne de défaillance.
- photos de l'état du filtre pilote ;
- dépôts trouvés dans les lignes de détection ;
- contamination du siège du pilote ;
- état du tube du dôme ;
- fréquence de nettoyage ;
- date et état après le dernier événement de maintenance ;
- pression de tarage telle que trouvée et telle que laissée ;
- résultats des tests d'étanchéité du siège le cas échéant ;
- historique des fuites ;
- historique des températures de fonctionnement ;
- historique des arrêts ou des conditions de froid ;
- changements de composition du processus ;
- maintenance en amont ou événements de débris ;
- fiche technique et plaque signalétique existantes ;
- pièces de rechange et consommables de réparation précédents ;
- registres de gestion des modifications.
Un essai de tarage seul ne prouve pas que la soupape installée convient à un service sale. L'étanchéité du siège, la réponse du pilote, la base de capacité, la tuyauterie installée et la contamination du service doivent être examinés séparément.
Données de demande de devis et de remplacement pour service sale, cireux ou polymérisant
Avant de demander un devis ou une recommandation de remplacement, envoyez suffisamment de données pour définir le devoir de protection et le risque de contamination.
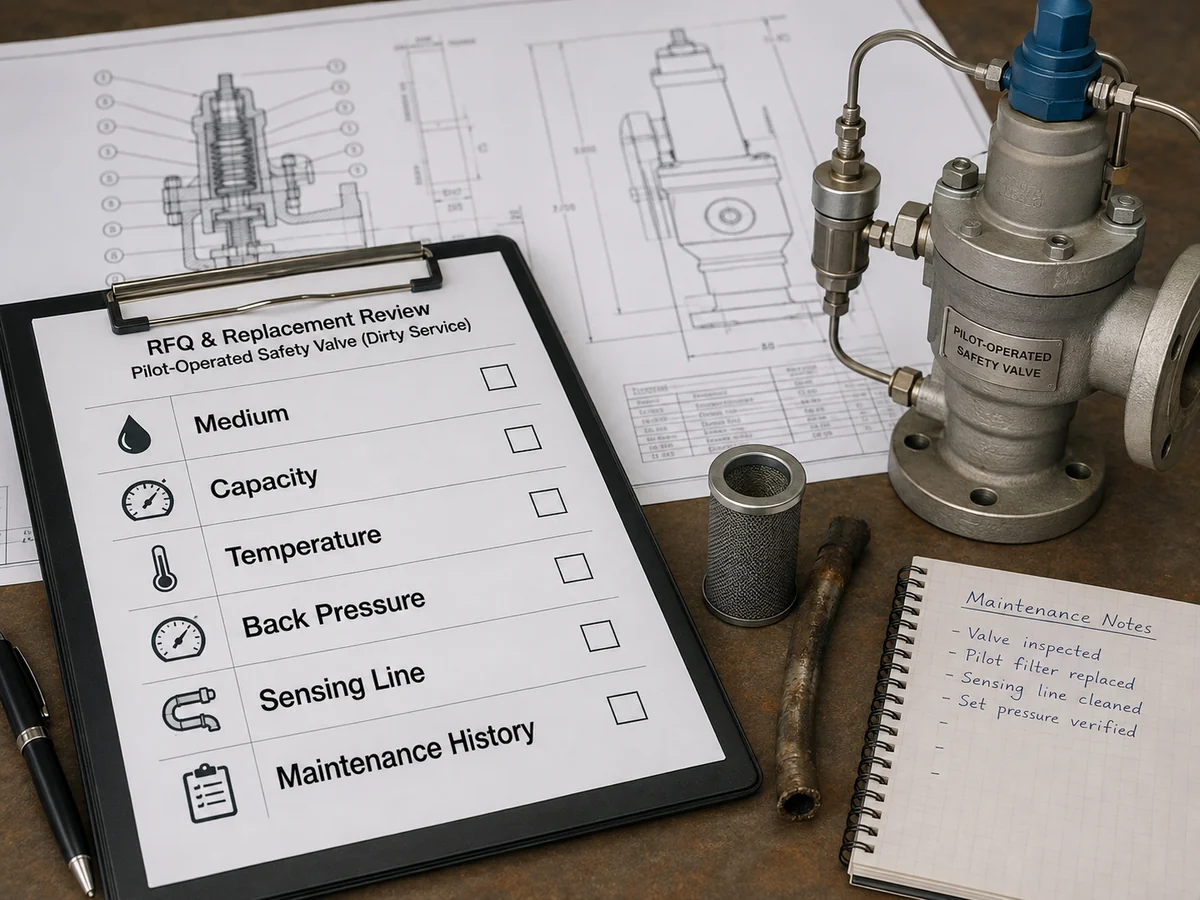
Liste de contrôle visuelle uniquement ; elle ne remplace pas l'examen d'ingénierie du projet.
| Données requises | Pourquoi c'est important |
|---|---|
| Équipement protégé | Confirme ce qui doit être protégé |
| Scénario de décharge principal | Définit pourquoi la soupape doit décharger |
| Milieu et composition | Identifie les risques de contamination, de cire ou de polymères |
| Base de phase | Les services gaz, vapeur, liquide et diphasique ne peuvent pas être interchangeables |
| Description des solides ou de la contamination | Définit le risque de colmatage et de filtre |
| Tendance à la cire ou au dépôt | Détermine le risque d'encrassement lié à la température |
| Tendance à la polymérisation | Détermine le risque de croissance de dépôts dans les passages stagnants |
| Pression de service / PMSP / pression de tarage | Sépare le fonctionnement normal, la limite de l'équipement protégé et le réglage de la soupape |
| Capacité de décharge requise et base de calcul de la capacité | Confirme le débit à protéger |
| Température de décharge | Affecte le matériau, les dépôts et la base de dimensionnement |
| Contre-pression superposée et accumulée | Affecte le comportement de la soupape avant et pendant la décharge |
| Disposition de l'entrée, de la sortie et de la ligne de détection | Aide à évaluer la perte de charge à l'entrée, les effets de décharge et la géométrie sujette à la contamination |
| Arrangement existant du filtre, de la purge ou de l'alimentation propre | Montre la stratégie actuelle de contrôle de la contamination |
| Matériaux et pièces souples | Confirme la compatibilité avec le fluide et la température |
| Plaque signalétique, fiche technique et historique de maintenance existants | Évite le remplacement sur la seule base de l'apparence |
| Code et documents applicables | Définit la base d'acceptation du projet |
Le principal risque de sélection est de remplacer la soupape sur la seule base de l'apparence, de la taille des brides ou de la pression de tarage de la plaque signalétique. La taille du raccordement ne prouve pas à elle seule la capacité, et la pression de tarage ne prouve pas à elle seule que la soupape sélectionnée peut protéger le cas de décharge déterminant.
Pour un examen lié au dimensionnement, voir le guide ZOBAI sur Dimensionnement des soupapes de sûreté selon API 520.
Procédure d'investigation des défaillances avant remplacement
- Confirmer l'équipement protégé et le scénario de décharge applicable. Ne pas diagnostiquer la soupape séparément du système qu'elle protège.
- Recueillir les preuves de l'état constaté. Photographier le filtre pilote, la ligne de détection, les dépôts, les tubes, le siège pilote et les constatations de maintenance avant le nettoyage.
- Identifier le mécanisme de contamination. Séparer les particules solides, le dépôt de cire, la croissance de polymères, l'entraînement de liquide et l'encrassement inconnu.
- Vérifier les effets du système. Examinez la perte de charge à l'admission, la contre-pression en aval, la marge de fonctionnement, le dimensionnement de la soupape et la tuyauterie de décharge avant d'attribuer le problème au pilote seul.
- Examinez les dispositions approuvées par le fabricant. Confirmez si le filtre, la purge, l'alimentation propre, la détection à distance ou le chauffage sont pris en charge pour la conception de soupape sélectionnée.
- Revérifiez la capacité et la base du code. La capacité requise, la capacité certifiée/documentée, la phase du fluide et l'édition de la norme adoptée doivent encore être confirmées.
- Décidez si le remplacement par un modèle identique est acceptable. Si le mécanisme de défaillance reste non résolu, répéter la même configuration de soupape peut répéter la défaillance.
Scénarios d'ingénierie composites
Les scénarios suivants sont des exemples de formation illustratifs. Il ne s'agit pas de cas clients ZOBAI et ils ne doivent pas être considérés comme une preuve de performance du produit.
Scénario composite 1 : encrassement particulaire après maintenance en amont
Une soupape pilotée commence à répondre de manière incohérente après l'ouverture de l'équipement en amont pour maintenance. Le siège de la soupape principale semble acceptable, mais des débris sont trouvés dans le chemin de détection et le filtre du pilote. La chaîne de défaillance probable est la migration de débris, la restriction partielle du pilote et le retard de transmission de pression.
L'action corrective ne consiste pas simplement à réinitialiser la soupape. Le chemin de détection, le filtre du pilote, le siège du pilote et la propreté en amont doivent être examinés. La mesure de prévention peut inclure le contrôle de la propreté au démarrage, l'examen de la filtration et les exigences de preuve de maintenance.
Scénario composite 2 : hydrocarbure cireux après arrêt à froid
Une soupape fonctionne de manière acceptable en fonctionnement normal à chaud, mais devient peu fiable après un arrêt à froid. L'inspection révèle des dépôts cireux dans un petit raccord de détection externe. La chaîne de défaillance probable est la chute de température, le dépôt de cire et la restriction de la communication de pression.
L'examen doit inclure la température ambiante minimale, les conditions d'arrêt, le tracé des lignes, les poches stagnantes et les options de contrôle de température approuvées par le fabricant. L'isolation seule ne doit pas être supposée résoudre le problème.
Scénario composite 3 : fluide polymérisant avec nettoyage répété
Une soupape revient à la normale après le nettoyage du pilote, mais des symptômes similaires réapparaissent après une période de fonctionnement. La chaîne de défaillance peut être la formation de polymères dans un passage de pilote à faible débit ou un volume de contrôle stagnant.
Un nettoyage répété peut rétablir un fonctionnement à court terme sans résoudre la cause racine. La chimie du service, le temps de séjour, la disposition du pilote et l'adéquation de la configuration de la soupape doivent être examinés avant de sélectionner la même conception de remplacement.
Normes et limites d'ingénierie
Les soupapes de sûreté pilotées peuvent être spécifiées et examinées conformément aux normes de décharge de pression et aux codes d'équipements sous pression adoptés par le projet. ISO 4126-4 est une norme produit pour les soupapes de sûreté pilotées et ne doit pas être traitée comme une approbation de sélection d'application pour tout service sale, cireux ou polymérisant. ZOBAI fournit également un aperçu interne de Normes ISO 4126 pour soupapes de sûreté pour les acheteurs qui ont besoin d'un contexte plus large sur les normes. API 520 Partie I est une référence de dimensionnement et de sélection pour les dispositifs de décharge de pression dans les services de raffinerie. API 521 aborde les systèmes de décharge de pression et de dépressurisation. ASME BPVC Section XIII est une référence pour les règles de protection contre les surpressions.
L'édition adoptée, les exigences réglementaires, les données du fabricant et la spécification du projet doivent être vérifiées pour chaque projet. Cet article ne remplace pas le calcul du système de décharge, l'examen du fabricant ou l'approbation réglementaire locale.
FAQ
Les soupapes de sûreté pilotées peuvent-elles être utilisées en service avec fluide chargé ?
Parfois, mais pas par principe. Un service avec fluide sale nécessite une analyse du mécanisme de contamination, du circuit pilote, de la voie de détection, du dispositif de filtration ou de purge, de l'accès de maintenance, des conditions de température et de la configuration approuvée par le fabricant.
Un filtre pilote peut-il empêcher la défaillance d'une soupape de sûreté pilotée (POSV) ?
Un filtre peut réduire la contamination solide entrant dans le circuit pilote, mais il peut également devenir une restriction. Il ne prévient pas automatiquement le dépôt de cire, la formation de polymères, les dépôts collants sur le siège du pilote ou un mauvais tracé de la ligne de détection.
Pourquoi la cire s'accumule-t-elle dans les lignes de détection du pilote ?
La cire peut rester mobile dans la ligne de process chaude, mais se déposer lorsque les lignes de détection de petit diamètre ou les tubes pilotes refroidissent. Les sections à faible vitesse, stagnantes, les arrêts à froid et un mauvais cheminement peuvent augmenter le risque de dépôt.
Pourquoi le service de polymérisation est-il difficile pour une soupape pilotée ?
Un service de polymérisation peut former des dépôts à l'intérieur des passages de contrôle à faible débit ou stagnants. Même une petite accumulation peut modifier la réponse du pilote, l'éventage de la chambre ou le comportement de refermeture.
Un service sale peut-il retarder l'ouverture d'une soupape pilotée ?
Oui. Si la ligne de détection, l'entrée du pilote, le filtre ou la restriction de commande est partiellement obstruée, la pression peut ne pas atteindre le pilote correctement ou assez rapidement. La réponse de la soupape peut être retardée ou instable.
Comment puis-je savoir si l'instabilité est causée par l'encrassement du pilote ou par la tuyauterie ?
Vérifiez les deux. La perte de pression à l'entrée, la contre-pression à la sortie, un dimensionnement excessif de la soupape, une mauvaise marge de fonctionnement et les effets de la tuyauterie de décharge peuvent également provoquer une instabilité. La contamination du pilote doit être confirmée par des preuves d'inspection.
Quand faut-il envisager une autre configuration de soupape de décharge ?
Envisagez une autre configuration lorsque le fluide de service contient des solides importants, un dépôt de cire récurrent, une formation de polymères, un accès difficile pour la maintenance, un comportement de contamination inconnu ou un encrassement répété du pilote malgré le nettoyage et l'examen du fabricant.
Demander une revue d'ingénierie avant de remplacer une POSV en service sale
Si votre soupape de sûreté pilotée est utilisée dans un service sale, cireux ou polymérisant, envoyez les conditions de procédé avant de sélectionner une soupape de remplacement. Une revue appropriée doit déterminer si le circuit pilote peut être conçu pour ce service, ou si une autre configuration de décharge de pression doit être évaluée.
Veuillez inclure l'équipement protégé, le scénario de décharge principal, le fluide et sa phase, la description de la contamination, la pression de service, la MAWP ou pression de conception, la pression de tarage, la capacité de décharge requise, la température de décharge, la contre-pression, les tuyauteries d'entrée et de sortie, la disposition de la ligne de détection, les matériaux, la fiche technique existante, la plaque signalétique et l'historique de maintenance.
Commentaires
Alliages Kesari
L'accent mis sur le traitement des soupapes de sûreté pilotées comme des systèmes de contrôle complets, plutôt que de se concentrer uniquement sur la vanne principale, est crucial. L'article souligne à juste titre comment une ligne de détection partiellement obstruée peut entraîner une réponse lente de la pression, ce qui peut être catastrophique lors d'événements de décharge. Avez-vous observé des études de cas spécifiques où une évaluation inadéquate du circuit pilote a entraîné des défaillances de soupapes ? Il serait intéressant de savoir à quel point ce problème est courant dans divers secteurs.