La pression de tarage, la pression de décharge, la surpression, l'accumulation, le blowdown et la pression de refermeture décrivent différents points de référence dans une séquence de protection contre les surpressions. Les confondre peut entraîner des fuites en fonctionnement normal, une évaluation incorrecte de la capacité, des instabilités (chatter), une montée en pression excessive, une mauvaise refermeture ou un enregistrement d'étalonnage qui ne correspond pas au service installé. Une soupape peut réussir un test de pression de tarage en atelier et néanmoins mal fonctionner en service lorsque la pression de fonctionnement est trop proche de la pression de tarage, que la contre-pression modifie l'équilibre des forces installé, que la perte de charge à l'admission est excessive, que la capacité de décharge requise dépasse la capacité certifiée sélectionnée, ou que la pression de test a été établie sans les corrections appropriées de température et de pression de service.

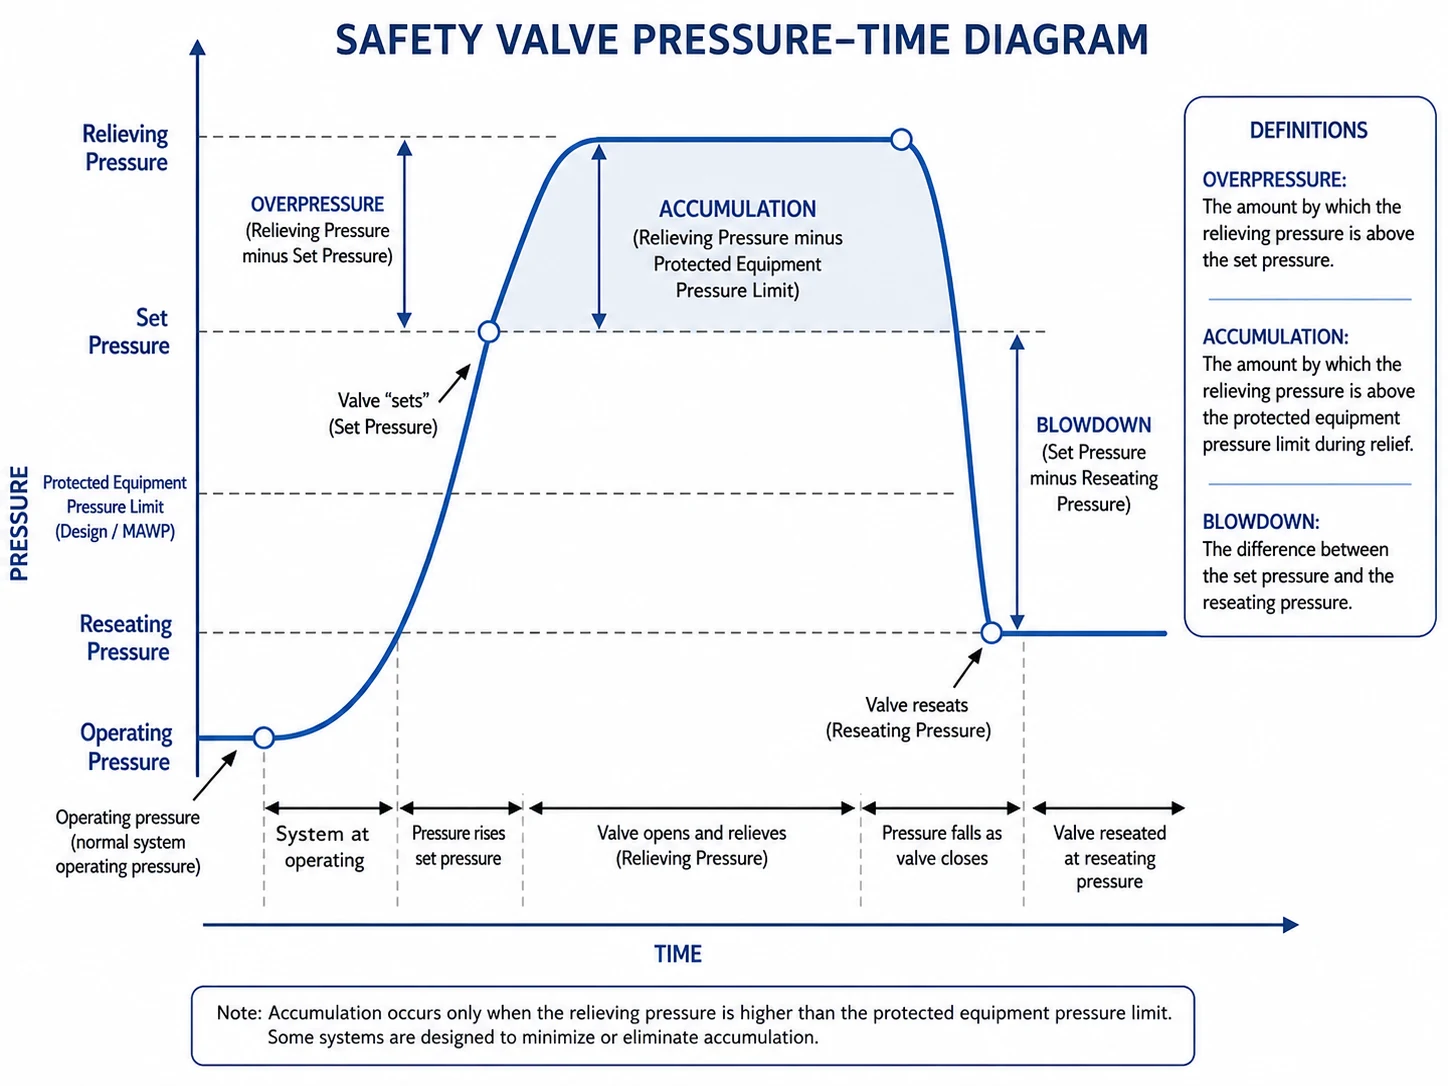
La pression de tarage d'une soupape de sûreté, la pression de décharge, la surpression, l'accumulation de pression, l'écart de refermeture (blowdown) et la pression de refermeture correspondent à des points de référence distincts au cours d'une même séquence de protection contre les surpressions. Les confondre peut entraîner des fuites en fonctionnement normal, une vérification incorrecte de la capacité de décharge, des battements du clapet (chatter), une hausse excessive de pression, une mauvaise refermeture ou un rapport d'étalonnage ne correspondant pas aux conditions réelles d'utilisation.
Une soupape peut réussir un test de pression de tarage en atelier et néanmoins mal fonctionner en service lorsque la pression de fonctionnement est trop proche de la pression de tarage, que la contre-pression modifie l'équilibre des forces installé, que la perte de charge à l'admission est excessive, que la capacité de décharge requise dépasse la capacité certifiée sélectionnée, ou que la pression de test a été établie sans les corrections appropriées de température et de pression de service.
Tout au long de ce guide, soupape de sûreté, soupape de décharge, soupape de sûreté-décharge, Soupape de sûreté et soupape de décharge sont considérés comme des termes apparentés, mais pas automatiquement interchangeables. Dans l'industrie des procédés, les soupapes de sûreté sont souvent associées à une ouverture rapide en service vapeur ou gaz, tandis que les soupapes de décharge sont souvent associées à une ouverture proportionnelle en service liquide. La définition réelle du produit, sa caractéristique d'ouverture, le fluide couvert par sa certification, la voie de conformité applicable et la documentation du fabricant restent déterminants.
Référence des termes de pression des soupapes de sûreté en 60 secondes
| Terme | Point de référence | Signification pratique |
|---|---|---|
| Pression de service | Condition normale du procédé | La pression à laquelle le système fonctionne normalement. |
| Pression de tarage | Caractéristique de fonctionnement de la soupape | La pression d'admission à laquelle la soupape est réglée pour afficher la caractéristique d'ouverture spécifiée dans des conditions définies. |
| Pression de réglage à froid | Réglage banc d'essai | La pression approuvée à laquelle la soupape est ajustée sur le banc d'essai afin qu'elle atteigne la pression de tarage requise en service après prise en compte des corrections spécifiées. |
| Pression de décharge | Condition de débit | La condition de pression utilisée pour déterminer ou vérifier la capacité de décharge. |
| Capacité de décharge requise | Scénario de surpression déterminant | Le débit qui doit être évacué pour maintenir l'équipement protégé dans la limite de pression approuvée. |
| Capacité certifiée / acceptée | Soupape sélectionnée, orifice et base de test | La performance d'écoulement documentée utilisée pour confirmer que la soupape sélectionnée peut satisfaire la charge requise. |
| Surpression | Pression de tarage | L'augmentation de pression au-dessus de la pression de tarage pendant la décharge. |
| MAWP / limite de pression admissible de l'équipement | Équipement protégé | La limite de pression approuvée utilisée par la base de conception de l'équipement applicable. |
| Accumulation | MAWP ou limite de pression admissible applicable | L'augmentation de pression au-dessus de la limite de l'équipement protégé pendant la décharge. |
| Pression de refermeture | Comportement de fermeture de la soupape | La pression d'admission à laquelle la soupape se ferme après la décharge. |
| Écart de refermeture | Pression de tarage et pression de refermeture | La différence entre la pression de tarage et la pression de refermeture. |
Ce que couvre ce guide
Cette page explique les relations de pression d'une soupape de sûreté ou de décharge à refermeture automatique. Elle constitue la page principale du site sur la pression de tarage, la surpression, l'accumulation de pression, l'écart de refermeture, la pression de refermeture et la pression de réglage à froid.
Il ne remplace pas :
- le calcul du scénario de décharge déterminant ;
- la méthode de dimensionnement de la capacité et de l'orifice ;
- le code d'équipement applicable ou l'exigence réglementaire ;
- les procédures du fabricant relatives à la pression de tarage et à l'écart de refermeture ;
- l'analyse de la contre-pression et de la tuyauterie du système installé.
Ce guide ne fournit volontairement aucune marge de tarage, valeur admissible de surpression ou d'accumulation, ni aucun pourcentage d'écart de refermeture qui serait universel. Ces valeurs dépendent de l'équipement protégé, du code applicable, du scénario de décharge, du nombre et de la disposition des dispositifs, de la conception de la soupape, du fluide, de la contre-pression et des spécifications du projet.
Pour le processus de décision plus large, utilisez le Guide de sélection des soupapes de sûreté. Pour la capacité, utilisez le Guide de dimensionnement et de capacité certifiée des soupapes de sûreté.
Qu'est-ce que la pression de tarage d'une soupape de sûreté ?
Pression de tarage est la pression à l'entrée à laquelle la soupape est réglée pour présenter la caractéristique de fonctionnement spécifiée dans des conditions d'essai définies. Elle détermine, en pratique, le point où le dispositif de décharge commence la réponse à l'ouverture requise.
La pression de tarage est normalement identifiée sur la fiche technique approuvée, la plaque signalétique de la soupape et le rapport d'étalonnage. Elle doit être sélectionnée à partir de la base de conception de l'équipement protégé, de la MAWP (pression maximale admissible en service) ou d'une autre pression admissible applicable, des conditions de fonctionnement, de la configuration de décharge et des exigences du code.
La pression de tarage n'est pas un pourcentage universel au-dessus de la pression de fonctionnement normale et ne doit pas être sélectionnée uniquement à partir d'une ancienne plaque signalétique. Pour de nombreux systèmes dont la protection est régie par un code, la relation admissible entre la pression de tarage et la limite de l'équipement dépend du code de cet équipement, de la disposition à un ou plusieurs dispositifs, de la protection complémentaire, du scénario de décharge et de la réglementation locale. Les exigences applicables aux chaudières, aux récipients sous pression et aux tuyauteries ne doivent pas être mélangées.
| Donnée de pression | Ce qu'il contrôle | Risque en cas de mauvaise utilisation |
|---|---|---|
| Pression de fonctionnement normale et maximale | Marge de fonctionnement, risque de fuite avant l'ouverture franche et exigences d'étanchéité du siège | Fuites répétées ou cycles pendant le fonctionnement normal |
| MAWP / limite de pression admissible de l'équipement | Limite de pression de l'équipement protégé et disposition des protections selon le code | Pression de tarage approuvée par rapport à la mauvaise référence |
| Pression de tarage | Point de réponse d'ouverture spécifié | La protection commence trop tard ou un déclenchement intempestif se produit |
| Pression de décharge | Condition de calcul de capacité et de vérification | Surface requise incorrecte ou comparaison erronée avec la capacité certifiée |
La pression de tarage confirme
Le réglage d'ouverture requis selon la base de test spécifiée.
La pression de tarage ne confirme pas
La capacité requise, la stabilité à pleine levée, l'acceptabilité de la contre-pression, un écart de refermeture correct ou l'étanchéité du siège en service.
Pourquoi la pression de tarage ne doit pas être modifiée de manière aléatoire
Augmenter la pression de tarage pour arrêter une fuite peut réduire ou invalider la protection prévue de l'équipement. La fuite peut plutôt être causée par une marge de fonctionnement insuffisante, des surfaces d'étanchéité endommagées, une contamination, la corrosion, une déformation thermique, des charges de tuyauterie, des fluctuations de contre-pression ou une mauvaise pratique d'étalonnage.
Problème : Une soupape de réservoir de gaz fuyait en fonctionnement normal, la pression de tarage a donc été augmentée sur site. Cause : Le réservoir fonctionnait déjà trop près de la pression de tarage et les pulsations du compresseur provoquaient des fuites répétées avant l'ouverture franche. Le réglage informel a masqué le symptôme et réduit la marge de protection prévue. Correction : L'usine a rétabli le tarage approuvé, a recalibré et rescellé la soupape, a revu la stabilité de la régulation de pression et a confirmé la base du code de l'équipement avant la remise en service.
Marge de pression de service en dessous de la pression de tarage
Pression de service est la pression normale du procédé, et non une marge de pression autorisée pendant la décharge. Si la pression normale ou maximale de fonctionnement reste trop proche de la pression de tarage, la soupape peut présenter une fuite naissante avant l'ouverture franche (simmer), suinter, fuir ou s'ouvrir et se refermer de manière répétée lors des fluctuations habituelles du procédé.
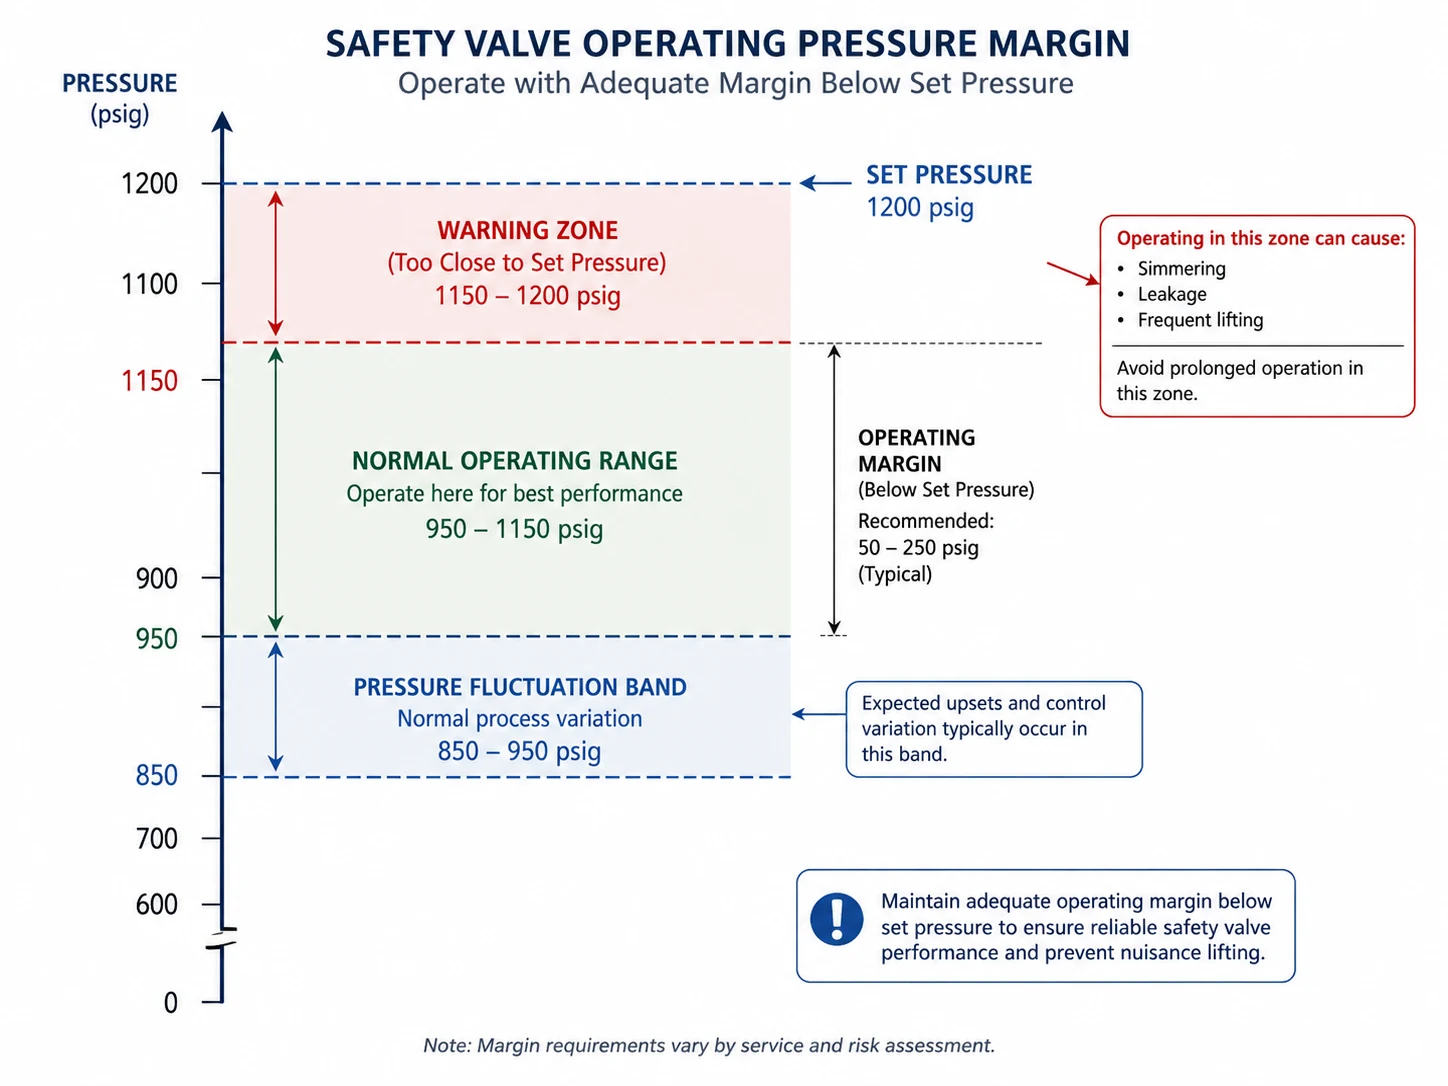
La marge appropriée dépend de :
- conception conventionnelle, équilibrée ou pilotée ;
- siège métallique ou souple ;
- fluctuation et pulsation de la pression du procédé ;
- service gaz, vapeur, liquide ou biphasique ;
- température et cycles thermiques ;
- contre-pression superposée ;
- état du siège et exigence de fuite ;
- directives du fabricant et code applicable.
Une soupape pilotée peut permettre de fonctionner plus près de la pression de tarage dans des conditions de service propres et appropriées, tandis qu'une soupape conventionnelle à ressort peut nécessiter une marge pratique plus importante. Il s'agit d'un choix de conception, et non d'une raison d'appliquer le même pourcentage à toutes les applications. Les passages du pilote, les filtres et les lignes de prise de pression peuvent devenir peu fiables avec des fluides chargés, cireux, polymérisants, condensables ou susceptibles de geler.
La construction du siège et les matériaux modifient également la marge pratique. Les sièges métalliques tolèrent les hautes températures et de nombreux services sévères, mais dépendent d'un alignement précis et de l'état de surface. Les sièges souples peuvent améliorer l'étanchéité dans des services propres appropriés, mais restent limités par la température, la compatibilité chimique, le vieillissement, l'extrusion et les effets de décompression.
Problème : Une soupape de sûreté à ressort a passé plusieurs fois l'étalonnage en atelier, mais a développé des fuites quelques semaines après son installation. Cause : La pression normale du gaz était proche de la pression de tarage et un compresseur alternatif produisait de brèves pointes de pression. La soupape présentait des fuites avant l'ouverture franche, plutôt qu'une décharge stable unique. Correction : L'enveloppe de fonctionnement et la boucle de régulation ont été révisées, le siège a été inspecté et restauré, et la marge de fonctionnement a été revalidée par rapport à la conception de soupape sélectionnée.
Pression de réglage à froid et réglage sur banc d'essai
Pression de réglage à froid (CDTP) est une valeur d'ajustement sur banc d'essai utilisée lorsque la condition de test à froid de la soupape diffère de la condition de service prévue. Selon la soupape, la norme applicable et la procédure du fabricant, l'ajustement peut tenir compte d'effets tels que la température de service ou une contre-pression constante superposée.
La CDTP est importante car une soupape peut être réglée en atelier à température ambiante, sans que la pression aval réelle de l'installation soit appliquée. Une correction définie peut donc être nécessaire pour que la soupape atteigne la pression de tarage requise en service.
La CDTP n'est pas une formule de correction universelle. La direction et l'ampleur de toute correction dépendent de la conception de la soupape, du comportement du ressort et des matériaux, de la température de service, de la contre-pression constante superposée, de l'agencement du chapeau, de la procédure du fabricant et de la norme applicable. La contre-pression superposée variable et la contre-pression développée sont des conditions du système installé et ne doivent pas être réduites à un ajustement de banc d'essai non justifié.
Le rapport de calibration doit indiquer :
- identifiant de la soupape, modèle et numéro de série ;
- pression de tarage requise en service ;
- pression d'essai ou CDTP utilisée ;
- fluide et température d'essai ;
- correction spécifiée de contre-pression ou de température ;
- tolérance d'acceptation et résultat observé ;
- scellé, repérage et identification du technicien ou de l'organisme.
Problème : Une soupape conventionnelle s'est ouverte en dessous de la pression de tarage prévue en service après installation sur un collecteur fermé. Cause : L'étalonnage en atelier n'incluait pas la correction approuvée pour la contre-pression constante connue superposée. Correction : L'ingénierie a rétabli la base de test, a recalibré la soupape en utilisant la procédure du fabricant, a documenté le CDTP et a vérifié séparément la contre-pression développée au débit de décharge.
Pression de tarage vs Pression de décharge
Pression de tarage définit le point de réponse d'ouverture spécifié. Pression de décharge est la condition de pression utilisée pour la détermination ou la vérification de la capacité pendant l'événement de décharge.
Une soupape peut commencer sa réponse d'ouverture à la pression de tarage mais nécessiter une augmentation de pression supplémentaire pour atteindre la levée et le débit associés à sa capacité nominale ou certifiée. C'est pourquoi un certificat de pression de tarage ne prouve pas que la soupape sélectionnée a une capacité suffisante.
Question sur la pression de tarage
À quelle pression d'entrée la soupape doit-elle présenter la caractéristique d'ouverture spécifiée ?
Question sur la pression de décharge
À quelle condition de pression le débit de décharge requis ou certifié est-il évalué ?
Lors de l'approbation du dimensionnement, comparez la charge de décharge requise avec la capacité certifiée par le fabricant ou acceptée par le projet, en tenant compte de la pression, de la température, du fluide, de la phase et de la base en aval. L'orifice effectif et le coefficient certifié – et non la taille de la connexion d'entrée – déterminent la comparaison de capacité documentée.
Qu'est-ce que la surpression d'une soupape de sûreté ?
Surpression est l'augmentation de pression au-dessus de la pression de tarage lors d'un événement de décharge. Elle est couramment exprimée en pourcentage de la pression de tarage.
La surpression est liée à la performance de la soupape car la soupape développe généralement une levée et un débit supplémentaires à mesure que la pression augmente au-dessus de la pression de tarage. La quantité autorisée ou utilisée pour le dimensionnement dépend du code applicable, du scénario de décharge, de la conception de la soupape et de la base du projet.
La surpression ne doit pas être considérée comme un espace de fonctionnement courant. Elle relève de la condition de décharge d'urgence. La valeur autorisée ou de dimensionnement doit être tirée du code de l'équipement réel, de l'agencement de décharge et du scénario plutôt que copiée d'un autre service.
Pourquoi une soupape peut s'ouvrir sans protéger le système
Si la pression du système continue d'augmenter après l'ouverture de la soupape, les causes possibles incluent :
- capacité requise supérieure à la capacité certifiée de la soupape sélectionnée ;
- hypothèse de pression de décharge erronée ;
- phase du fluide, poids moléculaire, densité, viscosité ou température incorrects ;
- levée insuffisante ou mouvement instable de la soupape ;
- une perte de pression d'admission excessive ;
- contre-pression développée excessive ou collecteur commun non examiné ;
- un scénario de décharge qui a été manqué ou sous-estimé ;
- un remplacement de même taille avec un orifice effectif plus petit ou un coefficient certifié différent.
Problème : Une soupape s'est ouverte à la pression de tarage requise, mais la pression du récipient a continué d'augmenter. Cause : Un projet d'augmentation de capacité a accru la charge de décharge dans le scénario de sortie bloquée. La soupape de remplacement avait pourtant été approuvée uniquement à partir de sa taille de bride et de sa pression de tarage. Sa capacité certifiée était inférieure à la nouvelle charge requise. Correction : Le cas de décharge a été recalculé, l'orifice effectif et la capacité certifiée ont été sélectionnés à nouveau, et le système de sortie a été vérifié au débit révisé.
Qu'est-ce que l'accumulation ?
Accumulation est l'augmentation de pression au-dessus de la pression maximale admissible en service (MAWP) de l'équipement protégé, ou d'une autre limite de pression admissible applicable, pendant la décharge. Elle décrit la pression subie par l'équipement, et non simplement la hausse de pression de la soupape au-dessus de son tarage.
La surpression et l'accumulation peuvent avoir la même valeur numérique uniquement lorsque la pression de tarage est égale à la limite de l'équipement de référence utilisée dans le calcul. Lorsque la pression de tarage est inférieure à la MAWP, elles sont différentes. Les configurations à plusieurs dispositifs, les dispositifs supplémentaires, les cas d'incendie et les différents codes d'équipement protégé peuvent également créer des relations de pression approuvées différentes.
| Terme | Référence | Objectif d'ingénierie |
|---|---|---|
| Surpression | Pression de tarage de la soupape | Relie l'augmentation de pression de la soupape à son comportement de décharge et à sa base de capacité. |
| Accumulation | MAWP de l'équipement ou limite de pression admissible applicable | Vérifie la pression maximale subie par l'équipement protégé. |
Que sont l'écart de refermeture et la pression de refermeture ?
Pression de refermeture est la pression d'admission à laquelle la soupape se ferme après la décharge. Écart de refermeture est la différence entre la pression de tarage et la pression de refermeture, généralement exprimée en pourcentage de la pression de tarage.
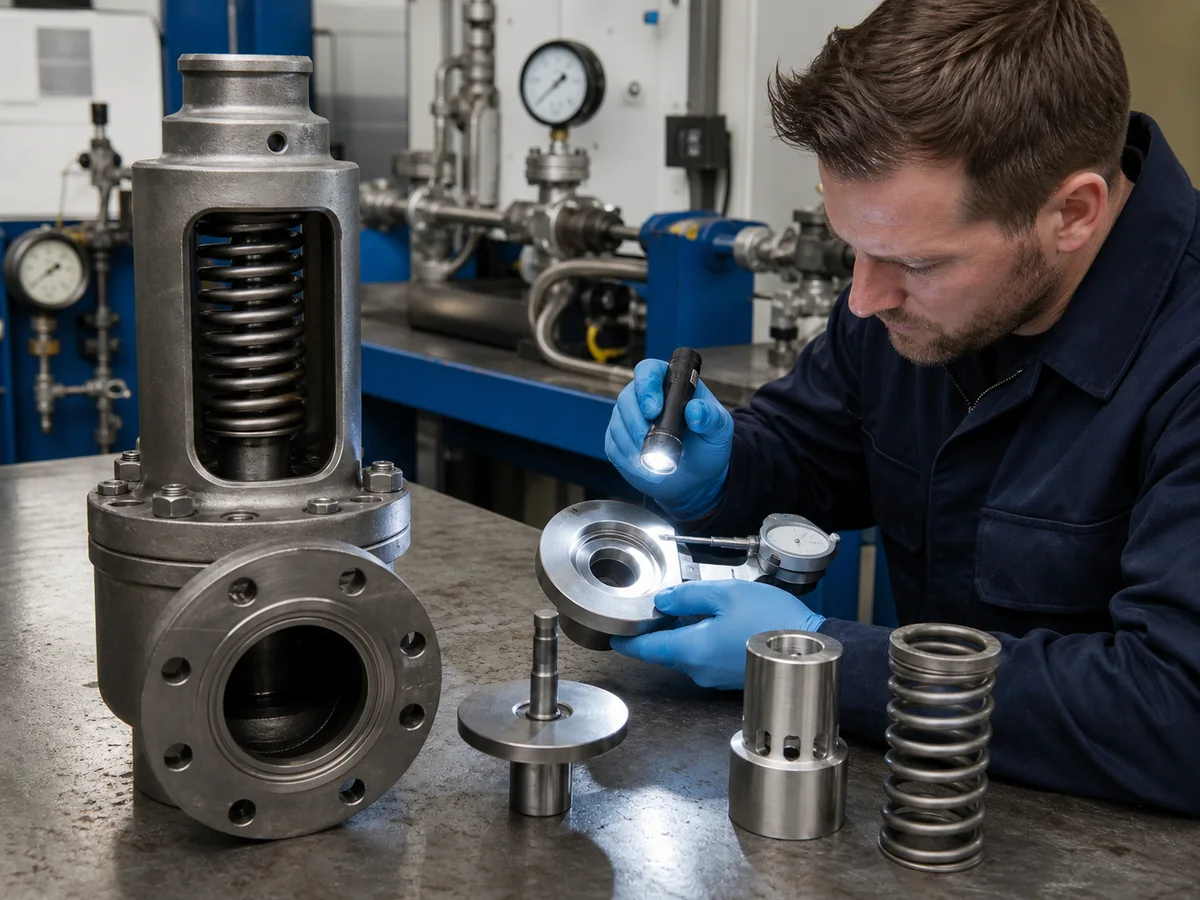
Si l'écart de refermeture est trop important pour le procédé, la pression peut baisser plus que nécessaire avant la fermeture, ce qui prolonge la décharge et l'interruption du procédé. S'il est trop faible pour le procédé et les conditions d'installation, la soupape peut s'ouvrir et se refermer de façon répétée, présenter des battements ou ne pas se refermer correctement.
L'écart de refermeture ne devrait pas être modifié en déplaçant les bagues de réglage, en changeant les réglages du pilote ou en intervenant sur les composants internes sans suivre la procédure approuvée du fabricant et la base d'essai applicable. Une soupape peut satisfaire aux exigences de tarage tout en présentant un comportement de fermeture inacceptable.
Le comportement de refermeture peut également être affecté par :
- la contre-pression et les fluctuations de pression à la sortie ;
- la perte de pression à l'entrée ;
- le surdimensionnement de la soupape et une faible levée ;
- état du disque, de la tuyère et du guide ;
- ressort, bagues de réglage, réglages du pilote et état de l'assemblage ;
- phase du fluide et décharge diphasique ;
- contrôle de la pression de procédé et pulsations ;
- température, dépôts, corrosion et contrainte de tuyauterie.
Problème : Une soupape pour vapeur s'est ouverte correctement mais est restée ouverte plus longtemps que prévu et a fuité après sa refermeture. Cause : Les positions des bagues de réglage de l'écart de refermeture avaient été modifiées lors d'une révision précédente, et la conduite de décharge retenait des condensats. Correction : Les réglages approuvés des bagues ont été rétablis, le drainage et le support de la conduite de sortie ont été corrigés. La pression de tarage, l'écart de refermeture et l'étanchéité du siège ont été vérifiés avant la remise sous scellés de la soupape.
Résumé des formules de pression
| Calcul | Formule | Pression de référence |
|---|---|---|
| Surpression | (Pde décharge − Pde tarage) ÷ Pde tarage × 100 | Pression de tarage |
| Accumulation | (Pmaximum − MAWP) ÷ MAWP × 100 | Limite de l'équipement protégé |
| Écart de refermeture | (Pde tarage − Prefermeture) ÷ Pde tarage × 100 | Pression de tarage |
| Marge de fonctionnement | (Pde tarage − Pen service) ÷ Pde tarage × 100 | Pression de tarage ; à utiliser uniquement comme marge descriptive, sauf si la procédure applicable la définit |
Utilisez des unités cohérentes et la base de pression requise par la procédure de calcul applicable. Ne mélangez pas les valeurs de pression manométrique et absolue au sein d'une même formule, ne comparez pas une pression de tarage d'un scénario avec une pression maximale d'un autre, et ne traitez pas la formule descriptive de marge de fonctionnement comme une règle d'acceptation de code.
Exemple illustratif : Pourquoi la surpression et l'accumulation diffèrent
| MAWP de l'équipement | 10,0 barg |
|---|---|
| Pression de tarage de la soupape | 9,5 barg |
| Pression maximale lors de la décharge | 10,5 barg |
| Pression de refermeture | 8,8 barg |
Surpression
(10,5 − 9,5) ÷ 9,5 × 100 = 10.5% approximativement.
Accumulation
(10,5 − 10,0) ÷ 10,0 × 100 = 5.0%.
Écart de refermeture
(9,5 − 8,8) ÷ 9,5 × 100 = 7.4% approximativement.
Leçon : La même pression maximale de décharge produit des valeurs de surpression et d'accumulation différentes car les pressions de référence sont différentes.
Limite : Cet exemple utilise une base de pression manométrique cohérente uniquement pour démontrer la différence de point de référence. Il n'indique pas une limite de code admissible ni un calcul de dimensionnement complet.
Interaction de la contre-pression avec la pression de tarage et l'écart de refermeture
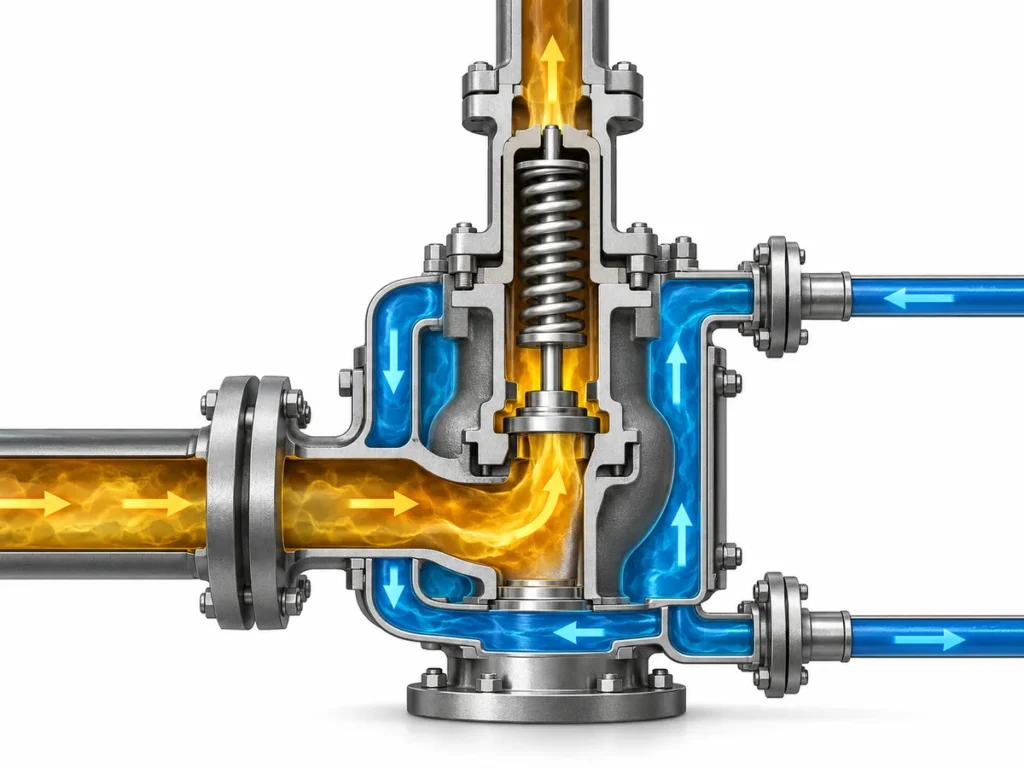
La contre-pression est la pression agissant sur la soupape du côté sortie. Elle peut être présente avant l'ouverture ou être créée par le débit de décharge. Selon la conception, elle peut influer sur la réponse à l'ouverture, la levée, la capacité, l'écart de refermeture et la refermeture.
Il ne faut pas supposer qu'une soupape conventionnelle à ressort, une soupape équilibrée par soufflet et une soupape pilotée réagissent de la même manière. Pour certaines conceptions, une contre-pression superposée constante peut être prise en compte dans un réglage d'essai approuvé. Une contre-pression variable ou développée nécessite en revanche l'examen du système installé.
| Conception de la soupape | Préoccupation relative à la pression | Limites de l'examen |
|---|---|---|
| Conventionnelle à ressort | La pression à la sortie peut modifier la force résultante sur le clapet ainsi que la réponse à l'ouverture, l'écart de refermeture ou la capacité de décharge. | Confirmez les valeurs admissibles de contre-pression constante, variable et développée à partir des données du produit et du calcul du système installé. |
| Soufflet d'équilibrage | Les soufflets réduisent les effets de la force de contre-pression spécifiée mais ajoutent des limites de pression, de fatigue, de corrosion et de ventilation. | Ne bouchez pas l'évent du chapeau ; vérifiez les conséquences de la défaillance du soufflet et les corrections de capacité. |
| Pilotée | La conception du pilote peut commander différemment la réponse en pression de la soupape principale et permettre, avec des fluides propres, un fonctionnement plus près de la pression de tarage. | Vérifiez les lignes de détection, les passages pilotes, le drainage, les filtres, le gel, l'encrassement et le comportement de la pression aval. |
Utilisez le Guide sur la contre-pression des soupapes de sûreté pour analyser la contre-pression superposée, développée et totale, ainsi que le Guide d'ingénierie sur la contre-pression et le soufflet pour examiner la configuration de la soupape et l'évent du chapeau.
Étalonnage, scellage et réglage sur site
La vérification de la pression de tarage devrait suivre une procédure approuvée, avec un équipement d'essai adapté, le fluide d'essai approprié et une instrumentation traçable. Le rapport final devrait identifier la soupape concernée, son état avant intervention lorsque cela s'applique, le réglage accepté après intervention et chaque correction liée aux conditions de service.
Après démontage, rodage, remplacement du ressort, remplacement d'organes internes ou tout réglage susceptible d'affecter le fonctionnement, la réparation devrait rétablir plus que le seul point de réglage visible. L'alignement interne, l'état du siège, la plage du ressort, les composants liés à l'écart de refermeture, les pièces du soufflet ou du pilote, l'étanchéité du siège, le verrouillage et le scellage devraient être maîtrisés dans le système qualité applicable.
Liste de contrôle des enregistrements de calibrage
Pour les tests d'étanchéité du siège, utilisez le Guide de test d'étanchéité des sièges API 527. Pour les soupapes réparées, il convient de suivre les exigences applicables du propriétaire, de la réglementation locale et du système d'autorisation de réparation. Lorsque cela est requis, vérifiez l'autorisation National Board VR de l'organisme réparateur, sans supposer que tout atelier peut modifier des composants ou réglages critiques.
Pourquoi le réglage sur site présente un risque élevé
Tourner une vis de réglage ne modifie qu'une partie du système. Cela ne corrige pas une soupape sous-dimensionnée, un système de sortie instable, un siège endommagé, une hypothèse de fluide erronée ou une pression de fonctionnement excessive. Un réglage non contrôlé rompt également la traçabilité entre la soupape, la plaque signalétique et le rapport de calibration.
Matrice de dépannage des soupapes de sûreté liée à la pression
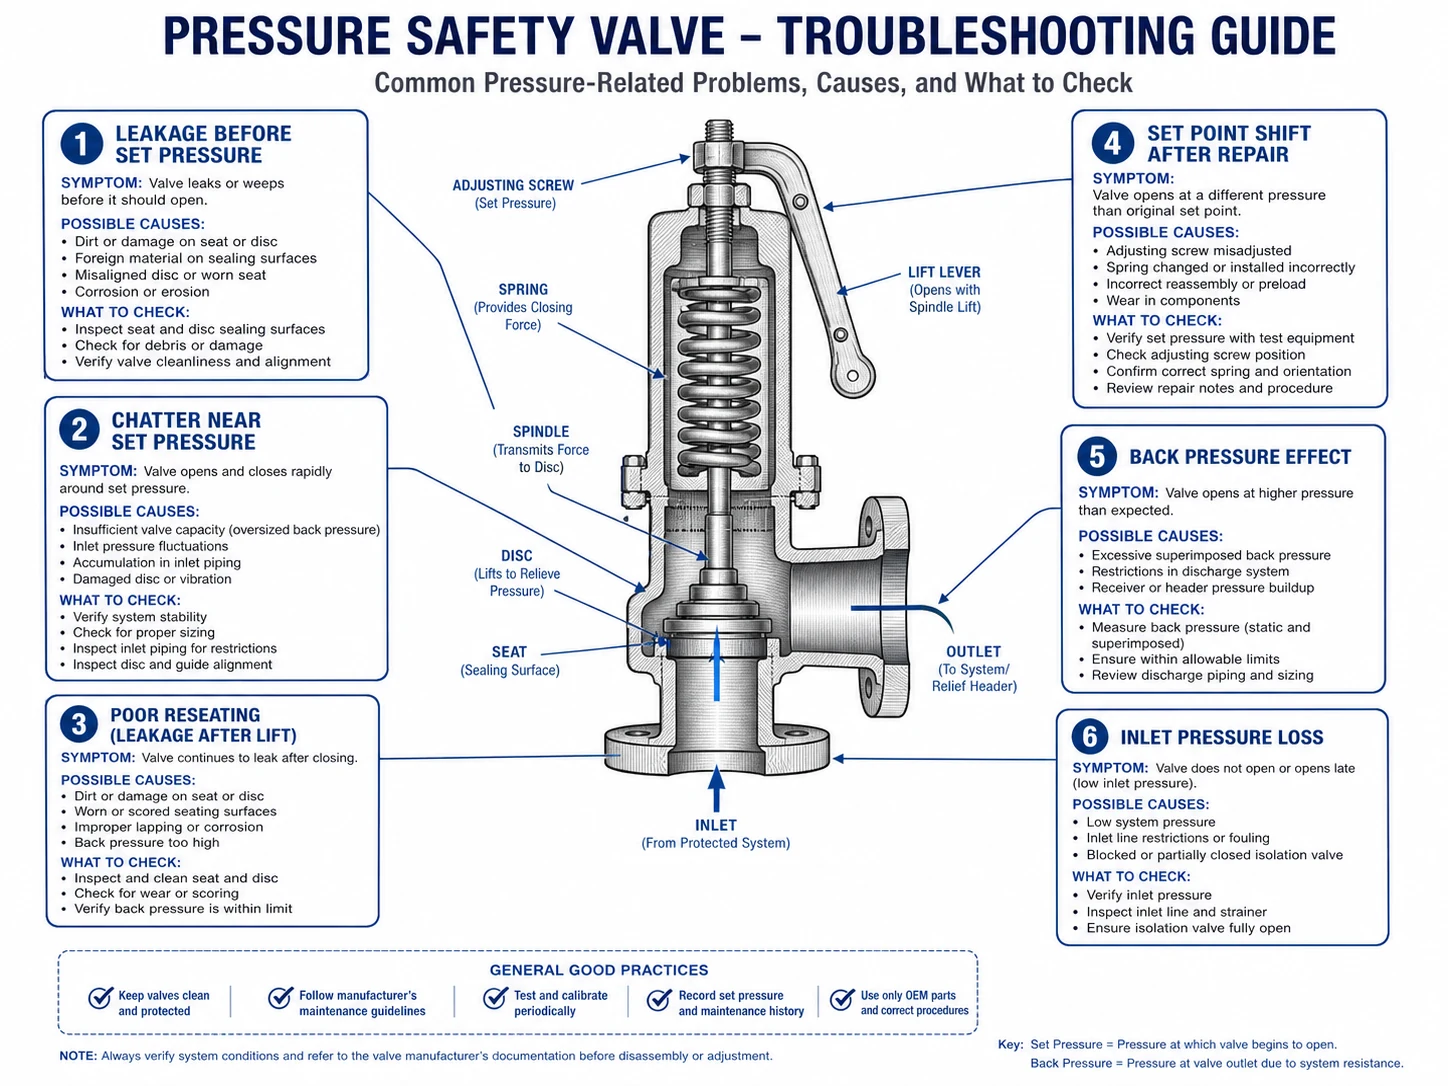
| Symptôme observé | Causes possibles liées à la pression | Examen recommandé |
|---|---|---|
| Fuite ou fuite naissante avant d'atteindre la pression de tarage | Pression de service trop proche de la pression de tarage, pulsations de pression, contre-pression superposée | Marge de fonctionnement, tendance de pression, état du siège, charge de tuyauterie et calibration |
| S'ouvre plus tôt ou plus tard que prévu | Base de test incorrecte, erreur CDTP, effet de température, contre-pression constante, dérive du tarage | Fiche technique, procédure de test, correction de service et enregistrement de calibration |
| Battements du clapet près de la pression de tarage | Perte de charge à l'entrée, soupape surdimensionnée, instabilité du procédé, contre-pression développée, écart de refermeture inadapté | Calcul admission/échappement, dimensionnement, tendance du procédé et conception de la vanne |
| S'ouvre mais la pression du système continue d'augmenter | Capacité certifiée insuffisante, pression de décharge incorrecte, cas de décharge manqué, levée réduite | Charge requise, orifice, capacité certifiée, phase du fluide et contre-pression |
| Ne se referme pas correctement | Écart de refermeture trop faible ou inadapté, contre-pression variable, guide ou siège endommagé, pression du procédé restant élevée | Tendance de refermeture, pression de sortie, internes et contrôle de fonctionnement |
| Le point de consigne se décale après réparation | Assemblage incorrect, changements de ressort ou de siège, mauvaise correction de test, mauvais contrôle de calibrage | Rapport de réparation, pièces, CDTP, équipement d'essai, scellé et repérage |
| Pression de tarage correcte mais protection insuffisante | Charge requise augmentée, orifice effectif trop petit, coefficient certifié erroné ou cas de décharge manqué | Calcul de décharge, orifice sélectionné, capacité certifiée et historique des modifications de procédé |
| Réglage au banc correct mais ouverture sur site différente | Correction de température ou de contre-pression constante non appliquée, contre-pression variable, perte de charge à l'entrée ou emplacement de la mesure de pression | Base CDTP, instruments de terrain, perte de pression en amont et pression du système de sortie |
Pour les fuites après décharge, voir Pourquoi les soupapes de sûreté fuient après l'ouverture. Pour la tuyauterie d'entrée et de sortie, utiliser le Guide d'installation des soupapes de sûreté. En cas de problèmes répétés, comparez les tendances du procédé, les résultats d'essai avant intervention et la tuyauterie installée avant d'approuver un nouveau réglage.
Dans quels cas suspendre l'approbation technique
MAWP ou code applicable inconnu
La pression de tarage et la limite d'accumulation ne peuvent être approuvées sans la base de l'équipement protégé.
Capacité requise inconnue
Un réglage d'ouverture correct ne prouve pas une protection adéquate contre la surpression.
Références de pression ambiguës
Des valeurs de pression manométrique, de pression absolue ou provenant de scénarios différents sont mélangées.
Contre-pression non résolue
La réponse d'ouverture installée, la capacité et le comportement de refermeture peuvent différer du banc d'essai.
Changement de pression de tarage non approuvé
La plaque signalétique de la soupape et la base de protection de l'équipement ne seraient plus en accord.
Base CDTP manquante
Les corrections de température ou de contre-pression constante n'ont pas été documentées.
Battements ou fuites répétés
La cause profonde peut être au niveau du système plutôt qu'un problème de calibration uniquement.
Conflit entre la calibration et la plaque signalétique
La soupape concernée ne peut pas être reliée de façon traçable au réglage et au rapport approuvés.
Phase du fluide ou température de décharge inconnue
La base de la pression de décharge, de la surface requise, des matériaux et de la capacité certifiée ne peut être confirmée.
Type de soupape ou orifice non vérifié
La taille de la connexion et la pression de tarage ne prouvent pas la caractéristique d'ouverture ni la capacité de décharge.
Flux de travail de révision des pressions en huit étapes
- Confirmer la limite de l'équipement protégé.
Identifier la MAWP, la base de conception, le code de l'équipement et la juridiction. - Confirmer la pression de fonctionnement et les fluctuations.
Examiner la pression du processus normale, maximale et transitoire. - Approuver la pression de tarage.
Mettre en correspondance le réglage de la soupape, l'équipement protégé et la disposition des dispositifs de décharge. - Établir la base de la pression de décharge et de la capacité.
Utiliser le scénario de décharge approuvé, les propriétés du fluide, la charge requise, l'orifice sélectionné et la surpression applicable. - Vérifier l'accumulation séparément.
Comparer la pression maximale du système avec la limite de l'équipement. - Examiner les besoins d'écart de refermeture et de refermeture.
Confirmer que la pression du procédé peut baisser suffisamment pour permettre une fermeture stable. - Évaluer les corrections de service et l'installation.
Examiner le CDTP, la température, le type de soupape, les matériaux, la contre-pression, la perte à l'admission et la tuyauterie de sortie. - Documenter l'étalonnage et l'approbation.
Aligner la fiche technique, le calcul de décharge, la preuve de capacité, la plaque signalétique, le rapport de test avant/après intervention, le scellé, l'étiquette et le système de maintenance.
Données de pression à inclure dans une demande de devis ou une commande de réparation
| Élément de données | Pourquoi c'est requis |
|---|---|
| Équipement protégé et désignation | Définit la limite de pression et le lien avec les dossiers associés. |
| MAWP / pression de conception | Fournit la référence de l'équipement pour la pression de tarage et l'accumulation. |
| Pression de fonctionnement normale et maximale | Indique la marge pratique en dessous de la pression de tarage. |
| Pression de tarage requise | Définit le réglage d'ouverture/réponse approuvé de la soupape. |
| Scénario de décharge et capacité requise | Connecte le réglage à la fonction de protection contre la surpression. |
| Type de soupape sélectionné, orifice effectif et capacité certifiée | Confirme que le dispositif proposé peut fournir un débit vérifié suffisant et qu'il a le bon comportement d'ouverture. |
| Pression et température de décharge | Fournit la base de capacité et de matériaux. |
| Contre-pression superposée et contre-pression développée | Supporte l'examen du type de soupape, du CDTP et des performances installées. |
| Écart de refermeture ou comportement de refermeture requis | Supporte une récupération stable du processus lorsque spécifié. |
| Fluide d'essai, température d'essai et base de la CDTP | Empêche les calibrages d'atelier incohérents et les corrections de service non documentées. |
| Type de siège et matériaux des organes internes critiques | Prend en charge l'examen des fuites, de la corrosion, du grippage, de la température et de la durée de vie. |
| Exigence d'étanchéité du siège | Définit le test de fuite et le procès-verbal d'acceptation. |
| Exigences relatives aux certificats, aux scellés et au repérage | Préserve la traçabilité de l'étalonnage à l'installation. |
| Enregistrements avant/après intervention et de réparation | Indique la dérive du réglage, les dommages précédents, les pièces remplacées et l'état final de retour en service. |
Utilisez le Liste de contrôle pour l'achat de soupapes de sûreté pour le dossier complet de demande de cotation et de documents fournisseur.
Normes et références faisant autorité
Les valeurs admissibles exactes et les méthodes d'essai dépendent de l'équipement, de l'application, de l'édition du code et de la juridiction. Les références suivantes doivent être liées à une décision d'ingénierie spécifique.
| Référence | Rôle dans ce sujet | Lien |
|---|---|---|
| ASME BPVC Section XIII | Règles de protection contre les surpressions pour les équipements sous pression et les dispositifs de décharge, y compris les sujets de conception, de test et de marquage. | Page officielle ASME |
| ASME BPVC Section I / Section VIII, Division 1 | Contexte de l'équipement protégé pour les chaudières de puissance et les récipients sous pression ; utilisé avec la voie de protection contre les surpressions applicable. | Section I / Section VIII-1 |
| API 520 Partie I | Dimensionnement et sélection, y compris la base de pression et de capacité utilisée lors du choix des dispositifs de décharge dans les applications couvertes. | Page officielle API |
| API 520 Partie II | Examen de l'installation, y compris les conditions d'entrée et de sortie et une voie d'analyse d'ingénierie pour les installations appropriées. | Page officielle API |
| API 521 | Analyse des systèmes de décharge et de dépressurisation, y compris les scénarios de décharge et les conditions du système d'évacuation. | Page officielle API |
| API 527 | Méthodes de test d'étanchéité du siège et critères d'acceptation ; il ne s'agit pas d'une norme de dimensionnement, d'accumulation ou de sélection de la pression de tarage. | Guide ZOBAI API 527 |
| ISO 4126-1 | Exigences générales du produit pour les soupapes de sûreté ; la conformité du produit ne remplace pas l'analyse de dimensionnement et d'installation spécifique à l'application. | Page officielle ISO |
| NBIC Partie 4 / National Board VR | Cadre d'installation, d'inspection en service et de réparation où le NBIC s'applique, ainsi que l'autorisation de réparation des soupapes de décharge. | NBIC / Autorisation VR |
| Guide ASME ZOBAI | Aperçu axé sur l'approvisionnement des exigences et de la documentation ASME relatives aux soupapes de décharge. | Normes ASME pour soupapes de sûreté |
FAQ sur la pression de tarage, la surpression et l'écart de refermeture
Qu'est-ce que la pression de tarage d'une soupape de sûreté ?
Il s'agit de la pression à l'entrée à laquelle la soupape est réglée pour présenter la caractéristique d'ouverture spécifiée dans des conditions d'essai définies. Elle détermine le point de réponse requis, mais ne prouve ni la capacité de décharge ni la stabilité de la refermeture.
Quelle est la différence entre la pression de tarage et la pression de décharge ?
La pression de tarage définit le point de réponse d'ouverture spécifié. La pression de décharge est la condition de pression utilisée pour déterminer ou vérifier la capacité de décharge.
Qu'est-ce que la surpression d'une soupape de sûreté ?
La surpression est l'augmentation de pression au-dessus de la pression de tarage lors de la décharge, généralement exprimée en pourcentage de la pression de tarage.
Quelle est la différence entre la surpression et l'accumulation ?
La surpression est référencée par rapport à la pression de tarage de la soupape. L'accumulation est référencée par rapport à la MAWP de l'équipement protégé ou à la limite de pression admissible applicable.
Qu'est-ce que l'écart de refermeture d'une soupape de sûreté ?
L'écart de refermeture est la différence entre la pression de tarage et la pression de refermeture, généralement exprimée en pourcentage de la pression de tarage.
Qu'est-ce que la pression de réglage à froid ?
La CDTP est une pression de réglage approuvée sur banc d'essai, utilisée lorsque des conditions de service, telles que la température ou une contre-pression constante spécifiée, nécessitent une correction par rapport à l'essai à froid.
La pression de tarage peut-elle être augmentée pour arrêter une fuite ?
Elle ne devrait pas être augmentée comme solution de fortune. Il convient de rechercher la cause de la fuite, puis de réétalonner, sceller, repérer et documenter toute modification de réglage approuvée.
Pourquoi une soupape présente-t-elle des battements près de la pression de tarage ?
Les causes possibles comprennent une perte de charge excessive à l'entrée, le surdimensionnement de la soupape, l'instabilité du procédé, la contre-pression développée, la résistance du système de sortie ou un écart de refermeture inadapté.
Pourquoi une soupape peut-elle réussir un calibrage mais échouer en service ?
Le banc d'essai peut ne pas reproduire la température de service, la contre-pression, la perte à l'admission, la résistance à l'échappement, les pulsations du procédé ou les conditions du fluide.
Existe-t-il une marge de fonctionnement unique requise sous la pression de tarage ?
Non. La marge requise dépend de la conception de la soupape, du siège, du fluide, des fluctuations de pression, de la température, de la contre-pression, du code applicable et des directives du fabricant.
La pression de tarage peut-elle dépasser la MAWP ?
Il n'y a pas de réponse universelle qui s'applique à chaque système protégé. La relation dépend du code de l'équipement, de la configuration du dispositif de décharge, de la protection supplémentaire, du scénario de décharge et de la juridiction. La pression de tarage doit être approuvée à partir de la base de l'équipement protégé réel plutôt que d'un pourcentage générique.
La même taille de raccord signifie-t-elle la même capacité de décharge ?
Non. La taille du raccord confirme l'interface mécanique. L'orifice effectif, la levée, le coefficient, le fluide couvert par la certification et la configuration de la soupape déterminent la capacité de décharge documentée.
Quand une soupape de sûreté réparée doit-elle être recalibrée et rescellée ?
Après des travaux susceptibles d'affecter le fonctionnement de la soupape ou son réglage de pression, la procédure de réparation applicable devrait définir l'inspection, la vérification de la pression de tarage, l'essai d'étanchéité du siège lorsqu'il est prescrit, la documentation, le verrouillage et la remise sous scellés avant la remise en service.
Besoin d'une révision de la pression de tarage ou de la calibration ?
Pour un examen technique, transmettez l'identification de l'équipement protégé, sa MAWP, la tendance de pression en fonctionnement, la pression de tarage requise, le scénario de décharge, la capacité requise, les conditions de décharge, la contre-pression, la plaque signalétique de la soupape et les rapports d'étalonnage avant et après intervention.
Transmettre les données de la soupape Demander un devis pour une soupape de sûreté