Solução de problemas de válvulas de segurança pilotadas Válvulas de segurança pilotadas podem se tornar não confiáveis em serviços sujos, com cera, incrustantes ou polimerizantes, porque o circuito piloto depende de pequenos caminhos de detecção, filtros, restrições, sedes piloto e passagens de pressão do domo. Um depósito não precisa bloquear o bocal da válvula principal para criar um problema sério de proteção contra pressão. Se o piloto não conseguir detectar …

Solução de problemas de válvulas de segurança pilotadas
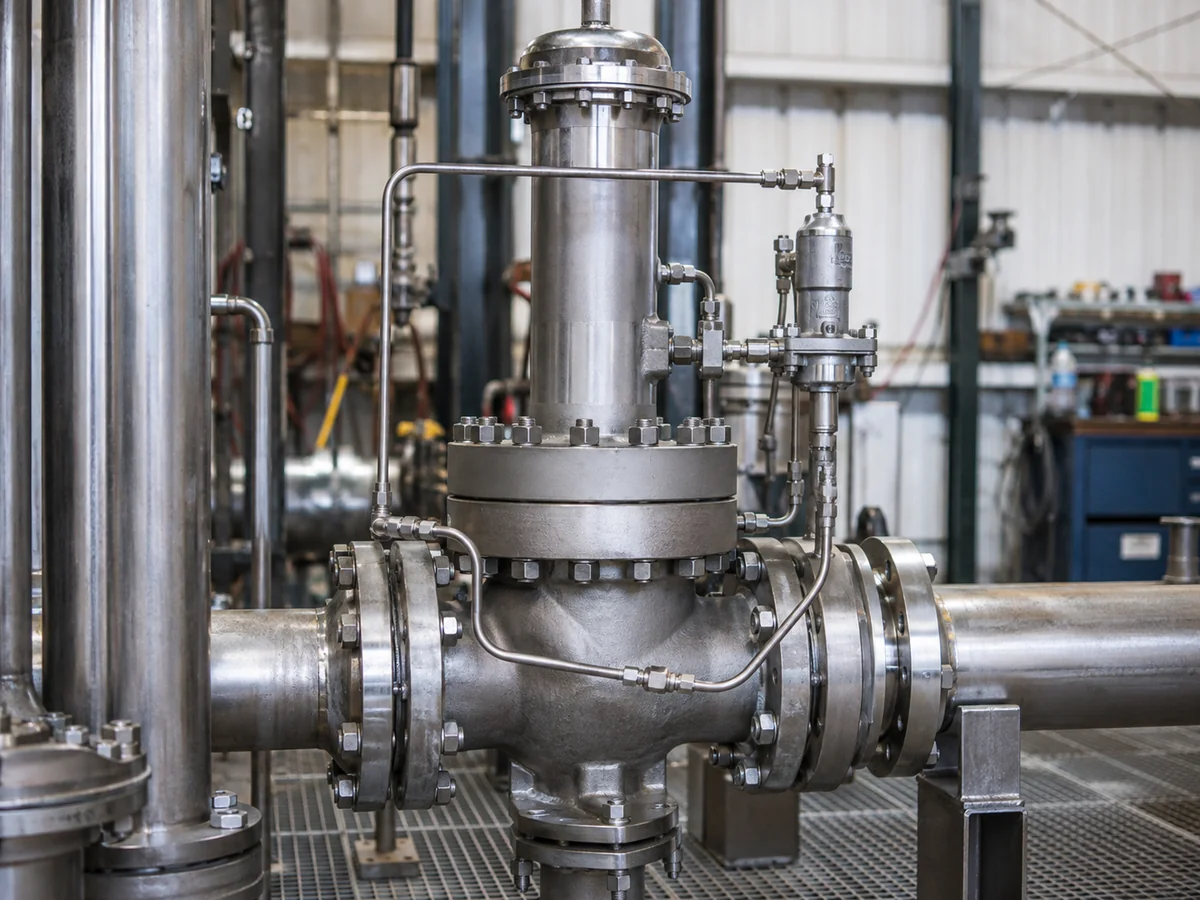
Válvulas de segurança pilotadas podem se tornar não confiáveis em serviços sujos, com cera, incrustantes ou polimerizantes, porque o circuito piloto depende de pequenos caminhos de detecção, filtros, restrições, sedes piloto e passagens de pressão do domo. Um depósito não precisa bloquear o bocal da válvula principal para criar um problema sério de proteção contra pressão.
Se o piloto não conseguir detectar a pressão corretamente, carregar ou ventilar o domo no momento certo, ou reassentar de forma limpa, a válvula principal pode abrir tarde, operar de forma instável, vazar ou não reassentar. A questão mais importante não é se a válvula é chamada de pilotada, mas se o circuito piloto selecionado pode permanecer funcional no serviço real.
Isso não significa que uma válvula de segurança pilotada seja automaticamente inadequada para todos os serviços sujos. Significa que o serviço deve ser revisado quanto ao tipo de contaminante, formação de cera ou polímero, perfil de temperatura, dados de pressão, capacidade de alívio necessária, contrapressão, instalação e acessibilidade de manutenção antes da cotação ou substituição.
Resposta rápida: Por que o serviço sujo cria um risco especial para válvulas de segurança pilotadas
Uma válvula de segurança pilotada usa um sistema piloto para controlar a pressão acima do disco ou pistão da válvula principal. Em serviço limpo, isso pode suportar alta pressão de operação, assentamento firme e comportamento de abertura controlado. Em serviço sujo, com cera ou polimerizante, o mesmo circuito de controle pode se tornar o ponto fraco.
O principal risco não é apenas “sujeira na válvula”. A questão de engenharia é se o piloto ainda pode transmitir, ventilar e restaurar a pressão de controle com o tempo necessário para o cenário de alívio governante.
A Válvula Principal Pode Estar Limpa Enquanto o Circuito Piloto Já Está Comprometido
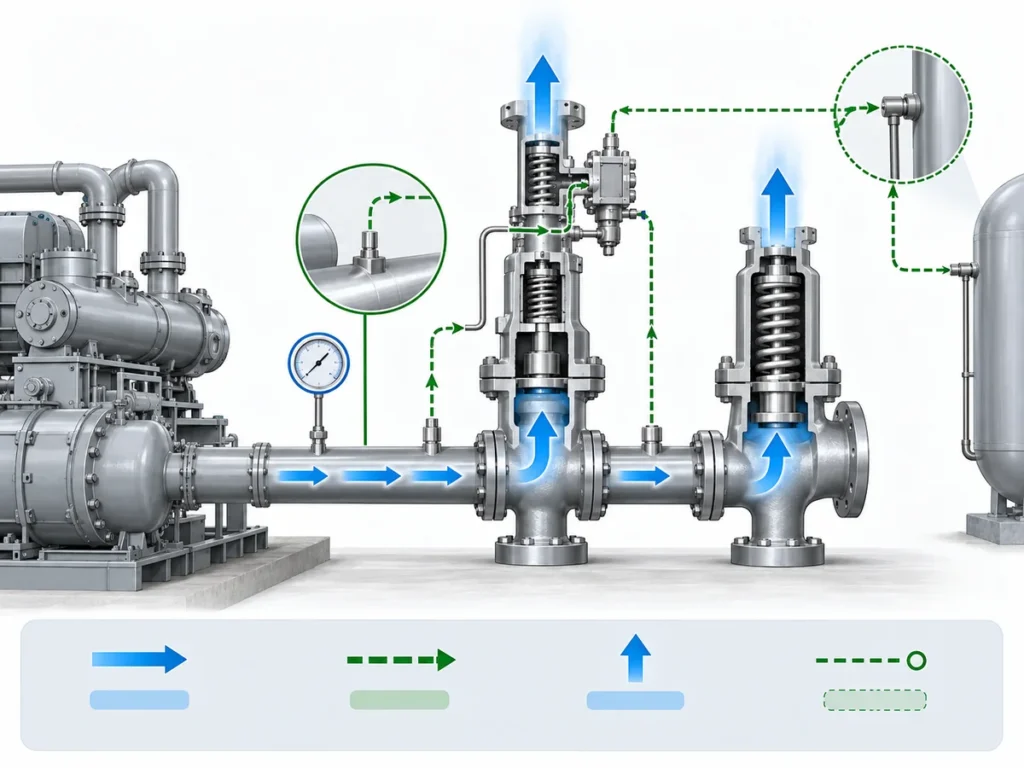
Um erro comum de solução de problemas é inspecionar apenas o assento, o bocal e a saída da válvula principal e, em seguida, assumir que a válvula é aceitável porque a passagem maior não está visivelmente bloqueada. Em um projeto pilotado, a válvula principal e o circuito piloto executam tarefas diferentes.
A válvula principal fornece o caminho de fluxo de alívio. O circuito piloto decide quando e como a válvula principal pode abrir e reassentar. Se uma linha de sensoriamento ou restrição do piloto estiver parcialmente bloqueada, o piloto pode não ver a pressão real do vaso ou da linha com rapidez suficiente. Se o caminho de ventilação da cúpula estiver restrito, a válvula principal pode não abrir como esperado. Se o caminho de carga da cúpula estiver restrito após o alívio, a válvula pode reassentar lentamente ou continuar vazando.
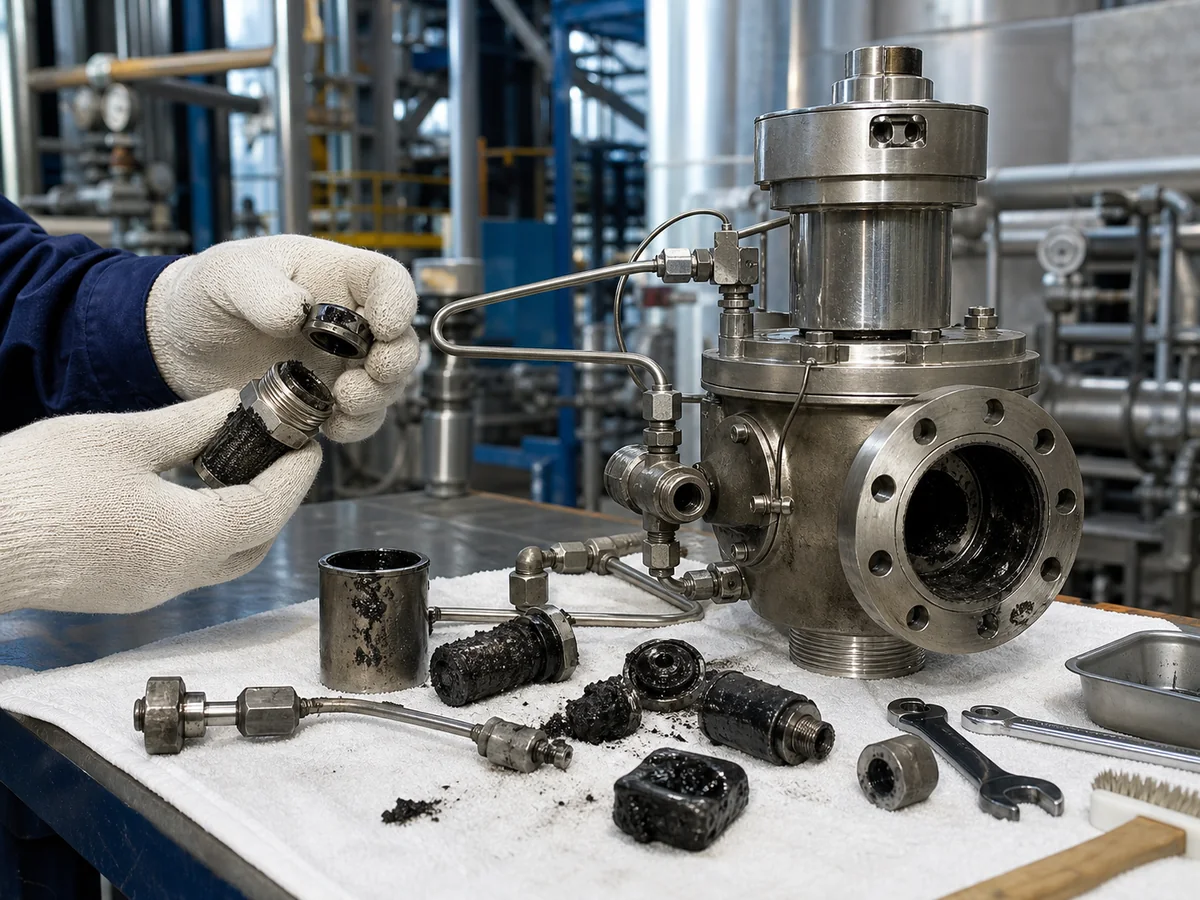
Ilustração técnica simplificada; não é um desenho de fabricação nem um corte de modelo certificado.
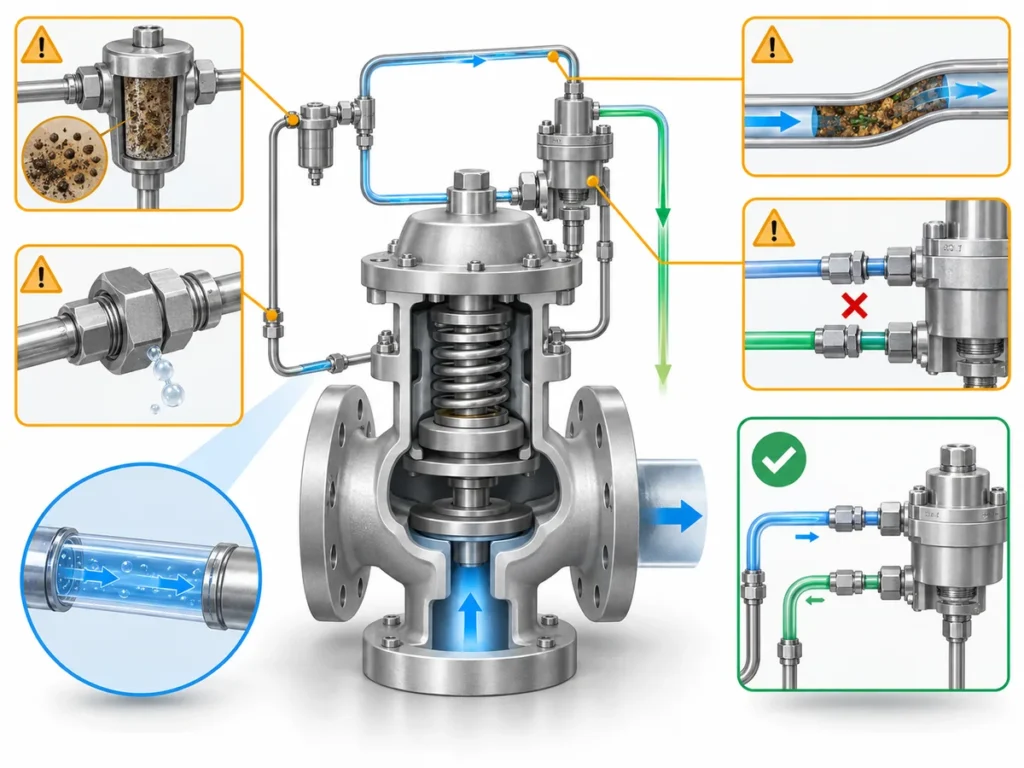
Cadeia de falhas: contaminação do processo entra ou se forma dentro de uma passagem pequena → a passagem fica restrita, pegajosa ou bloqueada → a transmissão de pressão ou a ventilação da câmara muda → a resposta do piloto muda → a abertura, a estabilidade ou o reassentamento da válvula principal tornam-se não confiáveis.
É por isso que válvulas de segurança pilotadas em serviço sujo devem ser revisados como sistemas de controle completos, não apenas como corpos de válvula principal.
Peças do circuito piloto que precisam de revisão separada
| Área do circuito piloto | Risco em serviço sujo | Verificação de Engenharia |
|---|---|---|
| Linha de sensoriamento | Bloqueado, parcialmente restrito, resfriado, com cera ou preenchido com depósitos | Roteamento, inclinação, comprimento, risco de isolamento, perda de calor e depósitos encontrados |
| Entrada / restrição do piloto | Sólidos ou depósitos pegajosos retardam a resposta do piloto | Limpeza, condição do filtro e geometria da passagem conforme o projeto do fabricante |
| Assento do piloto | Partículas ou depósitos impedem a vedação firme do piloto | Superfície do assento, histórico de vazamentos, registro de limpeza e materiais macios compatíveis |
| Caminho de carga da câmara | Repressurização lenta da câmara após alívio | Restauração da pressão da câmara, depósitos e condição da tubulação do piloto |
| Caminho de ventilação / exaustão da câmara | A válvula principal pode abrir lentamente ou não atingir o comportamento de abertura esperado | Limpeza do caminho de ventilação, roteamento da ventilação e arranjo aprovado pelo fabricante |
| Filtro ou peneira | Protege as passagens do piloto, mas pode se tornar o ponto de restrição | Intervalo de inspeção, condição do elemento, efeito da pressão e acesso para manutenção |
Nem todos os serviços sujos falham da mesma maneira
Serviços com partículas sujas, cerosos e polimerizantes não devem ser tratados como uma única categoria genérica de “serviço sujo”. Cada mecanismo afeta o circuito piloto de forma diferente, e cada um altera a decisão de engenharia.
| Mecanismo de serviço | Local típico de falha | O que altera a decisão |
|---|---|---|
| Contaminação por partículas | Filtro, linha de sensoriamento, entrada do piloto, restrição, sede do piloto | Carga de partículas, fonte de detritos, arranjo do filtro, limpeza na partida e acesso para manutenção |
| Deposição de hidrocarbonetos cerosos ou pesados | Linhas de pequeno diâmetro mais frias, tubulação estagnada, passagens de baixo fluxo do piloto | Perfil de temperatura, comportamento de aparecimento de cera, condição de desligamento, temperatura ambiente e perda de calor |
| Meio polimerizante ou reativo | Passagem de controle de baixo fluxo, bolsão estagnado, sede do piloto ou tubulação | Tempo de residência, química, dependência de inibidor, janela de temperatura e recorrência após limpeza |
| Comportamento de incrustação desconhecido | Não pode ser presumido | Não finalize a seleção até que o meio, os depósitos e o histórico de manutenção sejam definidos |
Serviço com partículas sujas: como sólidos obstruem ou restringem o circuito de controle
O serviço com partículas sujas pode incluir ferrugem, incrustação, finos de catalisador, detritos de tubulação, produtos de corrosão, areia, sólidos do processo ou arraste de equipamentos a montante. Essas partículas podem ser intermitentes em vez de constantes. Uma válvula pode passar em uma inspeção inicial e ainda se tornar não confiável após a partida, manutenção, limpeza de linha, troca de catalisador ou perturbação a montante.
Atraso de detecção
Uma linha de detecção parcialmente restrita pode atrasar o sinal de pressão que chega à piloto. A válvula pode parecer aceitável na inspeção estática, mas responder muito lentamente durante um evento real.
Carregamento do filtro
Um filtro piloto pode proteger as passagens a jusante, mas se torna um item de manutenção. Se ele carregar com sólidos, pode se tornar o próximo ponto de restrição.
Erro de pressão do domo
Carregamento ou ventilação restritos podem fazer com que a válvula principal responda no momento errado, abra lentamente, reassente tarde ou vaze após a operação.
A restrição parcial é muitas vezes mais difícil de diagnosticar do que o bloqueio total. Uma linha completamente bloqueada pode ser encontrada durante a inspeção. Um caminho parcialmente restrito ainda pode passar alguma pressão, mas não rápido o suficiente para uma ação de proteção estável durante um evento real de alívio.
Limite importante: A filtração não é o mesmo que qualificação para serviço sujo. Um filtro pode reduzir partículas sólidas a montante do filtro, mas não pode impedir automaticamente a precipitação de cera, a formação de polímeros, depósitos pegajosos no assento da piloto, roteamento inadequado da linha de detecção ou exposição a temperatura inadequada.
Serviço com fluidos parafínicos e hidrocarbonetos pesados: a deposição pode depender da temperatura
O serviço parafínico é diferente do serviço sujo comum. O fluido pode parecer aceitável na temperatura normal de operação e, em seguida, depositar parafina quando a temperatura cai em uma linha de sensoriamento de pequeno diâmetro, tubulação piloto, conexão externa ou volume estagnado.
A linha principal do processo pode permanecer quente e em fluxo, enquanto o circuito piloto vê menor velocidade e condições térmicas diferentes. Isso pode criar deposição localizada mesmo quando o equipamento protegido não parece muito incrustado. Para meios aquecidos, viscosos ou solidificantes, Válvulas de segurança jaquetadas pode fazer parte de uma revisão mais ampla das condições de serviço, mas não substitui automaticamente uma avaliação de POSV para serviço sujo.
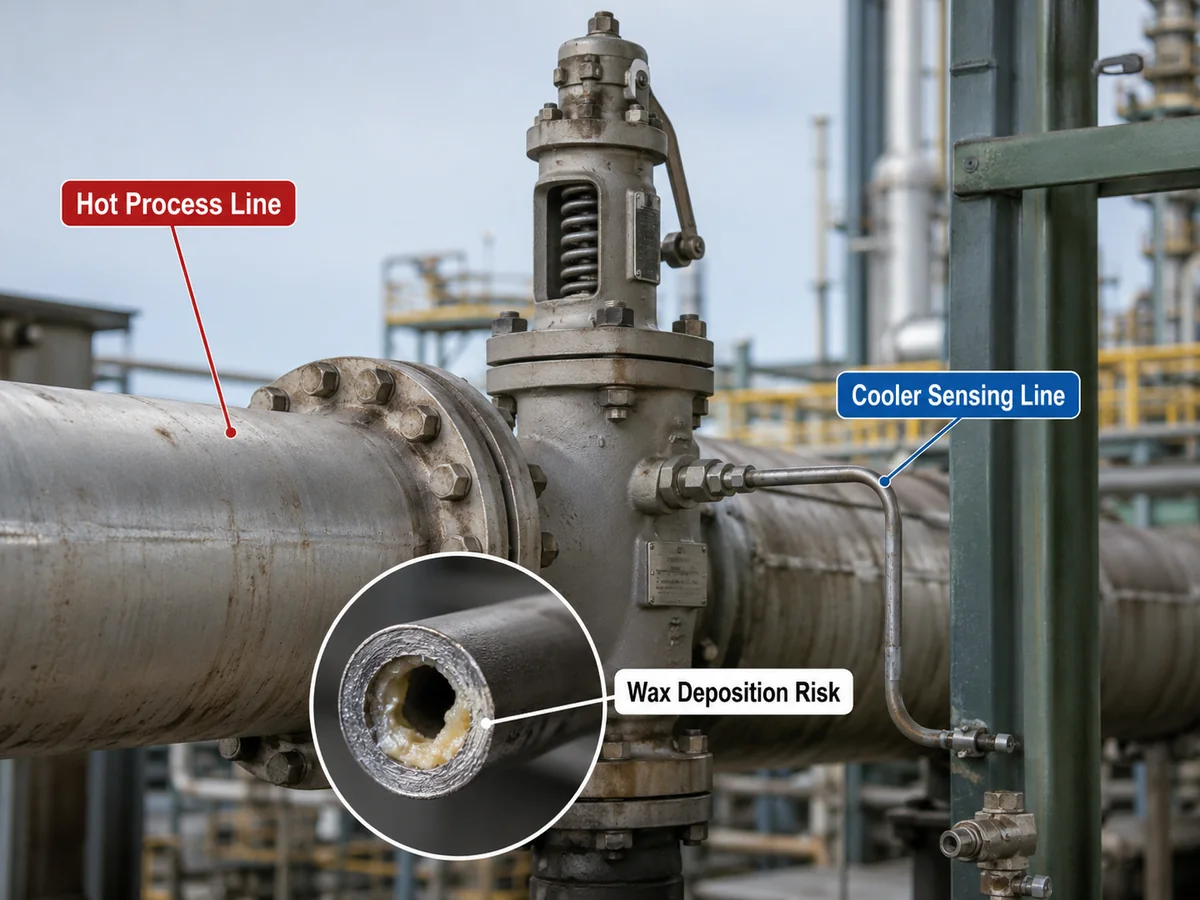
Visual conceitual de engenharia; a temperatura e o comportamento da parafina devem ser confirmados para o fluido de processo real.
Os pontos importantes de revisão incluem temperatura normal de operação, temperatura de alívio, temperatura de partida e parada, temperatura ambiente mínima, perda de calor em linhas de sensoriamento de pequeno diâmetro, locais estagnados ou de extremidade morta, roteamento e inclinação da linha, requisitos de isolamento ou rastreamento térmico e se o serviço resfria abaixo de uma condição de aparecimento ou deposição de parafina.
O isolamento ou rastreamento térmico não deve ser tratado como uma correção automática. Ele deve ser revisado em relação ao fluido de processo, projeto da válvula, arranjo de sensoriamento, acesso de manutenção e requisitos de segurança do projeto. Em alguns casos, a condição mais severa não é a operação normal, mas a partida a frio, parada, espera, operação no inverno ou serviço intermitente.
Serviço de polimerização: uma pequena restrição pode se tornar um depósito crescente
O serviço de polimerização requer uma revisão ainda mais cuidadosa porque o depósito pode se formar dentro do circuito piloto, em vez de simplesmente chegar como sujeira da tubulação a montante. Se o meio de processo puder polimerizar sob certas condições de temperatura, tempo de residência, exposição ao oxigênio, catalisador, inibidor, pressão ou fluxo estagnado, pequenas passagens de controle tornam-se locais de alto risco.
A diferença mais importante é a progressão. Uma pequena quantidade de acúmulo de polímero pode alterar a resposta de pressão. Essa mudança pode aumentar o tempo de residência ou reduzir a lavagem. A restrição pode então piorar com o tempo.
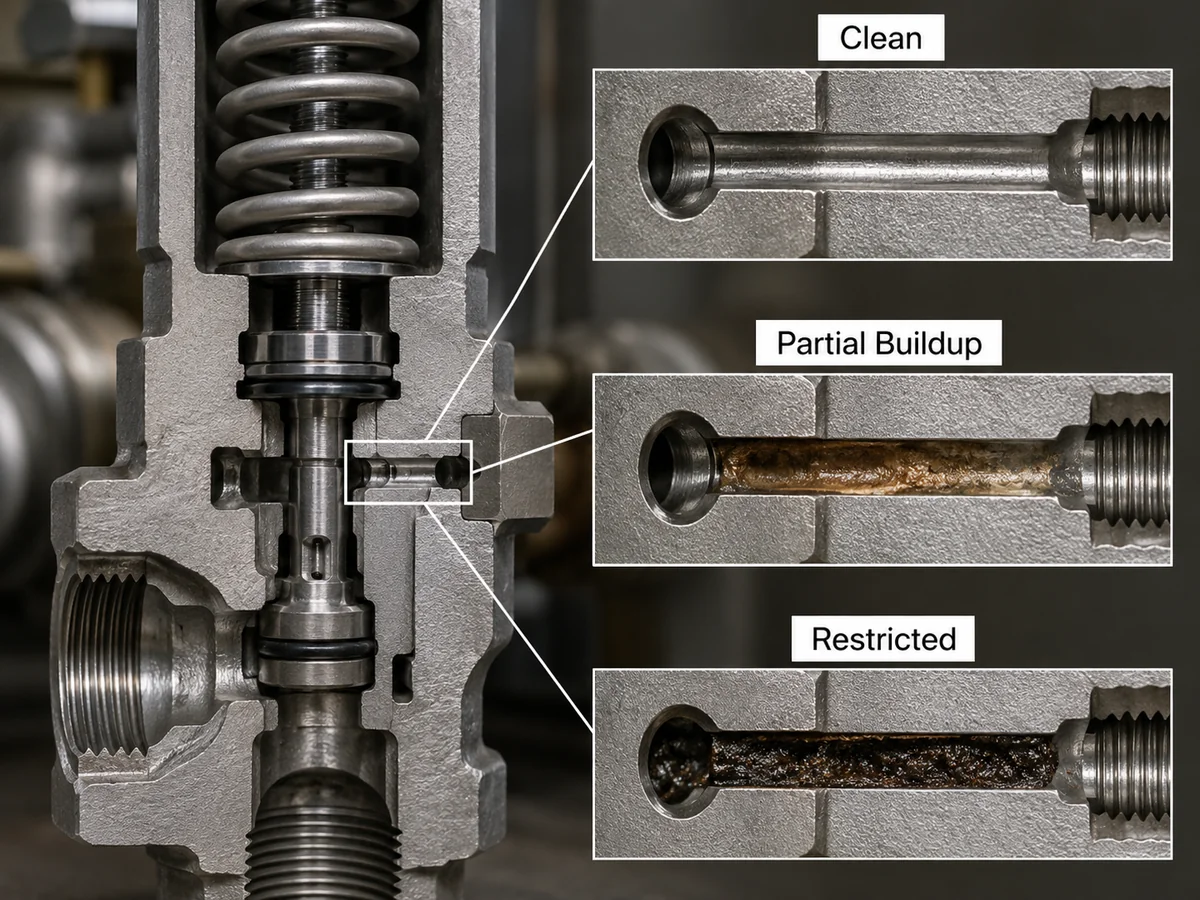
Ilustração de engenharia simplificada; o risco real de polimerização depende da química do processo e das condições operacionais.
Um padrão repetido de limpeza e retorno é um sinal de alerta. Se a limpeza do piloto restaura a operação temporariamente, mas os mesmos sintomas retornam, a causa raiz pode não ser manutenção inadequada. Pode ser que a configuração do piloto selecionada crie ou exponha um bolsão estagnado onde o fluido não é estável.
Para meios polimerizantes, a revisão do RFQ ou da substituição não deve parar no tamanho da válvula, pressão de ajuste e classe de flange. Deve incluir composição do processo, mecanismo de polimerização, dependência de inibidor, janela de temperatura, sensibilidade a volume estagnado, histórico de manutenção e evidência do fabricante para a configuração de piloto proposta.
Qual comportamento de falha os engenheiros devem observar?
Serviço sujo, ceroso ou polimerizante pode criar vários sintomas observáveis. Esses sintomas não provam a causa raiz por si só, mas indicam onde a inspeção deve começar.
- resposta de abertura atrasada;
- comportamento de ajuste inconsistente em serviço;
- modulação ou ciclagem instável quando o projeto do piloto é modulante;
- abertura da válvula principal mais lenta que o esperado;
- ventilação incompleta do domo;
- repraturização lenta do domo;
- vazamento após a operação;
- falha ao reassentar de forma limpa;
- aumentando a frequência de manutenção;
- incrustação recorrente após a limpeza;
- comportamento diferente após parada, clima frio ou mudança na composição do processo.
| Sintoma Observado | Possível Mecanismo de Contaminação | O que verificar primeiro | Não Assuma |
|---|---|---|---|
| Resposta atrasada | Linha de sensoriamento ou entrada do piloto restrita | Limpeza do caminho de sensoriamento, condição do filtro e roteamento | Pressão de ajuste incorreta |
| Abertura lenta da válvula principal | Ventilação do domo ou exaustão do piloto restrita | Caminho de ventilação do domo, exaustão do piloto e passagens de controle | Bocal principal subdimensionado |
| Falha ao reassentar | Contaminação do assento do piloto ou repressurização lenta do domo | Assento do piloto, caminho de carga da câmara e depósitos | Somente o assento principal está danificado |
| Vazamento intermitente | Depósitos no assento do piloto ou controle piloto instável | Condição do piloto, materiais macios e histórico de serviço | Somente o material do assento é a causa |
| Ciclagem ou instabilidade | Combinação de incrustação, perda de pressão na entrada, contrapressão ou incompatibilidade de dimensionamento | Circuito piloto, perda de pressão na entrada, sistema de saída e dimensionamento da válvula | Serviço sujo é a única causa |
| Aumento da frequência de manutenção | Incrustação progressiva, acúmulo de cera ou formação de polímero | Tipo de depósito, registros de limpeza e ciclo operacional | Intervalo de manutenção mais curto é uma solução permanente |
| Problemas após parada a frio | Deposição de cera ou fluido pesado em linhas de pequeno diâmetro | Perfil de temperatura, roteamento de linhas e seções estagnadas | A temperatura normal de operação comprova a adequação |
| Incrustação repetida após limpeza | Formação de depósitos no caminho de controle | Tendência à polimerização, volume estagnado e química do processo | Somente a limpeza resolve o problema |
Não diagnostique incrustação na pilotagem até excluir causas no nível do sistema
A incrustação na pilotagem é apenas uma explicação possível. Um dispositivo de alívio de pressão faz parte de um sistema instalado. Antes de concluir que o serviço sujo causou a falha, os engenheiros também devem revisar causas no nível do sistema.
Perda de Pressão de Entrada
Perda de pressão excessiva entre o equipamento protegido e a entrada da válvula pode causar operação instável. Um circuito piloto restrito pode criar um sintoma semelhante, portanto ambos devem ser verificados. O guia de instalação de válvulas de segurança deve ser revisada quando a conexão de entrada, o ponto de sensoriamento, o suporte da tubulação ou a disposição da descarga puderem afetar o comportamento da válvula.
Contrapressão na Saída
A contrapressão pode alterar o comportamento da válvula de segurança dependendo do tipo de válvula, configuração e sistema de descarga. A contrapressão superimposta e a contrapressão acumulada devem ser revisadas separadamente. Uma válvula pilotada não resolve automaticamente toda condição de contrapressão, e serviço sujo não elimina a necessidade de verificar a tubulação de descarga e a resistência do sistema de saída. Para contexto, revise Contrapressão e fole.
Margem de Dimensionamento e Operação
Uma válvula superdimensionada, fluxo estável insuficiente, margem de operação ruim ou orifício selecionado incorretamente também podem causar operação instável. A pressão de ajuste não é capacidade. O tamanho da conexão não é capacidade de alívio certificada ou documentada. Uma válvula pode estar fisicamente conectada ao sistema e ainda assim estar incorreta para a carga de alívio exigida. A base de capacidade deve ser verificada em relação a dimensionamento de válvulas de segurança e capacidade de alívio certificada.
Revisão do Sistema de Alívio
Se o sintoma puder envolver tubulação de descarga, despressurização, perda na entrada, definição do cenário de alívio ou interação do sistema, a revisão não deve parar no corpo da válvula. O Sistemas de alívio de pressão API 521 contexto mais amplo pode ser relevante ao avaliar se o sistema instalado ainda suporta a função de proteção pretendida.
Problemas de Manutenção ou Montagem
Após reparo ou limpeza, erro de montagem, selos danificados, materiais macios incorretos, tubulação bloqueada, ajuste incorreto do piloto ou teste incompleto podem criar sintomas que parecem incrustação do processo. Revise os registros de condição encontrada e condição final antes de tomar uma decisão de substituição.
Atalhos Inseguros a Evitar na Substituição de POSV em Serviço Sujo
Não Substitua Apenas pelo Tamanho do Flange
O tamanho da conexão prova apenas a conexão física. Não prova o orifício selecionado, coeficiente, capacidade certificada, base de fluido ou adequação para o cenário de alívio governante.
Não trate a pressão de ajuste como capacidade
A pressão de ajuste identifica o ajuste de pressão. Ela não comprova a capacidade de alívio necessária, a capacidade nominal, o comportamento bifásico ou a adequação após uma mudança de processo.
Não adicione um filtro sem revisão
Um filtro pode ajudar, mas também pode se tornar a restrição. Tamanho do filtro, acesso, condição do elemento, intervalo de manutenção e aprovação do fabricante são importantes.
Não altere o tubo piloto informalmente
Local de sensoriamento, roteamento de tubos, respiros, purga, rastreamento térmico e arranjos de fornecimento limpo afetam a função de proteção e não devem ser modificados em campo sem revisão de engenharia.
Purga, sensoriamento remoto, fornecimento limpo, aquecimento e outras opções de mitigação precisam de revisão de projeto
Existem possíveis estratégias de mitigação para alguns serviços sujos, cerosos ou polimerizantes, mas elas devem ser revisadas como arranjos de engenharia, não improvisações de campo.
Fornecimento de piloto limpo ou externo
Isso pode reduzir a exposição do circuito piloto à contaminação do processo, mas a compatibilidade com o projeto da válvula e a função de proteção de pressão devem ser confirmadas.
Purga ou sensoriamento remoto
Um sistema de purga não deve comprometer a precisão do sensoriamento, e uma linha de sensoriamento remoto ainda deve representar a pressão do equipamento protegido.
Controle de temperatura
O rastreamento térmico ou isolamento pode ser relevante para serviço ceroso, mas deve ser revisado em relação ao comportamento do fluido, requisitos de segurança e acesso para manutenção.
Outras diretrizes de revisão podem incluir filtros piloto aprovados pelo fabricante, roteamento alternativo da linha de sensoriamento, minimização de volumes estagnados, arranjos piloto específicos do serviço, pontos de inspeção acessíveis e evidências de manutenção definidas com base no histórico real do serviço.
Não modifique um circuito piloto em campo sem aprovação de engenharia. Alterações não aprovadas nas linhas de sensoriamento, filtros, respiros, suprimento limpo, fluxo de purga ou aquecimento podem comprometer a função de proteção.
Evidências e Limites do Fabricante
A documentação do fabricante para válvulas de alívio pilotadas comumente mostra que acessórios ou configurações específicos do serviço podem existir para certas famílias de produtos. Exemplos incluem sensoriamento remoto de pressão, filtragem piloto, arranjos de fonte de mídia limpa, opções para serviço sujo e outras modificações do circuito piloto. Isso apoia a necessidade de revisão pelo fabricante, mas não torna a filtragem, purga, sensoriamento remoto ou aquecimento uma solução universal para todos os serviços sujos.
- Documentação da válvula de alívio pilotada Emerson Anderson Greenwood mostra opções de família de produtos, como sensoriamento remoto de pressão. Essas são opções específicas do produto, não aprovação geral para todos os serviços.
- Documentação da POSRV Baker Hughes Consolidated 3900 inclui contexto de opção para serviço sujo / precipitação / fluido viscoso para uma família de produtos POSRV definida. Isso deve ser usado como evidência específica do fabricante, não como uma alegação de modelo ZOBAI.
Para a revisão de RFQ da ZOBAI, isso significa que o comprador deve fornecer o meio de processo real, fase, contaminantes, perfil de temperatura, dados de pressão, capacidade necessária, contrapressão, arranjo de sensoriamento e evidências de manutenção. A configuração final deve ser confirmada contra a série de válvulas selecionada, dados do fabricante, edição do código aplicável, especificação do projeto e requisitos regulatórios locais.
Quando Você Deve Reconsiderar o Uso de uma Válvula de Segurança Pilotada?
Uma válvula de segurança pilotada ainda pode ser adequada em alguns serviços contaminados se o mecanismo de contaminação for compreendido e a configuração aprovada pelo fabricante abordar o risco. Ela deve ser reconsiderada quando o serviço tiver alta probabilidade de entupimento, deposição, crescimento de polímero ou falha de manutenção no circuito de controle.
| Condição de Serviço | Direção de revisão da POSV | Principal Preocupação |
|---|---|---|
| Gás ou vapor limpo | Revisão normal da POSV | Entradas padrão de pressão, capacidade, contrapressão e material |
| Sólidos finos ocasionais | Revisão especial do piloto/filtro | Evidência de restrição e manutenção |
| Carga pesada de partículas | Revisão de alto risco | Entupimento rápido do filtro ou da passagem |
| Hidrocarboneto ceroso | Revisão de temperatura e deposição | Pontos frios de pequeno diâmetro e seções estagnadas |
| Fluido polimerizante | Revisão especializada do serviço | Crescimento de depósitos em caminhos de controle de baixo fluxo |
| Mecanismo de contaminação desconhecido | Não finalize a seleção | Definição de serviço insuficiente |
| Incrustação frequente e repetida | Reavaliar a configuração da válvula | A limpeza pode não resolver a causa raiz |
| Serviço crítico com acesso difícil | Revisão robusta de confiabilidade | Inspeção e manutenção podem ser impraticáveis |
Direção final de seleção: Manter, Revisar ou Reconsiderar
Manter caminho de revisão da POSV
Use o caminho normal de revisão da POSV somente quando o meio estiver limpo o suficiente, o circuito piloto for compatível com o serviço, a capacidade necessária e a contrapressão forem confirmadas e o acesso para manutenção for viável.
Revisão especial de POSV necessária
Use esta rota para sólidos ocasionais, tendência a cera, risco de entupimento do filtro, incerteza na linha de sensoriamento ou histórico de serviço que mostre incrustação intermitente, mas sem crescimento descontrolado de depósitos.
Reconsiderar configuração
Reconsidere a configuração de alívio de pressão quando o serviço tiver sólidos pesados, bloqueio repetido por cera, crescimento de polímero, depósitos desconhecidos, acesso ruim para manutenção ou falha repetida após limpeza. Uma seleção mais ampla de válvulas pode então ser revisada através do guia de seleção de válvulas de segurança.
Configurações alternativas devem ser avaliadas em relação ao cenário real de alívio, capacidade de alívio necessária, contrapressão, compatibilidade de materiais, instalação e base de código aplicável. Elas não devem ser selecionadas apenas porque o serviço é descrito como sujo.
Evidências de inspeção e manutenção que devem ser revisadas
Para uma válvula existente, a evidência mais útil geralmente é a condição como encontrada. Antes de solicitar uma substituição, colete informações que mostrem onde começa a cadeia de falhas.
- fotos da condição do filtro do piloto;
- depósitos encontrados nas linhas de sensoriamento;
- contaminação do assento do piloto;
- condição do tubo do domo;
- frequência de limpeza;
- data e condição após o último evento de manutenção;
- pressão de ajuste como encontrada e como deixada;
- resultados de teste de estanqueidade do assento, quando aplicável;
- histórico de vazamentos;
- histórico de temperatura de operação;
- histórico de paradas ou condições de frio;
- mudanças na composição do processo;
- eventos de manutenção a montante ou detritos;
- folha de dados e placa de identificação existentes;
- peças de reparo e materiais macios anteriores;
- registros de gestão de mudanças.
Somente um teste de pressão de ajuste não prova que a válvula instalada é adequada para serviço sujo. Estanqueidade do assento, resposta do piloto, base de capacidade, tubulação instalada e contaminação do serviço devem ser revisados separadamente.
Dados para cotação e substituição em serviços sujos, cerosos ou polimerizantes
Antes de solicitar uma cotação ou recomendação de substituição, envie dados suficientes para definir o dever de proteção e o risco de contaminação.
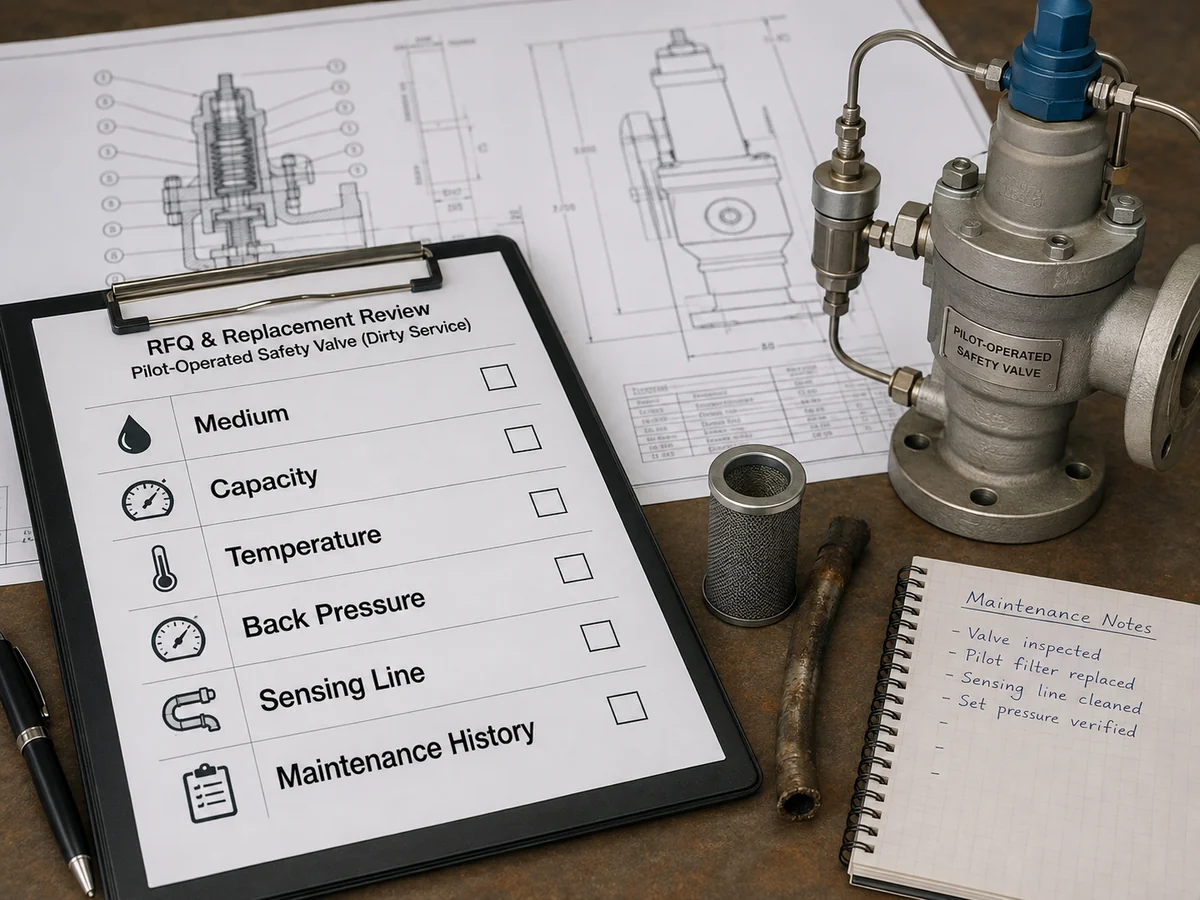
Lista de verificação apenas visual; não substitui a revisão de engenharia do projeto.
| Dados Necessários | Por que Importa |
|---|---|
| Equipamento protegido | Confirma o que deve ser protegido |
| Cenário de alívio governante | Define por que a válvula deve aliviar |
| Meio e composição | Identifica riscos de contaminação, cera ou polímeros |
| Base de fase | Deveres de gás, vapor, líquido e duas fases não podem ser intercambiados |
| Descrição de sólidos ou contaminação | Define risco de entupimento e filtro |
| Tendência de cera ou deposição | Determina o risco de incrustação relacionado à temperatura |
| Tendência à polimerização | Determina o risco de crescimento de depósitos em passagens estagnadas |
| Pressão de operação / MAWP / pressão de ajuste | Separa a operação normal, o limite do equipamento protegido e o ajuste da válvula |
| Capacidade de alívio requerida e base de capacidade | Confirma a vazão a ser protegida |
| Temperatura de alívio | Afeta o material, os depósitos e a base de dimensionamento |
| Contrapressão sobreposta e acumulada | Afeta o comportamento da válvula antes e durante a descarga |
| Disposição da linha de entrada, saída e linha de sensoriamento | Ajuda a avaliar a perda de entrada, os efeitos da descarga e a geometria propensa à contaminação |
| Disposição existente de filtro, purga ou fornecimento limpo | Mostra a estratégia atual de controle de contaminação |
| Materiais e componentes elastoméricos | Confirma a compatibilidade com o meio e a temperatura |
| Placa de identificação, folha de dados e histórico de manutenção existentes | Evita substituição apenas pela aparência |
| Código e documentos aplicáveis | Define a base de aceitação do projeto |
O principal risco na seleção é substituir a válvula apenas pela aparência, tamanho do flange ou pressão de ajuste da placa de identificação. O tamanho da conexão sozinho não comprova a capacidade, e a pressão de ajuste sozinha não comprova que a válvula selecionada pode proteger o caso de alívio governante.
Para revisão relacionada ao dimensionamento, consulte o guia da ZOBAI sobre Dimensionamento de válvulas de segurança API 520.
Fluxo de trabalho de investigação de falhas antes da substituição
- Confirme o equipamento protegido e o cenário de alívio aplicável. Não solucione problemas da válvula separadamente do sistema que ela protege.
- Colete evidências como encontradas. Fotografe o filtro piloto, linha de sensoriamento, depósitos, tubulação, sede do piloto e achados de manutenção antes da limpeza.
- Identifique o mecanismo de contaminação. Separe sólidos particulados, deposição de cera, crescimento de polímero, arraste de líquido e incrustação desconhecida.
- Verifique os efeitos do sistema. Revise perda de entrada, contrapressão de saída, margem operacional, dimensionamento da válvula e tubulação de descarga antes de culpar apenas o piloto.
- Revise os arranjos aprovados pelo fabricante. Confirme se filtro, purga, fornecimento limpo, sensoriamento remoto ou aquecimento são suportados para o projeto da válvula selecionada.
- Reavalie a capacidade e a base normativa. A capacidade necessária, a capacidade certificada/documentada, a fase do meio e a edição da norma adotada ainda devem ser confirmadas.
- Decida se a substituição pelo mesmo tipo é aceitável. Se o mecanismo de falha permanecer sem solução, repetir a mesma configuração de válvula pode repetir a falha.
Cenários de Engenharia Compostos
Os cenários a seguir são exemplos ilustrativos de treinamento. Não são casos de clientes da ZOBAI e não devem ser tratados como prova de desempenho do produto.
Cenário Composto 1: Incrustação por Partículas Após Manutenção a Montante
Uma válvula pilotada começa a responder de forma inconsistente após o equipamento a montante ser aberto para manutenção. O assento da válvula principal parece aceitável, mas detritos são encontrados no caminho de sensoriamento e no filtro do piloto. A provável cadeia de falha é migração de detritos, restrição parcial do piloto e transmissão de pressão atrasada.
A ação corretiva não é simplesmente rearmar a válvula. O caminho de sensoriamento, o filtro do piloto, o assento do piloto e a limpeza a montante devem ser revisados. A medida de prevenção pode incluir controle de limpeza na partida, revisão da filtração e requisitos de evidência de manutenção.
Cenário Composto 2: Hidrocarboneto Ceroso Após Parada a Frio
Uma válvula opera de forma aceitável durante operação normal a quente, mas torna-se não confiável após parada a frio. A inspeção encontra depósitos de cera em uma conexão externa de sensoriamento de pequeno diâmetro. A provável cadeia de falha é queda de temperatura, deposição de cera e comunicação de pressão restrita.
A revisão deve incluir temperatura ambiente mínima, condição de desligamento, roteamento da linha, bolsões estagnados e opções de controle de temperatura aprovadas pelo fabricante. Não se deve presumir que o isolamento sozinho resolva o problema.
Cenário Composto 3: Fluido Polimerizante com Limpeza Repetida
Uma válvula retorna ao normal após a limpeza do piloto, mas sintomas semelhantes aparecem novamente após um período de operação. A cadeia de falhas pode ser a formação de polímero em uma passagem de piloto de baixo fluxo ou em um volume de controle estagnado.
A limpeza repetida pode restaurar a operação de curto prazo sem resolver a causa raiz. A química do serviço, o tempo de residência, a disposição do piloto e a adequação da configuração da válvula devem ser revisados antes de selecionar o mesmo projeto de substituição.
Normas e Limites de Engenharia
Válvulas de segurança pilotadas podem ser especificadas e revisadas sob normas de alívio de pressão e códigos de vasos de pressão adotados pelo projeto. ISO 4126-4 é uma norma de produto para válvulas de segurança pilotadas e não deve ser tratada como aprovação de seleção de aplicação para todos os serviços sujos, cerosos ou polimerizantes. A ZOBAI também fornece uma visão geral interna de Padrões de válvulas de segurança ISO 4126 para compradores que precisam de um contexto mais amplo de normas. API 520 Parte I é uma referência de dimensionamento e seleção para dispositivos de alívio de pressão em serviço de refinaria. API 521 aborda sistemas de alívio de pressão e despressurização. ASME BPVC Seção XIII é uma referência para regras de proteção contra sobrepressão.
A edição adotada, os requisitos jurisdicionais, os dados do fabricante e a especificação do projeto devem ser verificados para cada projeto. Este artigo não substitui o cálculo do sistema de alívio, a revisão do fabricante ou a aprovação regulatória local.
Perguntas frequentes
As válvulas de segurança pilotadas podem ser usadas em serviços com sujeira?
Às vezes, mas não por premissa. Serviço sujo exige revisão do mecanismo de contaminação, circuito piloto, caminho de sensoriamento, filtro ou arranjo de purga, acesso para manutenção, condições de temperatura e configuração aprovada pelo fabricante.
Um filtro piloto pode evitar falhas na POSV?
Um filtro pode reduzir a contaminação por sólidos que entra no circuito piloto, mas também pode se tornar uma restrição. Ele não evita automaticamente a deposição de cera, a formação de polímeros, depósitos aderentes no assento do piloto ou o roteamento inadequado da linha de sensoriamento.
Por que a cera se acumula nas linhas de sensoriamento do piloto?
A cera pode permanecer móvel na linha de processo quente, mas se depositar quando linhas de sensoriamento de pequeno diâmetro ou tubulações piloto esfriarem. Baixa velocidade, seções estagnadas, parada a frio e roteamento inadequado podem aumentar o risco de deposição.
Por que o serviço de polimerização é difícil para uma válvula pilotada?
O serviço com polimerização pode formar depósitos no interior de passagens de controle de baixo fluxo ou estagnadas. Mesmo um pequeno acúmulo pode alterar a resposta do piloto, a ventilação da câmara ou o comportamento de re-assentamento.
O serviço com sujeira pode fazer uma válvula pilotada abrir tardiamente?
Sim. Se a linha de sensoriamento, a entrada do piloto, o filtro ou a restrição de controle estiver parcialmente obstruída, a pressão pode não chegar ao piloto corretamente ou com rapidez suficiente. A resposta da válvula pode ser atrasada ou instável.
Como posso saber se a instabilidade é causada por sujeira no piloto ou pela tubulação?
Verifique ambos. Perda de pressão na entrada, contrapressão na saída, seleção de válvula superdimensionada, margem operacional insuficiente e efeitos da tubulação de descarga também podem causar instabilidade. A contaminação do piloto deve ser confirmada com evidências de inspeção.
Quando outra configuração de válvula de alívio de pressão deve ser considerada?
Considere outra configuração quando o serviço apresentar sólidos pesados, deposição recorrente de cera, formação de polímeros, acesso difícil para manutenção, comportamento de contaminação desconhecido ou entupimento repetido do piloto, mesmo após limpeza e revisão do fabricante.
Solicite uma Revisão de Engenharia Antes de Substituir uma POSV para Serviço Sujo
Se a sua válvula de segurança pilotada for usada em serviço sujo, ceroso ou com polimerização, envie as condições do processo antes de selecionar uma válvula de reposição. Uma revisão adequada deve determinar se o circuito piloto pode ser projetado para o serviço ou se outra configuração de alívio de pressão deve ser avaliada.
Inclua o equipamento protegido, o cenário de alívio predominante, o meio e a fase, a descrição da contaminação, a pressão de operação, a MAWP ou pressão de projeto, a pressão de ajuste, a capacidade de alívio necessária, a temperatura de alívio, a contrapressão, as tubulações de entrada e saída, o arranjo da linha de sensoriamento, os materiais, a folha de dados existente, a placa de identificação e o histórico de manutenção.
Comentários
Kesari Alloys
A ênfase em tratar as válvulas de segurança pilotadas como sistemas de controle completos, em vez de focar apenas na válvula principal, é crucial. O artigo destaca corretamente como uma linha de sensoriamento parcialmente restrita pode levar a uma resposta lenta de pressão, o que pode ser catastrófico durante eventos de alívio. Você observou estudos de caso específicos em que a avaliação inadequada do circuito piloto resultou em falhas de válvula? Seria interessante saber quão comum é esse problema em vários setores.