Fehlerbehebung bei pilotgesteuerten Sicherheitsventilen Pilotgesteuerte Sicherheitsventile können in verschmutzten, wachsigen, ablagernden oder polymerisierenden Medien unzuverlässig werden, da der Pilotkreis von kleinen Messpfaden, Filtern, Drosseln, Pilot-Sitzen und Druckkammerkanälen abhängt. Eine Ablagerung muss nicht den Hauptventilsitz blockieren, um ein ernsthaftes Druckentlastungsproblem zu verursachen. Wenn der Pilot nicht in der Lage ist, ...

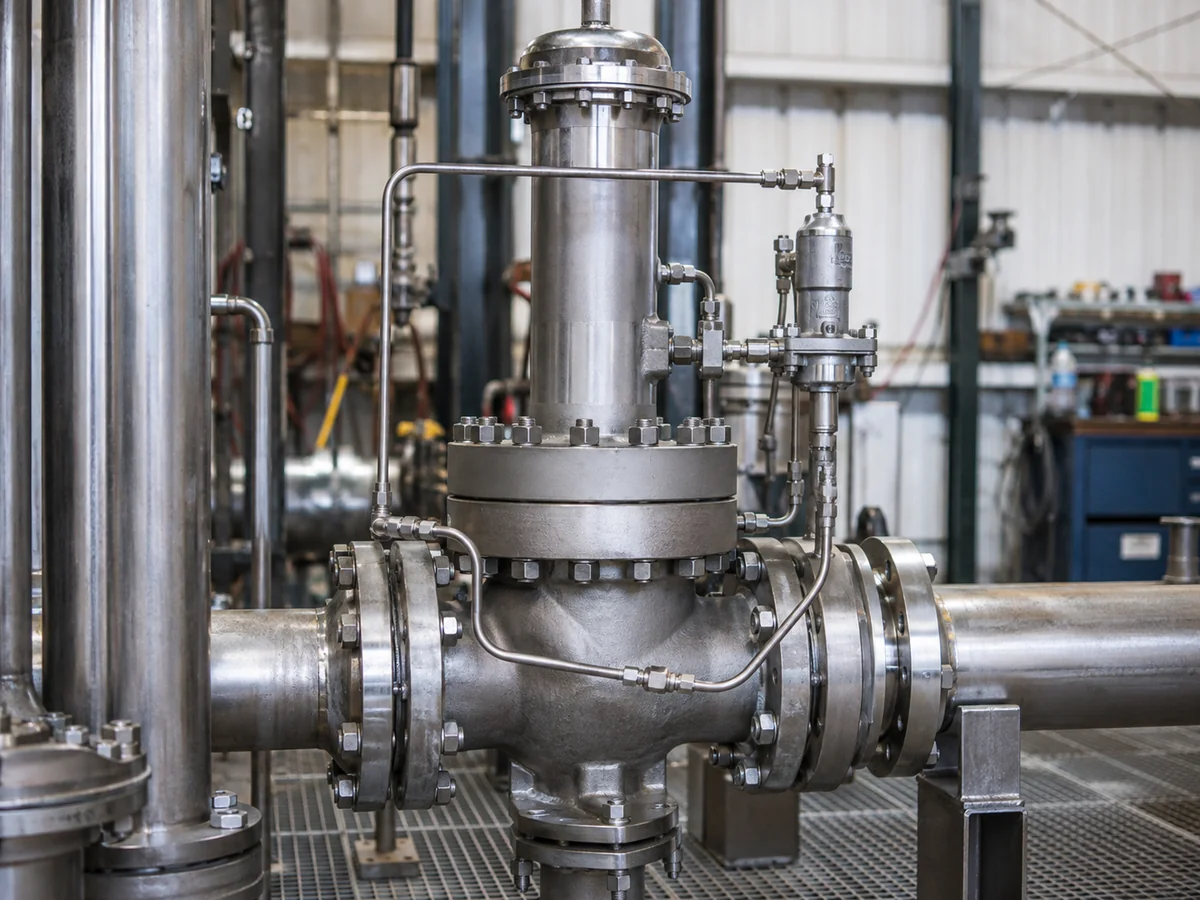
Fehlerbehebung bei pilotgesteuerten Sicherheitsventilen
Pilotgesteuerte Sicherheitsventile können in verschmutzten, wachsigen, ablagernden oder polymerisierenden Medien unzuverlässig werden, da der Pilotkreis von kleinen Messpfaden, Filtern, Drosseln, Pilot-Sitzen und Druckkammerkanälen abhängt. Eine Ablagerung muss nicht den Hauptventilsitz blockieren, um ein ernsthaftes Druckentlastungsproblem zu verursachen.
Wenn der Pilot den Druck nicht korrekt erfassen, die Druckkammer zum richtigen Zeitpunkt be- oder entlüften oder sauber schließen kann, kann das Hauptventil zu spät öffnen, instabil arbeiten, lecken oder nicht wieder schließen. Die wichtigste Frage ist nicht, ob das Ventil als pilotgesteuert bezeichnet wird, sondern ob der ausgewählte Pilotkreis im tatsächlichen Betrieb funktionsfähig bleibt.
Dies bedeutet nicht, dass ein pilotgesteuertes Sicherheitsventil automatisch für jeden verschmutzten Betrieb ungeeignet ist. Es bedeutet, dass der Betrieb auf Verunreinigungsart, Wachs- oder Polymerbildung, Temperaturprofil, Druckdaten, erforderliche Abblaseleistung, Gegendruck, Installation und Wartungszugänglichkeit überprüft werden muss, bevor ein Angebot oder Ersatz erfolgt.
Kurze Antwort: Warum verschmutzter Betrieb ein besonderes Risiko für pilotgesteuerte Sicherheitsventile darstellt
Ein pilotgesteuertes Sicherheitsventil verwendet ein Pilotsystem, um den Druck über dem Hauptventilteller oder -kolben zu steuern. In sauberem Betrieb kann dies einen hohen Betriebsdruck, dichtes Schließen und kontrolliertes Öffnungsverhalten unterstützen. In verschmutzten, wachsigen oder polymerisierenden Medien kann derselbe Steuerkreis zum Schwachpunkt werden.
Das Hauptrisiko ist nicht nur “Schmutz im Ventil”. Die technische Frage ist, ob der Pilot den Steuerdruck mit der für das maßgebliche Entlastungsszenario erforderlichen Zeitsteuerung übertragen, ablassen und wiederherstellen kann.
Das Hauptventil kann sauber sein, während der Pilotkreis bereits beeinträchtigt ist
Ein häufiger Fehler bei der Fehlersuche ist, nur den Sitz, die Düse und den Auslass des Hauptventils zu prüfen und dann anzunehmen, dass das Ventil in Ordnung ist, weil der größere Durchgang nicht sichtbar blockiert ist. Bei einem pilotgesteuerten Design übernehmen das Hauptventil und der Pilotkreis unterschiedliche Aufgaben.
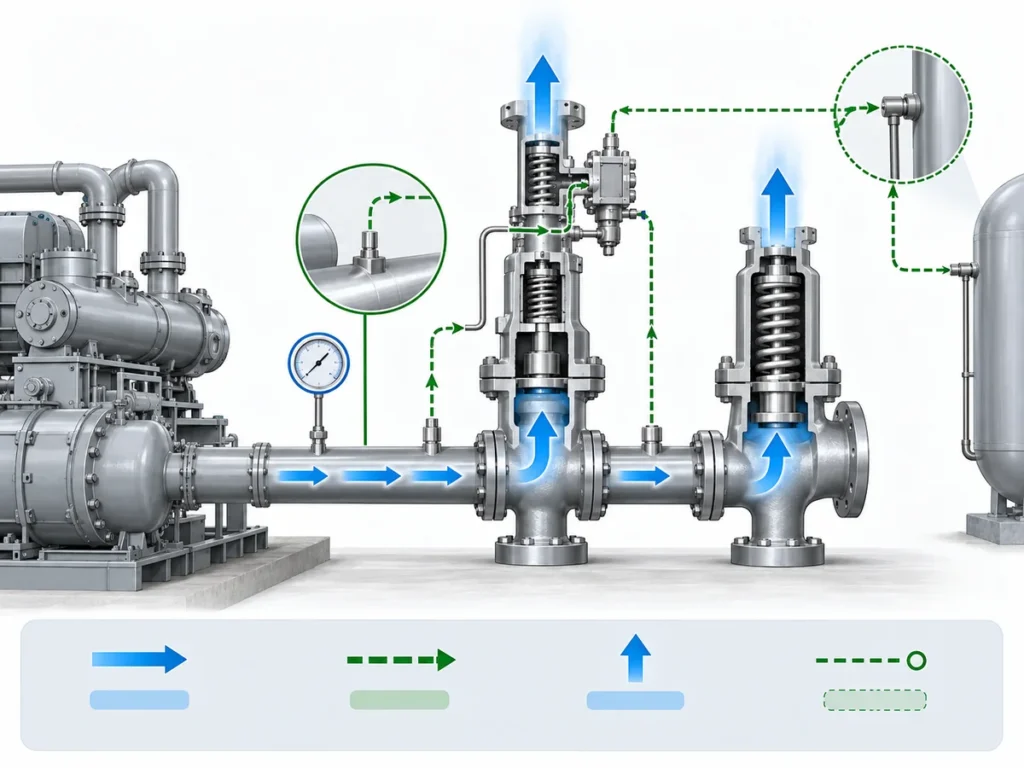
Das Hauptventil stellt den Entlastungsströmungspfad bereit. Der Pilotkreis entscheidet, wann und wie das Hauptventil öffnen und wieder schließen darf. Wenn eine Fühlleitung oder eine Pilotdrossel teilweise blockiert ist, erkennt der Pilot den tatsächlichen Behälter- oder Leitungsdruck möglicherweise nicht schnell genug. Wenn der Dom-Entlüftungspfad eingeschränkt ist, öffnet das Hauptventil möglicherweise nicht wie erwartet. Wenn der Dom-Ladepfad nach der Entlastung eingeschränkt ist, kann das Ventil langsam schließen oder weiterhin lecken.
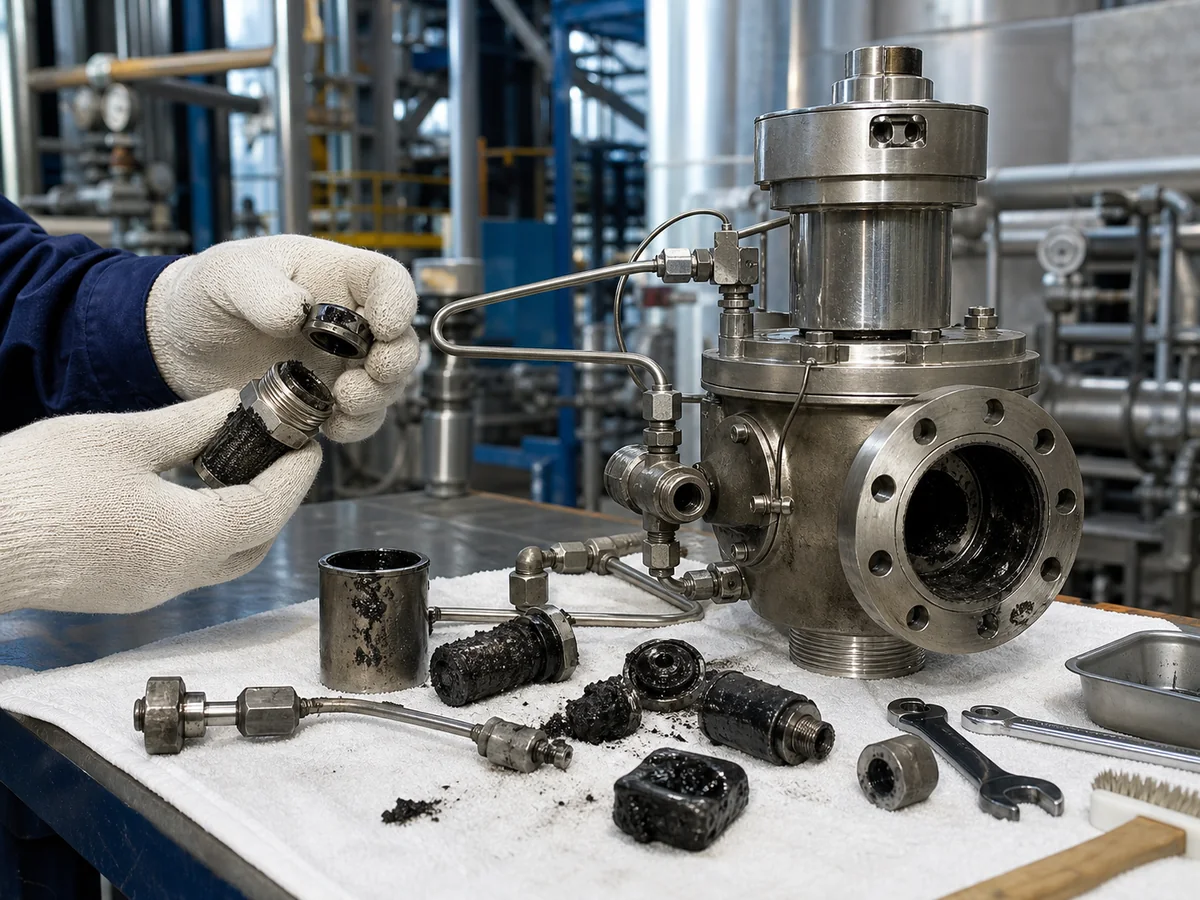
Vereinfachte technische Darstellung; keine Fertigungszeichnung oder zertifizierte Modellansicht.
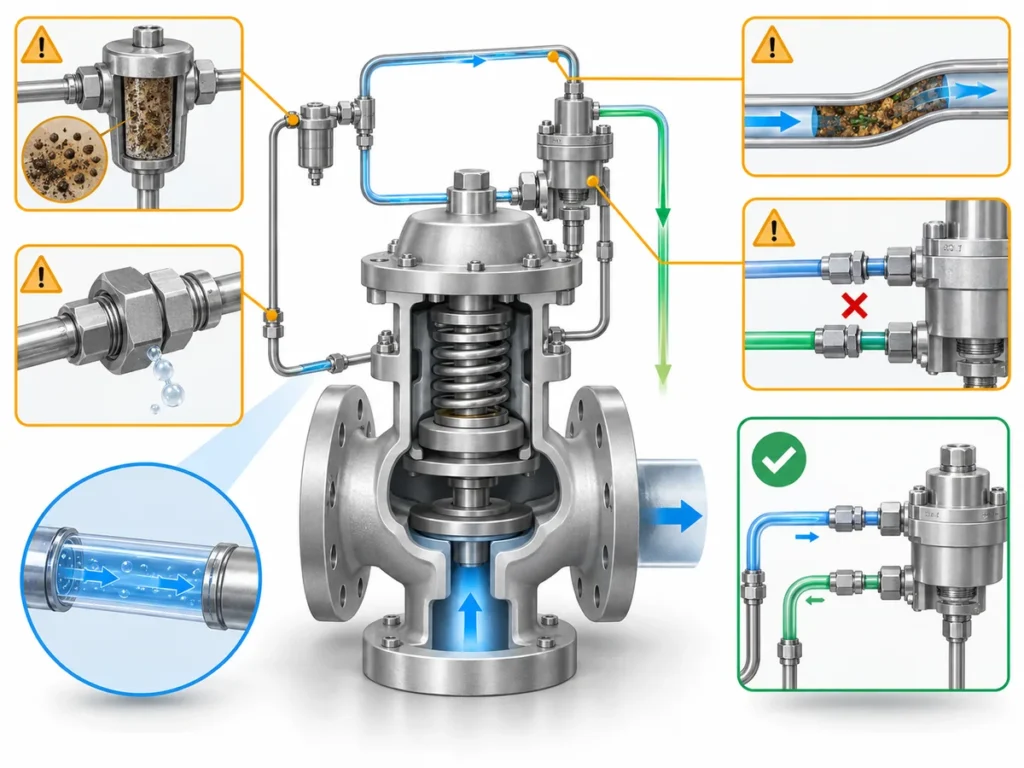
Fehlerkette: Prozessverschmutzung gelangt in einen kleinen Kanal oder bildet sich dort → der Kanal wird verengt, klebrig oder blockiert → Druckübertragung oder Entlüftung der Steuerkammer ändert sich → das Ansprechverhalten des Piloten ändert sich → das Öffnen, die Stabilität oder das Wiedereinsetzen des Hauptventils wird unzuverlässig.
Deshalb ist Pilotgesteuerte Sicherheitsventile bei verschmutzten Medien müssen als vollständige Steuersysteme betrachtet werden, nicht nur als Hauptventilkörper.
Pilotkreisteile, die separat geprüft werden müssen
| Pilotkreisbereich | Risiko bei verschmutzten Medien | Technische Prüfung |
|---|---|---|
| Fühlerleitung | Blockiert, teilweise verengt, abgekühlt, gewachst oder mit Ablagerungen gefüllt | Verlegung, Gefälle, Länge, Isolationsrisiko, Wärmeverlust und vorgefundene Ablagerungen |
| Pilotzulauf / Drossel | Feststoffe oder klebrige Ablagerungen verlangsamen das Ansprechen des Piloten | Reinheit, Filterzustand und Kanalkonstruktion gemäß Herstellerauslegung |
| Pilotventilsitz | Partikel oder Ablagerungen verhindern ein dichtes Schließen des Piloten | Sitzfläche, Leckagehistorie, Reinigungsprotokoll und kompatible Weichteile |
| Befüllungspfad der Domkammer | Langsamer Druckaufbau im Dom nach der Entlastung | Druckwiederherstellung im Dom, Ablagerungen und Zustand der Pilotleitung |
| Entlüftungs-/Ablasspfad des Doms | Hauptventil kann langsam öffnen oder das erwartete Öffnungsverhalten nicht erreichen | Reinheit des Entlüftungspfads, Verlegung der Entlüftung und herstellerseitig freigegebene Anordnung |
| Filter oder Sieb | Schützt die Pilotkanäle, kann aber selbst zum Engpass werden | Inspektionsintervall, Zustand des Elements, Druckeinfluss und Wartungszugang |
Nicht alle verschmutzten Medien versagen auf die gleiche Weise
Verschmutzte Partikel, wachsartige und polymerisierende Medien sollten nicht als eine allgemeine Kategorie “verschmutzter Betrieb” behandelt werden. Jeder Mechanismus wirkt sich unterschiedlich auf den Pilotkreis aus, und jeder verändert die technische Entscheidung.
| Betriebsmechanismus | Typische Schadensstelle | Was die Entscheidung ändert |
|---|---|---|
| Partikuläre Verunreinigung | Filter, Messleitung, Pilotventil-Einlass, Drossel, Pilotventil-Sitz | Partikelbeladung, Schmutzquelle, Filteranordnung, Sauberkeit bei Inbetriebnahme und Wartungszugang |
| Wachsartige oder schwere Kohlenwasserstoffablagerung | Kühlere Rohrleitungen mit kleinem Durchmesser, stehende Leitungen, Niedrigdurchfluss-Pilotkanäle | Temperaturprofil, Wachsausfallverhalten, Abschaltbedingung, Umgebungstemperatur und Wärmeverlust |
| Polymerisierendes oder reaktives Medium | Niedrigdurchfluss-Steuerkanal, stehende Tasche, Pilotventil-Sitz oder Rohrleitung | Verweilzeit, Chemie, Inhibitorabhängigkeit, Temperaturfenster und Wiederauftreten nach der Reinigung |
| Unbekanntes Fouling-Verhalten | Kann nicht angenommen werden | Auswahl erst abschließen, wenn Medium, Ablagerungen und Wartungshistorie definiert sind |
Verschmutzter Partikelbetrieb: Wie Feststoffe den Steuerkreis verstopfen oder einschränken
Verschmutzter Partikelbetrieb kann Rost, Zunder, Katalysatorfeinteile, Rohrschutt, Korrosionsprodukte, Sand, Prozessfeststoffe oder Mitnahme aus vorgeschalteten Anlagen umfassen. Diese Partikel können intermittierend und nicht konstant auftreten. Ein Ventil kann eine erste Inspektion bestehen und dennoch nach Anlauf, Wartung, Rohrleitungsreinigung, Katalysatorwechsel oder einer Störung im vorgeschalteten Prozess unzuverlässig werden.
Signalverzögerung
Eine teilweise verstopfte Messleitung kann das Drucksignal zum Piloten verzögern. Das Ventil kann bei statischer Inspektion akzeptabel erscheinen, aber während eines tatsächlichen Ereignisses zu langsam reagieren.
Filterbeladung
Ein Pilotfilter kann nachgeschaltete Kanäle schützen, wird aber zum Wartungsteil. Wenn er sich mit Feststoffen belädt, kann er die nächste Einschränkungsstelle werden.
Domdruckfehler
Eine eingeschränkte Be- oder Entlüftung kann dazu führen, dass das Hauptventil zum falschen Zeitpunkt anspricht, langsam öffnet, spät wieder schließt oder nach dem Betrieb leckt.
Eine teilweise Einschränkung ist oft schwieriger zu diagnostizieren als eine vollständige Verstopfung. Eine vollständig blockierte Leitung kann bei der Inspektion gefunden werden. Ein teilweise eingeschränkter Weg kann immer noch etwas Druck durchlassen, aber nicht schnell genug für eine stabile Schutzaktion während eines tatsächlichen Entlastungsereignisses.
Wichtiger Hinweis: Filtration ist nicht dasselbe wie eine Qualifikation für verschmutzten Betrieb. Ein Filter kann Feststoffpartikel vor dem Filter reduzieren, kann aber nicht automatisch Wachsausfällung, Polymerbildung, klebrige Pilot-Sitzablagerungen, schlechte Messleitungsführung oder ungeeignete Temperatureinwirkung verhindern.
Wachsige und schwerkohlenwasserstoffhaltige Medien: Ablagerungen können temperaturabhängig sein
Wachsige Medien unterscheiden sich von normalen verschmutzten Medien. Das Fluid kann bei normaler Betriebstemperatur akzeptabel erscheinen, aber Wachs ablagern, wenn die Temperatur in einer kleinen Messleitung, Pilotrohrleitung, externen Verbindung oder in einem stagnierenden Volumen abfällt.
Die Hauptprozessleitung kann heiß und durchströmend bleiben, während der Pilotkreis eine geringere Geschwindigkeit und andere thermische Bedingungen aufweist. Dies kann lokal begrenzte Ablagerungen verursachen, selbst wenn die geschützte Ausrüstung selbst nicht stark verschmutzt erscheint. Für beheizte, viskose oder erstarrende Medien, Sicherheitsventile mit Heizmantel kann Teil einer umfassenderen Überprüfung der Betriebsbedingungen sein, ist aber kein automatischer Ersatz für eine Bewertung des Pilotgesteuerten Sicherheitsventils für verschmutzte Medien.
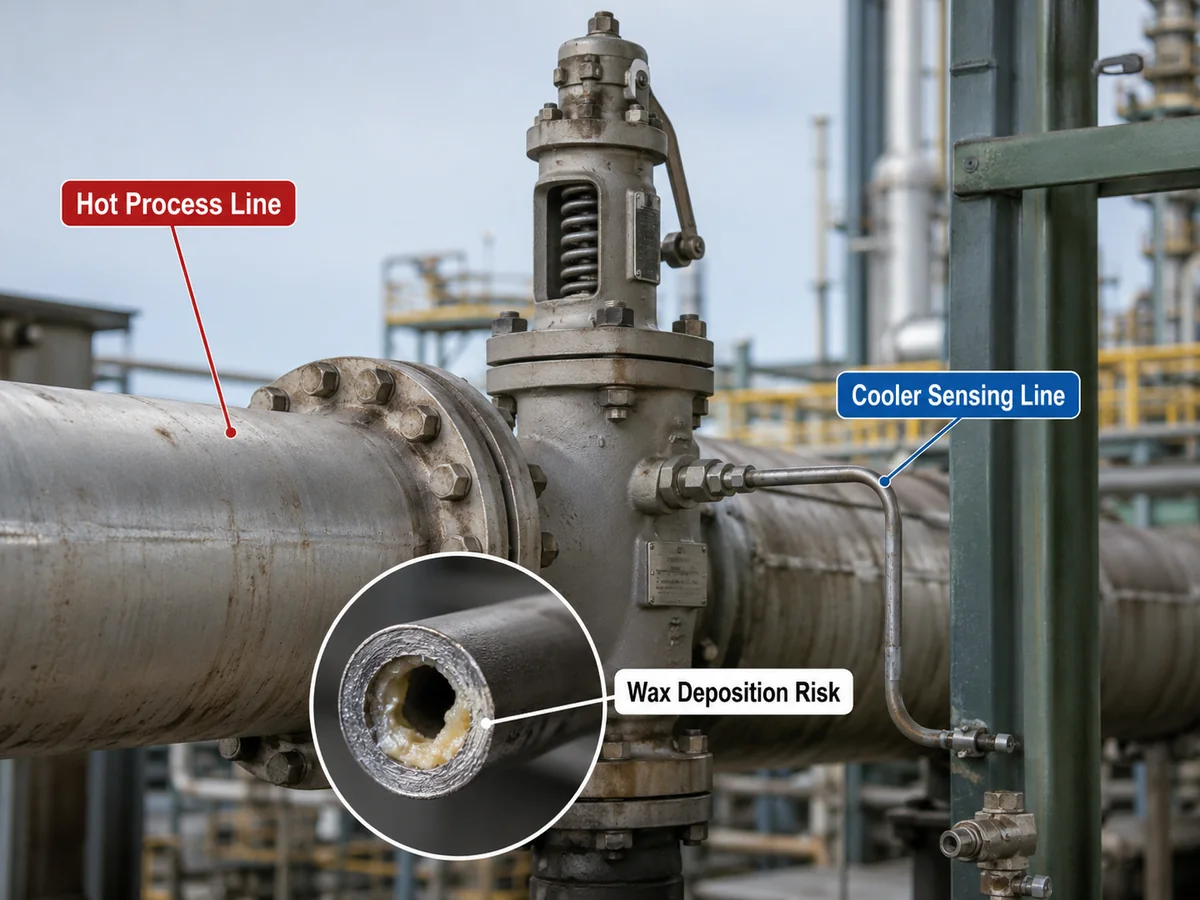
Konzeptionelle Engineering-Darstellung; Temperatur und Wachsverhalten müssen für das tatsächliche Prozessfluid bestätigt werden.
Wichtige Prüfpunkte sind normale Betriebstemperatur, Abblasetemperatur, Anfahr- und Abfahrtemperatur, minimale Umgebungstemperatur, Wärmeverlust aus kleinen Messleitungen, stagnierende oder tote Enden, Leitungsführung und -gefälle, Isolierungs- oder Begleitheizungsanforderungen und ob das Medium unter eine Wachsausscheidungs- oder Ablagerungsbedingung abkühlt.
Isolierung oder Begleitheizung sollte nicht als automatische Lösung behandelt werden. Sie muss gegen das Prozessfluid, die Ventilkonstruktion, die Messanordnung, den Wartungszugang und die Projektsicherheitsanforderungen geprüft werden. In einigen Fällen ist der schwerwiegendste Zustand nicht der Normalbetrieb, sondern der Kaltstart, das Abfahren, der Standby, der Winterbetrieb oder der intermittierende Betrieb.
Polymerisierende Medien: Eine kleine Verengung kann zu einer wachsenden Ablagerung werden
Polymerisierende Medien erfordern eine noch sorgfältigere Prüfung, da sich die Ablagerung im Pilotkreis bilden kann, anstatt einfach als Schmutz aus der vorgelagerten Rohrleitung zu kommen. Wenn das Prozessmedium unter bestimmten Temperatur-, Verweilzeit-, Sauerstoffexpositions-, Katalysator-, Inhibitor-, Druck- oder Stagnationsbedingungen polymerisieren kann, werden kleine Steuerkanäle zu Hochrisikostellen.
Der wichtigste Unterschied ist die Progression. Eine kleine Polymerablagerung kann das Druckansprechverhalten verändern. Diese Veränderung kann die Verweilzeit erhöhen oder die Spülung reduzieren. Die Verengung kann sich dann mit der Zeit verschlimmern.
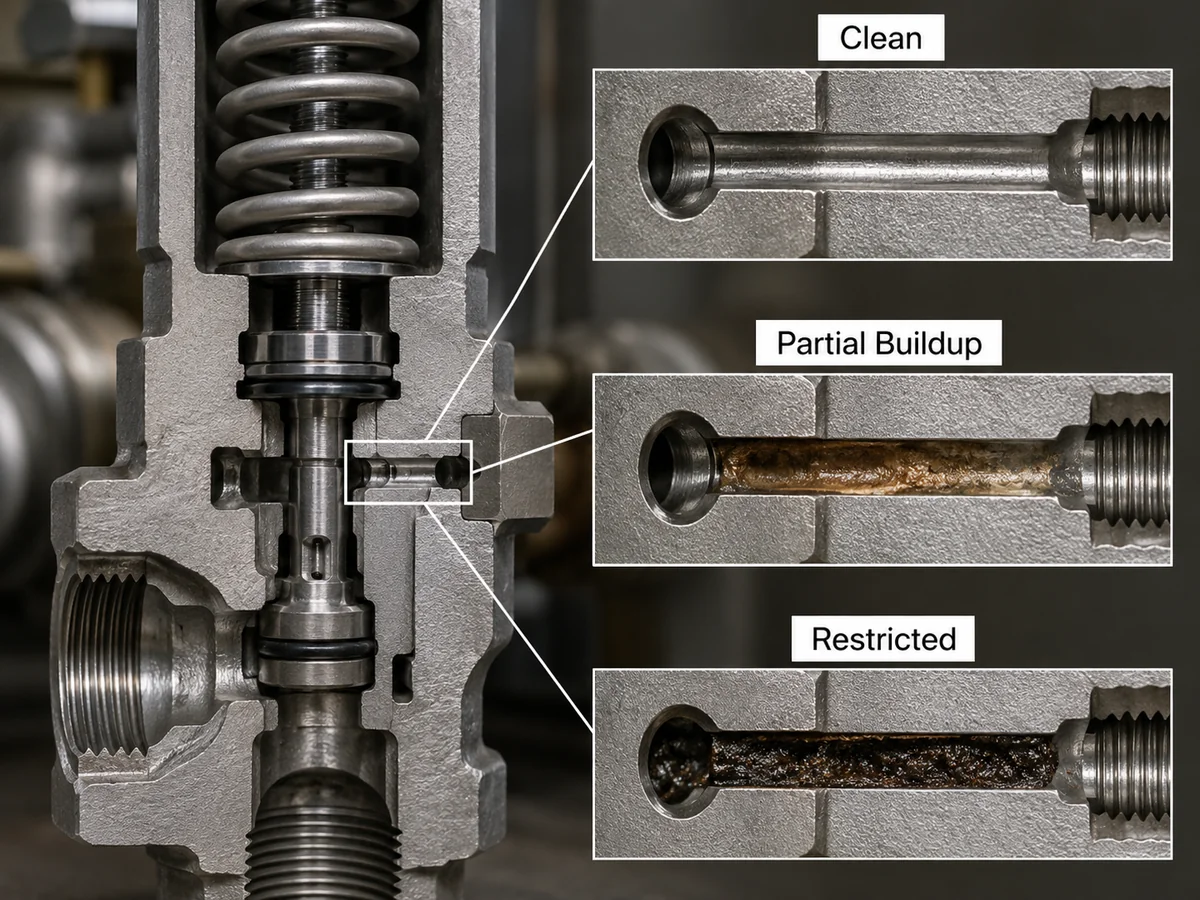
Vereinfachte technische Darstellung; das tatsächliche Polymerisationsrisiko hängt von der Prozesschemie und den Betriebsbedingungen ab.
Ein wiederholtes Reinigen-und-Wiedereinbauen-Muster ist ein Warnsignal. Wenn die Reinigung des Piloten den Betrieb vorübergehend wiederherstellt, aber dieselben Symptome zurückkehren, liegt die Ursache möglicherweise nicht an mangelnder Wartung. Möglicherweise erzeugt oder legt die gewählte Pilotanordnung eine stagnierende Tasche frei, in der das Fluid nicht stabil ist.
Bei polymerisierenden Medien sollte die RFQ- oder Ersatzprüfung nicht bei Ventilgröße, Ansprechdruck und Flanschdruckstufe enden. Sie sollte Prozesszusammensetzung, Polymerisationsmechanismus, Inhibitorabhängigkeit, Temperaturfenster, Empfindlichkeit gegenüber stagnierenden Volumina, Wartungshistorie und Herstellernachweise für die vorgeschlagene Pilotkonfiguration umfassen.
Welches Ausfallverhalten sollten Ingenieure untersuchen?
Verschmutzte, wachsartige oder polymerisierende Medien können mehrere beobachtbare Symptome verursachen. Diese Symptome beweisen die Ursache nicht allein, zeigen aber, wo die Inspektion beginnen sollte.
- verzögertes Öffnungsverhalten;
- inkonsistentes Ansprechverhalten im Betrieb;
- instabile Modulation oder Zyklieren, wenn die Pilotkonstruktion moduliert;
- langsameres Öffnen des Hauptventils als erwartet;
- unvollständige Entlüftung der Domkammer;
- langsamer Druckaufbau in der Domkammer;
- Leckage nach dem Betrieb;
- kein sauberes erneutes Schließen;
- häufigere Wartungsintervalle;
- Wiederkehrende Verschmutzung nach der Reinigung;
- Unterschiedliches Verhalten nach Abschaltung, bei kaltem Wetter oder bei Änderung der Prozesszusammensetzung.
| Beobachtetes Symptom | Möglicher Kontaminationsmechanismus | Was zuerst zu prüfen ist | Keine Annahmen treffen |
|---|---|---|---|
| Verzögerte Reaktion | Eingeschränkte Messleitung oder Pilotzulauf | Sauberkeit des Messpfads, Filterzustand und Verlegung | Eingestellter Druck ist falsch |
| Langsames Öffnen des Hauptventils | Eingeschränkte Dome-Entlüftung oder Pilot-Ablass | Dome-Entlüftungspfad, Pilot-Ablass und Steuerkanäle | Hauptdüse ist zu klein |
| Fehlendes Wiedereinsetzen | Verschmutzung des Pilot-Sitzes oder langsame Dome-Wiederdruckbeaufschlagung | Pilotsitz, Befüllungsweg der Dome-Kammer und Ablagerungen | Nur der Hauptsitz ist beschädigt |
| Intermittierende Undichtigkeit | Ablagerungen am Pilotsitz oder instabile Pilotsteuerung | Zustand des Piloten, Dichtungen und Wartungshistorie | Nur das Sitzmaterial ist die Ursache |
| Zyklen oder Instabilität | Kombination aus Verschmutzung, Einlassdruckverlust, Gegendruck oder Auslegungsfehler | Pilotkreis, Einlassdruckverlust, Austrittssystem und Ventilauslegung | Verschmutzter Betrieb ist die einzige Ursache |
| Erhöhte Wartungshäufigkeit | Fortschreitende Verschmutzung, Wachsablagerungen oder Polymerbildung | Ablagerungsart, Reinigungsprotokolle und Betriebszyklus | Kürzeres Wartungsintervall als dauerhafte Lösung |
| Probleme nach kaltem Stillstand | Wachs- oder Schwermediumablagerungen in kleinen Leitungen | Temperaturprofil, Leitungsführung und stagnierende Abschnitte | Die normale Betriebstemperatur belegt die Eignung |
| Wiederholte Verschmutzung nach der Reinigung | Ablagerungen im Steuerkreis | Polymerisationsneigung, stagnierendes Volumen und Prozesschemie | Reinigung allein löst das Problem |
Diagnostizieren Sie keine Pilotverschmutzung, bevor Sie systembedingte Ursachen ausgeschlossen haben
Pilotverschmutzung ist nur eine mögliche Erklärung. Ein Druckentlastungsventil ist Teil eines installierten Systems. Bevor Sie entscheiden, dass verschmutzter Betrieb den Ausfall verursacht hat, sollten Ingenieure auch systembedingte Ursachen prüfen.
Einlassdruckverlust
Übermäßiger Druckverlust zwischen dem geschützten Gerät und dem Ventileinlass kann zu instabilem Betrieb führen. Ein eingeschränkter Pilotkreis kann ein ähnliches Symptom verursachen, daher müssen beide überprüft werden. Die Installationsanleitung für Sicherheitsventile sollte überprüft werden, wenn der Einlassanschluss, die Messstelle, die Rohrleitungsabstützung oder die Abblasanordnung das Ventilverhalten beeinflussen können.
Ausgangsgegendruck
Gegendruck kann das Verhalten von Sicherheitsventilen je nach Ventiltyp, Konfiguration und Abblassystem verändern. Überlagerter Gegendruck und aufgebauter Gegendruck sollten getrennt überprüft werden. Ein pilotgesteuertes Ventil löst nicht automatisch jede Gegendrucksituation, und verschmutzte Medien heben die Notwendigkeit nicht auf, die Abblasleitung und den Auslasssystemwiderstand zu prüfen. Für Hintergrundinformationen siehe Gegendruck und Faltenbalg.
Auslegung und Betriebsmarge
Ein überdimensioniertes Ventil, unzureichender stabiler Durchfluss, schlechte Betriebsmarge oder falsch gewählte Öffnung können ebenfalls instabilen Betrieb verursachen. Der Einstelldruck ist nicht die Kapazität. Die Anschlussgröße ist nicht die zertifizierte oder dokumentierte Abblaskapazität. Ein Ventil kann physisch an das System angeschlossen sein und dennoch für die erforderliche Abblaslast falsch sein. Die Kapazitätsbasis sollte überprüft werden gegen Sicherheitsventil-Auslegung und zertifizierter Abblaseleistung.
Überprüfung des Entlastungssystems
Wenn das Symptom Abblasleitung, Druckentlastung, Einlassverlust, Definition des Entlastungsszenarios oder Systeminteraktion betreffen kann, sollte die Überprüfung nicht am Ventilkörper enden. Der breitere API 521 Druckentlastungssysteme Kontext kann relevant sein, wenn bewertet wird, ob das installierte System die beabsichtigte Schutzfunktion weiterhin unterstützt.
Wartungs- oder Montageprobleme
Nach Reparatur oder Reinigung können Montagefehler, beschädigte Dichtungen, falsche Weichteile, blockierte Leitungen, falsche Piloteinstellung oder unvollständige Prüfungen Symptome verursachen, die wie Prozessverschmutzung aussehen. Überprüfen Sie die Aufzeichnungen im Anlieferungs- und Ablieferungszustand, bevor Sie eine Ersatzentscheidung treffen.
Unsichere Abkürzungen, die beim Austausch von pilotgesteuerten Sicherheitsventilen in verschmutzten Medien vermieden werden sollten
Nicht nur nach Flanschgröße ersetzen
Die Anschlussgröße beweist nur die physische Verbindung. Sie beweist nicht die gewählte Öffnung, den Ausflussbeiwert, die zertifizierte Kapazität, die Fluidbasis oder die Eignung für das maßgebliche Entlastungsszenario.
Sollwert nicht als Kapazität behandeln
Der Einstelldruck gibt die Druckeinstellung an. Er belegt nicht die erforderliche Abblasleistung, die Nennleistung, das Zweiphasenverhalten oder die Eignung nach einer Prozessänderung.
Keinen Filter ohne Prüfung hinzufügen
Ein Filter kann helfen, aber er kann auch zur Einschränkung werden. Filtergröße, Zugang, Elementzustand, Wartungsintervall und Herstellerfreigabe sind wichtig.
Pilotleitungen nicht informell ändern
Messstelle, Leitungsführung, Entlüftungen, Spülung, Begleitheizung und Anordnungen für saubere Versorgung beeinflussen die Schutzfunktion und sollten ohne technische Prüfung nicht vor Ort geändert werden.
Spülung, Fernmessung, saubere Versorgung, Beheizung und andere Minderungsoptionen benötigen eine Konstruktionsprüfung
Für einige verschmutzende, wachsartige oder polymerisierende Medien gibt es mögliche Minderungsstrategien, die jedoch als konstruktive Anordnungen geprüft werden müssen, nicht als Improvisationen vor Ort.
Saubere oder externe Pilotversorgung
Dies kann die Belastung des Pilotkreises durch Prozessverunreinigungen verringern, aber die Kompatibilität mit der Ventilkonstruktion und der Druckschutzfunktion muss bestätigt werden.
Spülung oder Fernmessung
Ein Spülsystem darf die Messgenauigkeit nicht beeinträchtigen, und eine Fernmessleitung muss weiterhin den Druck des geschützten Geräts repräsentieren.
Temperaturregelung
Begleitheizung oder Isolierung können für wachsartige Medien relevant sein, müssen jedoch im Hinblick auf das Fluidverhalten, die Sicherheitsanforderungen und den Wartungszugang geprüft werden.
Weitere Prüfrichtungen können herstellergenehmigte Pilotfilter, alternative Messleitungsführung, minimierte Totvolumina, service-spezifische Pilotanordnungen, zugängliche Inspektionspunkte und definierte Wartungsnachweise auf Basis der tatsächlichen Betriebshistorie umfassen.
Ändern Sie einen Pilotkreis im Feld nicht ohne technische Genehmigung. Nicht genehmigte Änderungen an Messleitungen, Filtern, Entlüftungen, sauberer Versorgung, Spülstrom oder Beheizung können die Schutzfunktion beeinträchtigen.
Herstellernachweise und Grenzen
Die Herstellerdokumentation für pilotgesteuerte Entlastungsventile zeigt üblicherweise, dass service-spezifisches Zubehör oder Konfigurationen für bestimmte Produktfamilien existieren können. Beispiele hierfür sind Fernmessung des Drucks, Pilotfilterung, Anordnungen für saubere Medienquellen, Optionen für verschmutzte Medien und andere Modifikationen des Pilotkreises. Dies unterstreicht die Notwendigkeit einer Herstellerprüfung, macht aber Filtration, Spülung, Fernmessung oder Beheizung nicht zu einer universellen Lösung für jeden verschmutzten Betrieb.
- Die Dokumentation des pilotgesteuerten Entlastungsventils von Emerson Anderson Greenwood zeigt Optionen der Produktfamilie wie Fernmessung des Drucks. Dies sind produktspezifische Optionen, keine allgemeine Zulassung für alle Betriebe.
- Die Dokumentation des Consolidated 3900 POSRV von Baker Hughes enthält Kontext zu Optionen für verschmutzte Medien / Ausfällungen / viskose Fluide für eine definierte POSRV-Produktfamilie. Dies sollte als herstellerspezifischer Nachweis verwendet werden, nicht als Anspruch für ein ZOBAI-Modell.
Für die ZOBAI-Angebotsprüfung bedeutet dies, dass der Käufer das tatsächliche Prozessmedium, die Phase, Verunreinigungen, das Temperaturprofil, die Druckdaten, die erforderliche Kapazität, den Gegendruck, die Messanordnung und den Wartungsnachweis bereitstellen sollte. Die endgültige Konfiguration muss gegen die ausgewählte Ventilserie, die Herstellerdaten, die geltende Code-Ausgabe, die Projektspezifikation und die lokalen behördlichen Anforderungen bestätigt werden.
Wann sollten Sie die Verwendung eines pilotgesteuerten Sicherheitsventils überdenken?
Ein pilotgesteuertes Sicherheitsventil kann in einigen verschmutzten Medien weiterhin geeignet sein, wenn der Verschmutzungsmechanismus verstanden wird und die herstellergenehmigte Konfiguration das Risiko adressiert. Es sollte überdacht werden, wenn der Betrieb eine hohe Wahrscheinlichkeit von Verstopfung, Ablagerung, Polymerwachstum oder Wartungsausfällen im Steuerkreis aufweist.
| Betriebsbedingung | POSV-Prüfrichtung | Hauptanliegen |
|---|---|---|
| Sauberes Gas oder Dampf | Normale POSV-Prüfung | Standardwerte für Druck, Kapazität, Gegendruck und Werkstoff |
| Gelegentliche feine Feststoffe | Besondere Pilot-/Filterprüfung | Nachweis für Einschränkung und Wartung |
| Hohe Partikelbelastung | Prüfung mit hohem Risiko | Schnelle Verschmutzung von Filter oder Durchgang |
| Wachshaltiger Kohlenwasserstoff | Prüfung von Temperatur und Ablagerungen | Kleinbohrung-Kaltstellen und stagnierende Abschnitte |
| Polymerisierendes Medium | Fachliche Service-Überprüfung | Ablagerungswachstum in Niedrigdurchfluss-Steuerpfaden |
| Unbekannter Kontaminationsmechanismus | Auswahl nicht abschließen | Unzureichende Service-Definition |
| Häufige wiederkehrende Verschmutzung | Ventilkonfiguration neu bewerten | Reinigung löst möglicherweise nicht die Grundursache |
| Kritischer Service mit schlechtem Zugang | Strenge Zuverlässigkeitsprüfung | Inspektion und Wartung können unpraktikabel sein |
Endgültige Auswahlrichtung: Behalten, Überprüfen oder Überdenken
POSV-Prüfpfad beibehalten
Den normalen POSV-Prüfpfad nur verwenden, wenn das Medium ausreichend sauber ist, der Pilotkreis für den Betrieb geeignet ist, die erforderliche Kapazität und der Gegendruck bestätigt sind und der Wartungszugang realistisch ist.
Besondere POSV-Prüfung erforderlich
Diese Route für gelegentliche Feststoffe, Wachstendenz, Filterbelastungsrisiko, Unsicherheit der Fühlleitung oder Servicehistorie verwenden, die intermittierende Verschmutzung, aber kein unkontrolliertes Ablagerungswachstum zeigt.
Konfiguration überdenken
Die Druckentlastungskonfiguration überdenken, wenn der Service starke Feststoffe, wiederholte Wachsverstopfung, Polymerwachstum, unbekannte Ablagerungen, schlechten Wartungszugang oder wiederholte Ausfälle nach der Reinigung aufweist. Eine breitere Ventilauswahl kann dann über die Leitfaden zur Auswahl von Sicherheitsventilen.
Alternative Konfigurationen sollten gegen das tatsächliche Entlastungsszenario, die erforderliche Entlastungskapazität, den Gegendruck, die Materialverträglichkeit, die Installation und die geltende Code-Basis bewertet werden. Sie sollten nicht nur ausgewählt werden, weil der Service als schmutzig beschrieben wird.
Inspektions- und Wartungsnachweise, die überprüft werden sollten
Bei einem vorhandenen Ventil sind die nützlichsten Nachweise in der Regel der Zustand im vorgefundenen Zustand. Vor der Bestellung eines Ersatzteils Informationen sammeln, die zeigen, wo die Fehlerkette beginnt.
- Fotos des Pilotfilterzustands;
- Ablagerungen in Fühlleitungen;
- Verschmutzung des Pilotventilsitzes;
- Zustand der Dome-Leitung;
- Reinigungshäufigkeit;
- Datum und Zustand nach dem letzten Wartungsereignis;
- Ansprechdruck im Ist-Zustand und nach Einstellung;
- Sitzdichtheitsprüfergebnisse, sofern zutreffend;
- Leckagehistorie;
- Betriebstemperaturhistorie;
- Stillstands- oder Kaltwetterhistorie;
- Änderungen der Prozesszusammensetzung;
- Wartungs- oder Fremdkörperereignisse vorgelagert;
- Vorhandenes Datenblatt und Typenschild;
- Bisherige Ersatzteile und Dichtungen;
- Änderungsmanagement-Aufzeichnungen.
Ein Ansprechdrucktest allein beweist nicht, dass das eingebaute Ventil für verschmutzte Medien geeignet ist. Sitzdichtheit, Pilotansprechen, Kapazitätsbasis, installierte Rohrleitung und Verschmutzung im Betrieb müssen separat geprüft werden.
Angebots- und Ersatzteildaten für verschmutzte, wachsige oder polymerisierende Medien
Bevor Sie ein Angebot oder eine Ersatzteil-Empfehlung anfragen, senden Sie ausreichend Daten, um die Schutzdimensionierung und das Kontaminationsrisiko zu definieren.
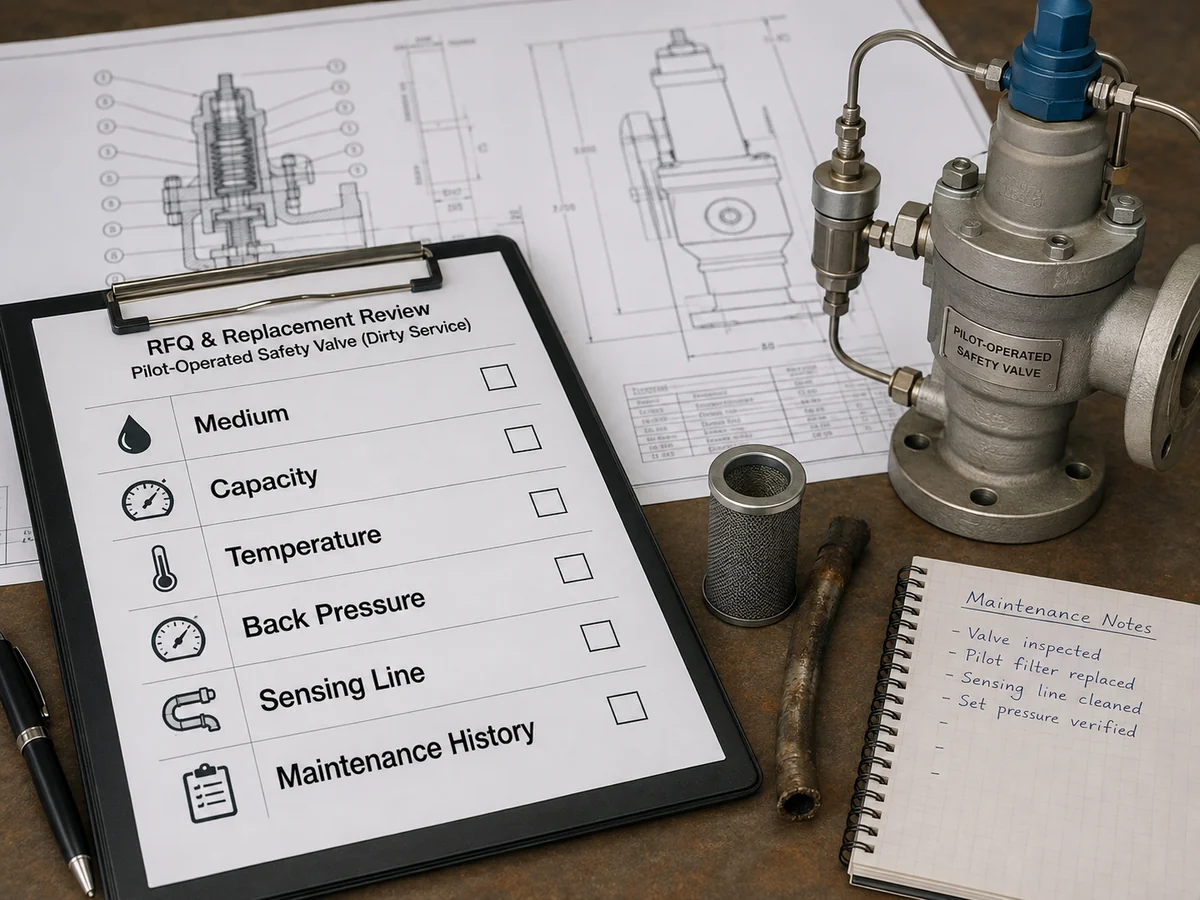
Checkliste nur visuell; sie ersetzt keine technische Projektprüfung.
| Erforderliche Daten | Warum es wichtig ist |
|---|---|
| Geschütztes Equipment | Bestätigt, was geschützt werden muss |
| Maßgeblicher Entlastungsfall | Definiert, warum das Ventil abblasen muss |
| Medium und Zusammensetzung | Identifiziert Kontaminations-, Wachs- oder Polymerrisiken |
| Phasengrundlage | Gas-, Dampf-, Flüssigkeits- und Zweiphasen-Aufgaben können nicht ausgetauscht werden |
| Beschreibung von Feststoffen oder Kontamination | Definiert Verstopfungs- und Filterrisiko |
| Wachs- oder Ablagerungstendenz | Bestimmt das Risiko temperaturbedingter Verschmutzung |
| Polymerisationsneigung | Bestimmt das Risiko von Ablagerungswachstum in stagnierenden Kanälen |
| Betriebsdruck / MAWP / Ansprechdruck | Trennt Normalbetrieb, Grenze des geschützten Geräts und Ventileinstellung |
| Erforderliche Entlastungskapazität und Kapazitätsbasis | Bestätigt den zu schützenden Durchfluss |
| Entlastungstemperatur | Beeinflusst Material, Ablagerungen und Auslegungsbasis |
| Überlagerter und aufgebauter Gegendruck | Beeinflusst das Ventilverhalten vor und während der Entlastung |
| Einlass-, Auslass- und Messleitungsanordnung | Hilft bei der Bewertung von Einlassverlust, Entlastungswirkung und verschmutzungsanfälliger Geometrie |
| Vorhandene Filter-, Spül- oder Reinluftversorgung | Zeigt die aktuelle Kontaminationskontrollstrategie |
| Werkstoffe und Weichteile | Bestätigt Kompatibilität mit Medium und Temperatur |
| Vorhandenes Typenschild, Datenblatt und Wartungshistorie | Verhindert Austausch nur nach Aussehen |
| Anwendbarer Code und Dokumente | Definiert die Abnahmebasis des Projekts |
Das Hauptauswahlrisiko besteht darin, das Ventil nur nach Aussehen, Flanschgröße oder eingestelltem Druck auf dem Typenschild auszutauschen. Allein die Anschlussgröße beweist nicht die Kapazität, und allein der eingestellte Druck beweist nicht, dass das ausgewählte Ventil den maßgebenden Entlastungsfall schützen kann.
Für eine Überprüfung der Auslegung siehe den ZOBAI-Leitfaden zu API 520 Auslegung von Sicherheitsventilen.
Fehleruntersuchungsablauf vor dem Austausch
- Bestätigen Sie die geschützte Ausrüstung und das maßgebliche Entlastungsszenario. Troubleshooten Sie das Ventil nicht getrennt von dem System, das es schützt.
- Sammeln Sie Beweise im Ist-Zustand. Fotografieren Sie Pilotfilter, Fühlleitung, Ablagerungen, Rohrleitungen, Pilot-Sitz und Wartungsbefunde vor der Reinigung.
- Identifizieren Sie den Kontaminationsmechanismus. Trennen Sie partikuläre Feststoffe, Wachsablagerungen, Polymerwachstum, Flüssigkeitsmitriss und unbekannte Verschmutzung.
- Überprüfen Sie Systemeffekte. Überprüfen Sie Einlassverlust, Auslass-Gegendruck, Betriebsmarge, Ventilauslegung und Abblasleitung, bevor Sie den Piloten allein beschuldigen.
- Vom Hersteller freigegebene Anordnungen prüfen. Bestätigen, ob Filter, Spülung, saubere Versorgung, Fernmessung oder Beheizung für das ausgewählte Ventildesign unterstützt werden.
- Kapazität und Code-Basis erneut prüfen. Erforderliche Kapazität, zertifizierte/dokumentierte Kapazität, Mediumphase und angewandte Normausgabe müssen noch bestätigt werden.
- Entscheiden, ob ein Ersatz durch denselben Typ akzeptabel ist. Wenn der Fehlermechanismus ungelöst bleibt, kann die Wiederholung derselben Ventilkonfiguration den Fehler wiederholen.
Zusammengesetzte Ingenieurszenarien
Die folgenden Szenarien sind illustrative Schulungsbeispiele. Sie sind keine ZOBAI-Kundenfälle und sollten nicht als Nachweis der Produktleistung behandelt werden.
Zusammengesetztes Szenario 1: Partikelverschmutzung nach Wartung vorgeschalteter Anlagen
Ein pilotgesteuertes Ventil reagiert nach dem Öffnen vorgeschalteter Anlagen zur Wartung inkonsistent. Der Hauptventilsitz erscheint akzeptabel, aber es werden Ablagerungen im Messpfad und im Pilotfilter gefunden. Die wahrscheinliche Fehlerkette ist Partikelmigration, teilweise Pilotverstopfung und verzögerte Druckübertragung.
Die Korrekturmaßnahme besteht nicht einfach darin, das Ventil zurückzusetzen. Der Messpfad, der Pilotfilter, der Pilotsitz und die Sauberkeit der vorgeschalteten Anlagen sollten überprüft werden. Die Präventionsmaßnahme kann die Kontrolle der Sauberkeit beim Anfahren, die Überprüfung der Filtration und Anforderungen an Wartungsnachweise umfassen.
Zusammengesetztes Szenario 2: Wachshaltiger Kohlenwasserstoff nach kaltem Stillstand
Ein Ventil arbeitet während des heißen Normalbetriebs zufriedenstellend, wird aber nach kaltem Stillstand unzuverlässig. Die Inspektion findet wachsartige Ablagerungen in einer kleinen externen Messleitung. Die wahrscheinliche Fehlerkette ist Temperaturabfall, Wachsablagerung und eingeschränkte Druckübertragung.
Die Überprüfung sollte die minimale Umgebungstemperatur, den Abschaltzustand, die Rohrleitungsführung, stehende Bereiche und herstellerzugelassene Temperaturkontrolloptionen umfassen. Eine reine Isolierung sollte nicht als Lösung des Problems angenommen werden.
Zusammengesetztes Szenario 3: Polymerisierendes Medium mit wiederholter Reinigung
Ein Ventil kehrt nach der Pilotreinigung in den Normalzustand zurück, aber ähnliche Symptome treten nach einer Betriebszeit erneut auf. Die Fehlerkette kann auf Polymerbildung in einem Niedrigdurchfluss-Pilotkanal oder einem stehenden Steuervolumen zurückzuführen sein.
Wiederholte Reinigung kann den Kurzzeitbetrieb wiederherstellen, ohne die Grundursache zu beheben. Die Prozesschemie, die Verweilzeit, die Pilotanordnung und die Eignung der Ventilkonfiguration sollten überprüft werden, bevor das gleiche Ersatzdesign ausgewählt wird.
Normen und technische Grenzen
Pilotgesteuerte Sicherheitsventile können gemäß den projektspezifischen Druckentlastungsnormen und Druckgerätevorschriften spezifiziert und überprüft werden. ISO 4126-4 ist eine Produktnorm für pilotgesteuerte Sicherheitsventile und sollte nicht als Anwendungsfreigabe für jeden verschmutzten, wachsartigen oder polymerisierenden Einsatz behandelt werden. ZOBAI bietet auch einen internen Überblick über ISO 4126 Sicherheitsventil-Normen für Käufer, die einen breiteren Normenkontext benötigen. API 520 Teil I ist eine Referenz für die Auslegung und Auswahl von Druckentlastungseinrichtungen im Raffineriebetrieb. API 521 befasst sich mit Druckentlastungs- und Druckentlastungssystemen. ASME BPVC Abschnitt XIII ist eine Referenz für Regeln zum Überdruckschutz.
Die angewandte Ausgabe, behördliche Anforderungen, Herstellerdaten und Projektspezifikationen müssen für jedes Projekt verifiziert werden. Dieser Artikel ersetzt nicht die Berechnung des Entlastungssystems, die Herstellerprüfung oder die lokale behördliche Genehmigung.
FAQ
Können pilotgesteuerte Sicherheitsventile in verschmutzten Medien eingesetzt werden?
Manchmal, aber nicht grundsätzlich. Bei verschmutzten Medien müssen der Verschmutzungsmechanismus, der Pilotkreis, der Messpfad, die Filter- oder Spülkonfiguration, der Wartungszugang, die Temperaturbedingungen und die herstellerseitig freigegebene Ausführung geprüft werden.
Kann ein Pilotfilter ein POSV-Versagen verhindern?
Ein Filter kann feste Verunreinigungen reduzieren, die in den Pilotkreis gelangen, kann aber auch eine Einschränkung darstellen. Er verhindert nicht automatisch Wachsablagerungen, Polymerbildung, klebrige Ablagerungen am Pilotventilsitz oder eine schlechte Verlegung der Fühlleitung.
Warum bildet sich Wachs in den Fühlerleitungen des Piloten?
Wachs kann in der heißen Prozessleitung mobil bleiben, sich jedoch ablagern, wenn Messleitungen mit kleinem Durchmesser oder Pilotleitungen abkühlen. Niedrige Strömungsgeschwindigkeit, stagnierende Abschnitte, kalter Stillstand und ungünstige Verlegung können das Ablagerungsrisiko erhöhen.
Warum ist Polymerisationsbetrieb für ein pilotgesteuertes Ventil schwierig?
Bei polymerisierenden Medien können sich in Bereichen mit geringem Durchfluss oder in stehenden Steuerkanälen Ablagerungen bilden. Bereits eine geringe Ablagerung kann das Ansprechverhalten des Piloten, die Entlüftung der Dome-Kammer oder das Wiedereinsetzverhalten verändern.
Kann verschmutzter Betrieb dazu führen, dass sich ein pilotgesteuertes Ventil verspätet öffnet?
Ja. Wenn die Fühlleitung, der Piloteingang, der Filter oder die Steuerdrossel teilweise verstopft ist, kann der Druck den Piloten nicht korrekt oder schnell genug erreichen. Die Ventilreaktion kann verzögert oder instabil sein.
Wie kann ich feststellen, ob die Instabilität durch Verschmutzung des Piloten oder durch die Rohrleitung verursacht wird?
Beides prüfen. Einlassdruckverlust, Auslassgegendruck, überdimensionierte Ventilauswahl, geringe Betriebsreserve und Auswirkungen der Abblasleitung können ebenfalls Instabilität verursachen. Eine Verschmutzung des Piloten sollte anhand von Inspektionsnachweisen bestätigt werden.
Wann sollte eine andere Druckentlastungsventil-Konfiguration in Betracht gezogen werden?
Erwägen Sie eine andere Konfiguration, wenn der Betrieb starke Feststoffe, wiederkehrende Wachsablagerungen, Polymerbildung, schlechten Zugang für Wartungsarbeiten, unbekanntes Kontaminationsverhalten oder wiederholte Verschmutzung des Piloten trotz Reinigung und Herstellerprüfung aufweist.
Technische Überprüfung anfragen, bevor ein POSV für verschmutzte Medien ersetzt wird
Wenn Ihr pilotgesteuertes Sicherheitsventil in verschmutzten, wachsenden oder polymerisierenden Medien eingesetzt wird, senden Sie die Prozessbedingungen, bevor Sie ein Ersatzventil auswählen. Eine ordnungsgemäße Prüfung sollte feststellen, ob der Pilotkreis für den Betrieb ausgelegt werden kann oder ob eine andere Druckentlastungskonfiguration in Betracht gezogen werden sollte.
Bitte geben Sie die geschützte Ausrüstung, das maßgebliche Entlastungsszenario, Medium und Phase, Beschreibung der Verschmutzung, Betriebsdruck, MAWP oder Auslegungsdruck, Ansprechdruck, erforderliche Entlastungskapazität, Entlastungstemperatur, Gegendruck, Ein- und Austrittsleitung, Anordnung der Fühlleitung, Materialien, vorhandenes Datenblatt, Typenschild und Wartungshistorie an.
Kommentare
Kesari Alloys
Die Betonung darauf, pilotgesteuerte Sicherheitsventile als vollständige Steuerungssysteme zu behandeln und nicht nur den Hauptventil zu fokussieren, ist entscheidend. Der Artikel hebt zu Recht hervor, wie eine teilweise eingeschränkte Fühlleitung zu einer langsamen Druckreaktion führen kann, was bei Entlastungsereignissen katastrophal sein kann. Haben Sie spezifische Fallstudien beobachtet, bei denen eine unzureichende Bewertung des Pilotkreises zu Ventilausfällen führte? Es wäre interessant zu wissen, wie häufig dieses Problem in verschiedenen Branchen auftritt.