Ingénierie des soupapes de sûreté pilotées - Détection à distance pour soupapes de sûreté pilotées : conception de la ligne et risques de défaillance La détection à distance dans une soupape de sûreté pilotée signifie que le pilote reçoit son signal de pression d'un point de prélèvement sélectionné, éloigné de l'entrée de la soupape principale. Cela peut aider le pilote à répondre à un point de pression qui représente mieux l'équipement protégé, mais cela rend également la ligne de détection partie intégrante de la fonction de protection. Une ligne de détection obstruée, fuyante, gelée, avec condensation ou incorrectement isolée peut retarder l'ouverture, créer une réponse instable ou induire en erreur le dépannage. La détection à distance n'est pas une amélioration par défaut et ne remplace pas le dimensionnement de la décharge, l'examen de la perte de pression à l'admission, l'examen de la contre-pression ou l'approbation du fabricant. Avant la soumission, confirmez l'équipement protégé, le scénario de décharge, le fluide et sa phase, la pression de service, la MAWP ou la pression de conception, la pression de tarage, la capacité de décharge requise, la température de décharge, la contre-pression et la disposition proposée de la ligne de détection.

Ingénierie des soupapes de sûreté pilotées
Télédétection pour soupapes de sûreté pilotées : conception de la ligne et risques de défaillance
La détection à distance dans une soupape de sûreté pilotée signifie que le pilote reçoit son signal de pression d'un point de prélèvement sélectionné, éloigné de l'entrée de la soupape principale. Cela peut aider le pilote à répondre à un point de pression qui représente mieux l'équipement protégé, mais cela rend également la ligne de détection partie intégrante de la fonction de protection. Une ligne de détection obstruée, fuyante, gelée, avec condensation ou incorrectement isolée peut retarder l'ouverture, créer une réponse instable ou induire en erreur le dépannage. La détection à distance n'est pas une amélioration par défaut et ne remplace pas le dimensionnement de la décharge, l'examen de la perte de pression à l'admission, l'examen de la contre-pression ou l'approbation du fabricant. Avant la soumission, confirmez l'équipement protégé, le scénario de décharge, le fluide et sa phase, la pression de service, la MAWP ou la pression de conception, la pression de tarage, la capacité de décharge requise, la température de décharge, la contre-pression et la disposition proposée de la ligne de détection.
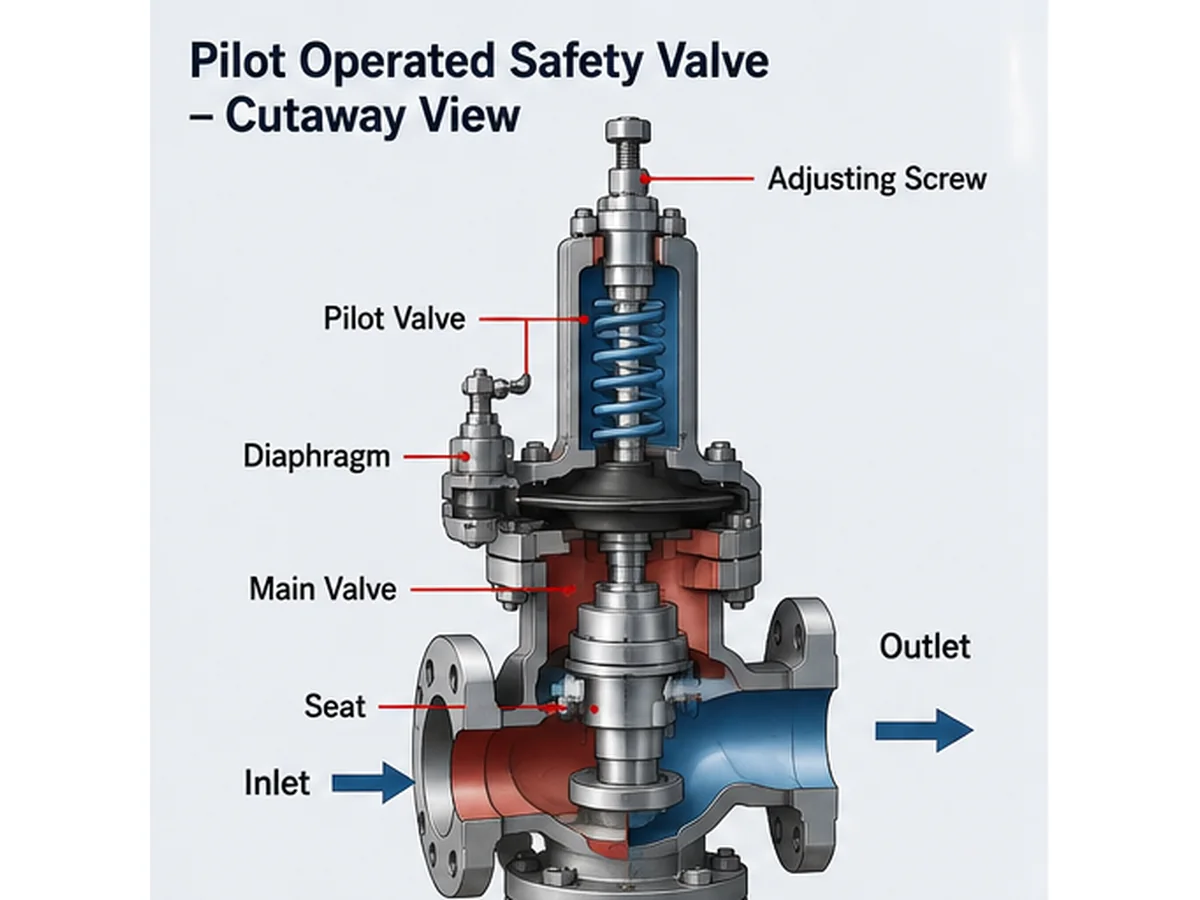
Illustration technique simplifiée générée par IA ; ne constitue pas un dessin de coupe du fabricant, un enregistrement de capacité certifié ou un document d'approbation de projet.
Réponse rapide : La détection à distance peut être utile lorsque la pression à l'entrée de la soupape principale ne représente pas de manière fiable la pression de l'équipement protégé pendant le scénario de décharge prépondérant. Le risque clé est que le pilote réponde à la pression délivrée par la ligne de détection. Si cette ligne est obstruée, fuyante, avec condensation, gelée, incorrectement isolée ou connectée au mauvais point, la soupape installée peut ne pas se comporter comme la soupape testée en atelier.
Ce que signifie la détection à distance dans une soupape de sûreté pilotée
Dans un montage de détection locale typique, le pilote reçoit la pression de la zone d'entrée de la soupape principale ou d'un raccordement proche de la soupape. Cela peut être acceptable lorsque la pression à l'entrée de la soupape représente de manière fiable la pression de l'équipement protégé dans le cas de décharge considéré.
Dans un montage de détection à distance, le signal de pression est prélevé à un point distant défini, tel qu'une tubulure de réservoir, un emplacement de collecteur ou un autre point de pression approuvé. Le but n'est pas de rendre la soupape “ plus avancée ” par défaut. Le but est de faire réagir le pilote à la pression qui doit contrôler la fonction de protection.
A soupape de sûreté pilotée utilise le circuit pilote pour contrôler la pression sur le piston, le dôme ou la zone de fonctionnement de la soupape principale, selon la conception. Si le pilote détecte la pression au mauvais endroit, la soupape principale peut s'ouvrir ou se refermer en fonction d'une pression qui ne correspond pas à l'équipement protégé.
Point d'ingénierie : la détection à distance est une décision de retour de pression. Elle doit être examinée en fonction du scénario de décharge, du point de pression de l'équipement protégé, de la perte de charge à l'entrée, de la conception du pilote, du comportement du fluide et de la maintenance. Elle ne doit pas être spécifiée uniquement parce que la soupape est pilotée.
| Article | Détection locale | Détection à distance | Note d'ingénierie |
|---|---|---|---|
| Source de pression | Entrée de la soupape principale ou raccordement pilote près de la soupape | Point de pression distant sélectionné | Doit représenter la pression de l'équipement protégé dans le cas de décharge considéré |
| Avantage principal | Disposition plus simple | Peut détecter un point de pression plus représentatif dans certains systèmes | Nécessite une revue du fabricant et du système |
| Risque principal | La pression d'entrée locale peut ne pas représenter la pression de l'équipement | La ligne de détection peut se boucher, fuir, geler ou retarder la réponse | Aucune option ne remplace le calcul de décharge |
| Entrée RFQ | Pression d'entrée de la soupape et raccordement | Point distant, tracé de ligne et accessoires de ligne | Inclure des photos et des dessins pour les projets de remplacement |
Pourquoi la ligne de détection peut modifier le comportement de la soupape
La ligne de détection fait partie du système de commande d'une soupape de sûreté pilotée. Une petite ligne peut influencer une grande soupape car elle transporte le signal de pression qui indique au pilote quand actionner. Si ce signal est retardé, amorti, bloqué, fuit ou est prélevé au mauvais endroit, la soupape principale peut ne pas répondre comme prévu.
Le principal risque de sélection est de supposer que la pression de tarage certifiée de la soupape seule prouve la réponse installée de l'ensemble du système. Un essai de tarage en atelier peut vérifier la soupape dans des conditions d'essai, mais le système installé dépend également du fait que le pilote reçoive le bon signal de pression sur site.
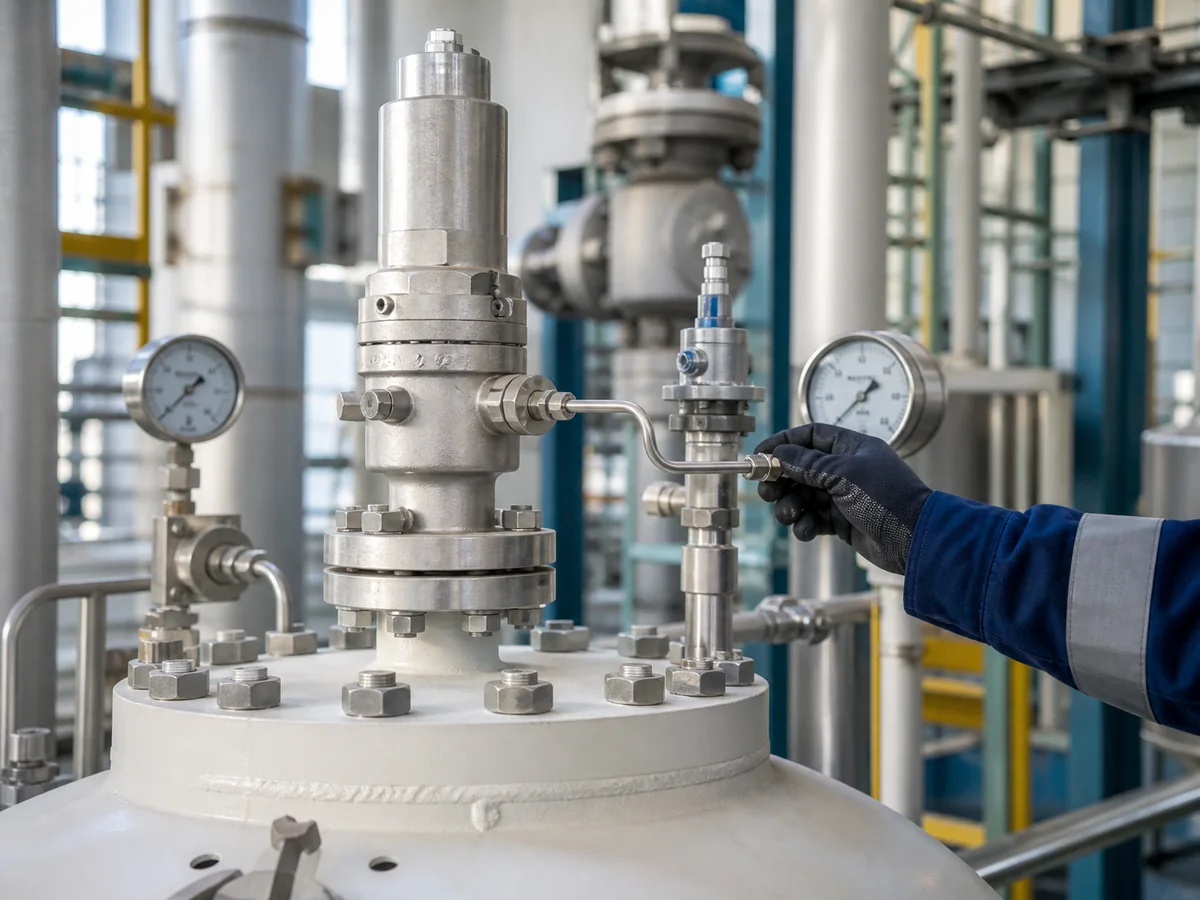
Visuel contextuel d'installation généré par IA ; vérifier la connexion de détection réelle, le tracé des tubulures et les instructions du fabricant pour la soupape sélectionnée.
Pression détectée par rapport à la pression de l'équipement protégé
L'équipement protégé peut être un récipient sous pression, une chaudière, une ligne de process, un refoulement de compresseur, un échangeur de chaleur, un skid ou tout autre système sous pression. La pression qui importe pour la protection est celle au point de contrôle défini par le scénario de décharge et la base de conception.
Si le pilote détecte une pression inférieure à celle de l'équipement protégé pendant le cas de décharge, l'ouverture peut être retardée. S'il détecte une pression instable ou non représentative, la soupape peut cycler, vibrer, ne pas se refermer correctement ou sembler avoir un problème de pilote alors que le vrai problème vient de la connexion de détection ou de l'état de la ligne.
Décalage de pression et délai de réponse
Une ligne de détection à distance peut introduire un délai de réponse si la ligne est trop longue pour le service, présente des restrictions inutiles, contient des poches de liquide, est partiellement obstruée ou est raccordée via des raccords inadaptés. En service gaz propre, le problème peut être mineur si la ligne est courte, sèche et correctement acheminée. En service vapeur condensante, gaz sale, service polymérisant ou conditions ambiantes de gel, le même agencement peut devenir peu fiable.
Effet sur l'ouverture, la stabilité et la refermeture
Une détection obstruée ou retardée peut faire en sorte que le pilote voie la pression plus tard que l'équipement protégé.
Des fuites, vibrations ou oscillations de pression dans la ligne de détection peuvent créer une réponse instable du pilote.
Des condensats, une contamination ou des restrictions de ligne peuvent rendre le comportement de refermeture difficile à diagnostiquer à partir de la soupape principale seule.
Ne pas utiliser les données d'essai en atelier comme seule preuve du comportement en service. Un essai de tarage peut confirmer la soupape dans les conditions d'essai, mais la réponse sur site dépend également du point de détection à distance, de l'état de la ligne de détection, du système d'admission, de la contre-pression de sortie et du fluide de service réel.
Quand la détection à distance peut être envisagée
La détection à distance peut être envisagée lorsque l'ingénieur a besoin que le pilote détecte la pression en un point qui représente mieux l'équipement protégé que l'entrée de la soupape principale. Elle doit être traitée comme une configuration technique, et non comme une option par défaut.
Préoccupations concernant la perte de pression à l'admission
Une raison courante d'évaluer la détection à distance est la préoccupation concernant la perte de pression à l'admission. Si le pilote ne détecte que la pression locale à l'entrée de la vanne principale, et que cette pression locale est inférieure à la pression de l'équipement protégé pendant le débit, le signal du pilote peut ne pas représenter la condition de pression de régulation.
La détection à distance peut aider le pilote à recevoir la pression de l'équipement protégé ou d'un autre point approuvé. Cependant, cela ne supprime pas la nécessité de vérifier la perte de pression à l'admission. La tuyauterie d'admission doit toujours être évaluée car une perte excessive à l'admission peut affecter la capacité de la vanne, la stabilité et les performances du système. Pour des vérifications plus larges de la tuyauterie, utilisez le guide d'installation des soupapes de sûreté.
Détection sur la buse de l'équipement ou le collecteur
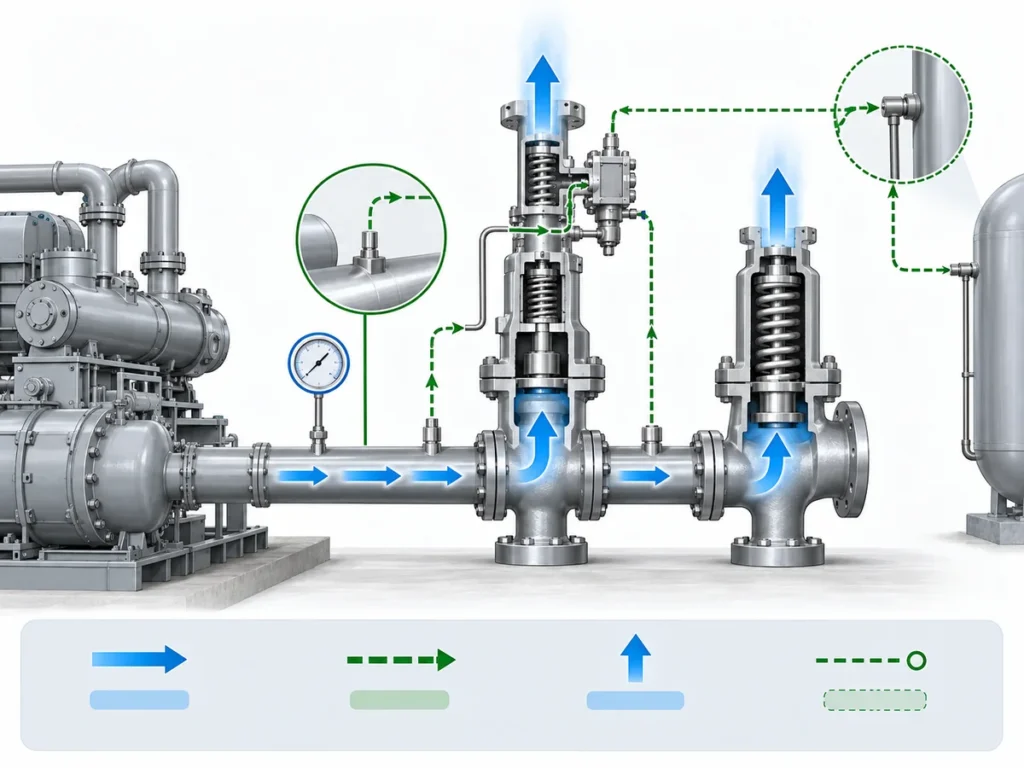
Certains systèmes peuvent nécessiter que le signal de pression soit prélevé sur une buse de récipient, un collecteur de procédé ou un autre emplacement défini. Cela peut être pertinent lorsque la vanne est physiquement éloignée de l'équipement, ou lorsque la disposition de la tuyauterie crée une différence entre la pression de l'équipement et la pression locale à l'entrée de la vanne.
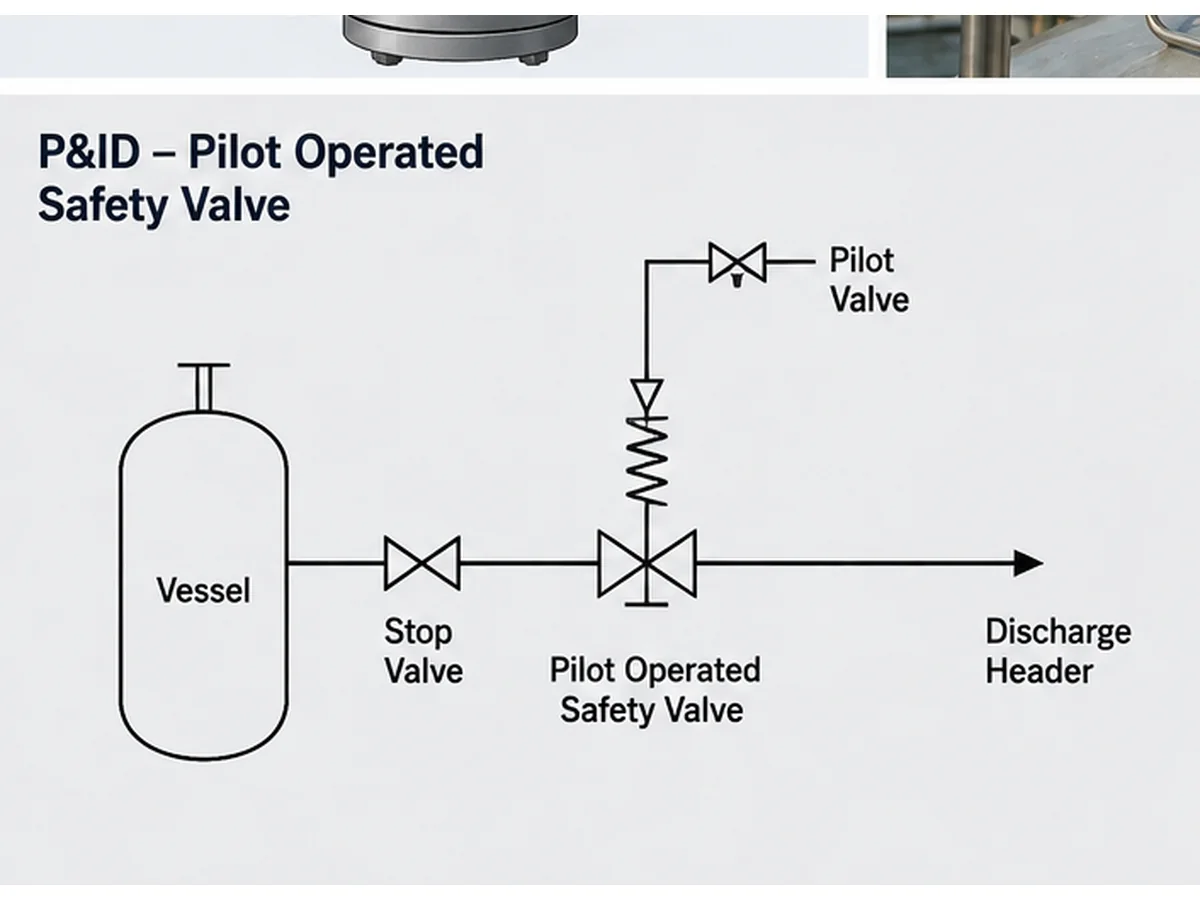
Illustration simplifiée de type P&ID générée par IA ; il ne s'agit pas d'un dessin de projet, d'un enregistrement d'incident ou d'un document d'approbation du fabricant.
Situations de rénovation et de remplacement
La détection à distance est souvent négligée lors des travaux de remplacement. Un acheteur peut faire correspondre la taille nominale, la classe de bride, la pression de tarage et l'apparence générale de la vanne, mais ne pas vérifier l'ancien agencement de détection, les tubes du pilote, les filtres, les restrictions, les drains, les vannes d'isolement ou le traçage thermique.
Le remplacement basé uniquement sur l'apparence ou la taille de la plaque signalétique est dangereux. La fiche technique existante, la plaque signalétique, le P&ID, les photos des tubes installés et tout enregistrement de modification sur le terrain doivent être examinés avant de sélectionner une soupape de sûreté pilotée de remplacement.
| Condition | La détection à distance peut aider lorsque | La détection à distance ne résout pas | Données à confirmer |
|---|---|---|---|
| Conduite d'entrée longue ou restrictive | La pression d'entrée de la soupape locale peut ne pas représenter la pression de l'équipement protégé | Perte d'entrée excessive, mauvais support de tuyauterie ou chemin de décharge sous-dimensionné | Chemin d'écoulement de décharge, perte de pression à l'entrée, P&ID et limites du fabricant |
| Point de pression distant du réservoir ou de la canalisation | Le point de pression de référence est physiquement éloigné de l'entrée principale de la soupape | Mauvais choix du point de détection ou comportement non vérifié de la pression de la canalisation | Équipement protégé, scénario de décharge et emplacement de la source de pression |
| Rénovation ou remplacement | L'installation existante utilise déjà un agencement de détection à distance approuvé | Copie de l'apparence du tube sans vérifier la conception du pilote et le risque de service | Plaque signalétique, fiche technique, P&ID, photos, historique de fonctionnement et dossiers MOC |
Vérifications de conception de la ligne de détection avant demande de devis
Avant la demande de devis, la ligne de détection doit être décrite comme faisant partie des exigences relatives à la soupape. La demande de devis ne doit pas seulement indiquer “ soupape de sûreté pilotée avec détection à distance ”. Elle doit définir quelle pression est détectée, d'où provient le signal et quels risques de service peuvent affecter la ligne.
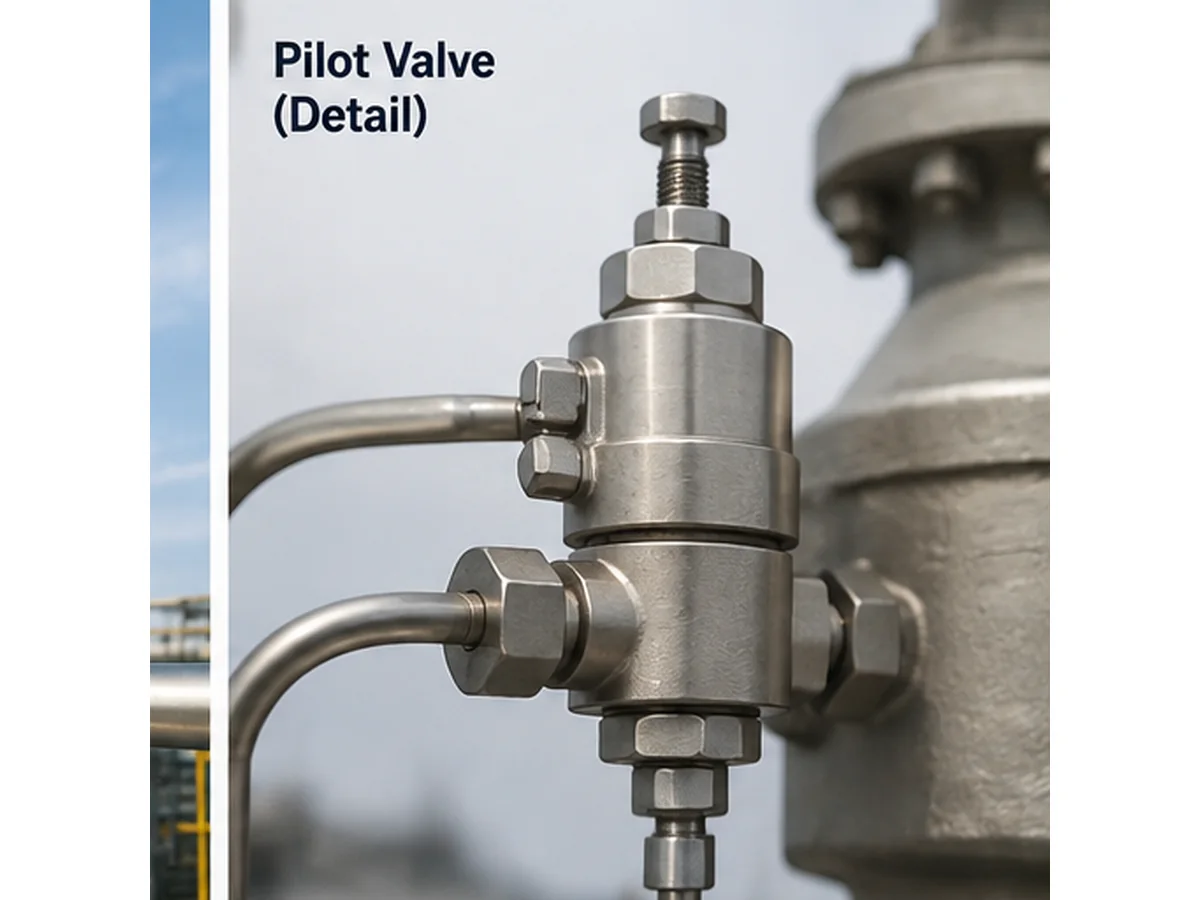
Gros plan technique généré par IA ; la correspondance nom de fichier-visuel a été contrôlée dans les attributs HTML alt, title et caption.
Point de détection et emplacement de prélèvement
La demande de devis doit identifier le point de détection proposé. Cela peut inclure une tubulure d'équipement protégée, une connexion en amont du récipient, un emplacement sur la canalisation principale du procédé, une connexion à l'entrée de la soupape ou un point de connexion à distance approuvé par le fabricant. L'emplacement de prélèvement ne doit pas créer de poche de liquide, de cul-de-sac ou de piège à contamination. Il doit également éviter un point de pression non représentatif dans le cas de décharge considéré.
Parcours de la ligne, pente et protection mécanique
Le parcours de la ligne de détection doit être court et direct dans la mesure du possible, mais le parcours réel doit également tenir compte de l'accessibilité, des vibrations, des mouvements thermiques, du drainage et de la protection contre les dommages mécaniques. La ligne ne doit pas être acheminée là où elle peut être piétinée, pliée, surchauffée, gelée ou déconnectée lors de la maintenance de routine.
La pente et le drainage sont particulièrement importants dans les services de vapeur condensante, de vapeur, de gaz humide et de mélange. Une ligne qui semble acceptable sur un plan peut créer un point bas sur le terrain. Ce point bas peut collecter du liquide et retarder la transmission de la pression au pilote.
Isolation, drainage et accès de maintenance
Des vannes d'isolement, des drains, des filtres et des raccords de test peuvent être nécessaires dans certains systèmes, mais ils créent également des risques de défaillance s'ils sont mal sélectionnés, laissés fermés, obstrués ou modifiés. L'autorisation de ces éléments dépend du code applicable, de la spécification du projet, des contrôles de verrouillage en position ouverte, des procédures d'exploitation et des instructions du fabricant.
Risques spécifiques au fluide
La ligne de détection doit être examinée en fonction du fluide et de la phase réels : gaz sec propre, gaz humide, vapeur ou vapeur condensante, liquide, décharge diphasique, service sale ou encrassant, service corrosif, fluides polymérisants ou cristallisants et service extérieur par gel. La nuance de matériau seule ne prouve pas la compatibilité. La ligne de détection, les raccords, les composants internes du pilote, les joints, les filtres et les pièces en contact avec le fluide doivent être compatibles avec le fluide, la température et le plan de maintenance. La compatibilité des matériaux doit également tenir compte des sièges ou joints toriques en élastomère, des matériaux de joint, des tubes et raccords de petit diamètre, des pièces internes du pilote en contact avec le fluide et de l'environnement du ressort ou de la chambre de ressort, le cas échéant.
| Condition de service | Préoccupation concernant la ligne de détection à distance | Examen avant demande de devis | Ne pas présumer |
|---|---|---|---|
| Gaz sec propre | Intégrité du signal, fuite et vibration | Tracé de la ligne, raccords, support et connexion au pilote | Que tout agencement de tubes de petit diamètre soit acceptable |
| Vapeur ou vapeur condensante | Poche de condensat, perte de chaleur, signal retardé | Pente, drains, traçage, isolation et condition de démarrage | Qu'un agencement de détection de gaz sec puisse être réutilisé |
| Service sale, cireux ou polymérisant | Restriction, colmatage et contamination du pilote | Stratégie de filtration, accès de rinçage, compatibilité des matériaux et intervalle de maintenance | Cette télédétection résoudra le service sale sans contrôle de maintenance |
| Service corrosif | Dégradation des pièces en contact avec le fluide du tube, du raccord, du joint et du pilote | Matériau des pièces en contact, matériau du joint, environnement du ressort et marge de corrosion | Que le matériau du corps seul prouve la pleine aptitude au service |
| Exposition au gel en extérieur | Blocage par glace et retour de pression erroné | Température ambiante, source d'eau, traçage, isolation et drainage | Que l'isolation seule empêche toutes les défaillances de la ligne de détection |
Risques courants de défaillance de la détection à distance
La détection à distance peut améliorer la représentation de la pression dans une configuration adaptée, mais elle ajoute une dépendance à la ligne de commande. De nombreuses défaillances de détection à distance ne sont pas évidentes sur le corps principal de la soupape. Elles peuvent se manifester par une instabilité du pilote, un comportement d'ouverture incorrect ou une fuite inexpliquée.
| Risque de défaillance | Effet possible | Contrôle sur site | Données nécessaires pour une demande de devis |
|---|---|---|---|
| Ligne de détection obstruée | Réponse retardée ou absente du pilote | Inspecter la ligne, les raccords, les filtres et la contamination | Risque lié au fluide, aux solides, à la corrosion et à l'encrassement |
| Raccord ou tube qui fuit | Signal de basse pression erroné ou instabilité | Contrôler l'étanchéité des raccords et des tubes | Matériau du tube, pression, tracé et vibrations |
| Poche de condensat | Réponse amortie ou retardée | Vérifier la pente, les points bas et les drains | Phase du fluide, température et tracé de la ligne |
| Gel | Ligne de signal obstruée | Vérifier l'exposition, le traçage et l'isolation | Température ambiante et risque de condensation |
| Condition d'isolement incorrecte | Fonction de protection désactivée ou déformée | Confirmer la position de la vanne et le contrôle de verrouillage ouvert | Philosophie et procédure d'isolement |
| Point de prélèvement incorrect | Le pilote détecte une pression non représentative | Comparer le P&ID avec l'implantation sur site | Équipement protégé et scénario de décharge |
Blocage et contamination
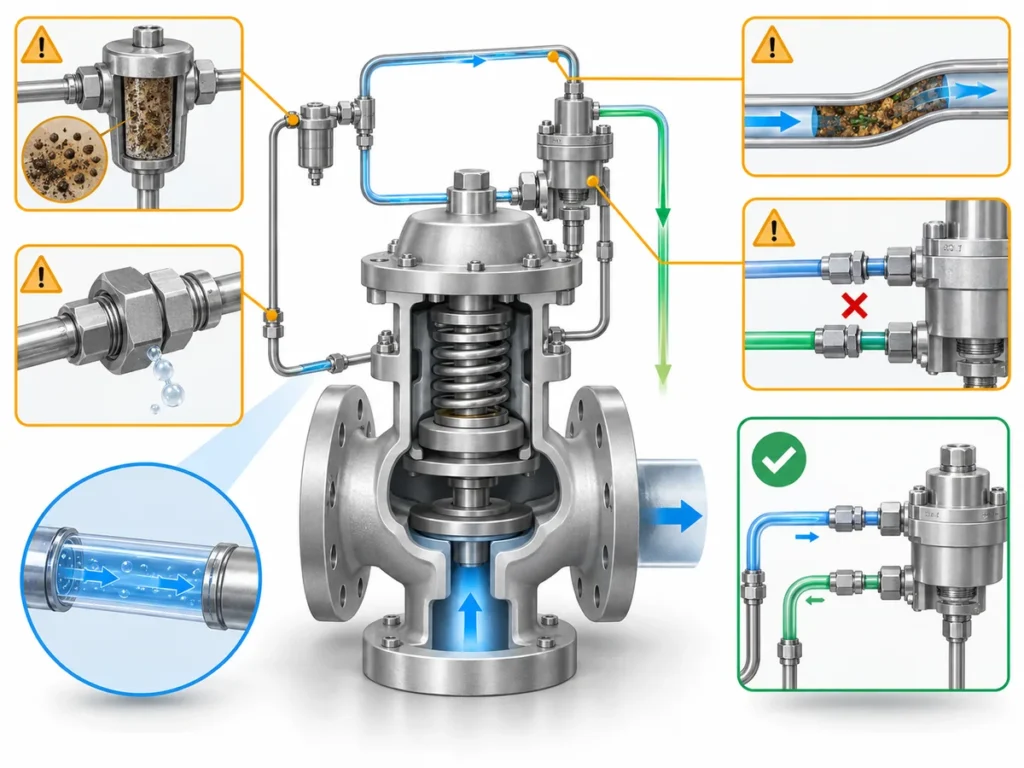
Une ligne de détection obstruée peut empêcher le pilote de recevoir le signal de pression correct. Le blocage peut provenir de saletés, de produits de corrosion, de solides du procédé, de cire, de polymère, de glace, de condensat ou de débris d'installation. Une défaillance courante sur site se produit lorsque le corps de la vanne principale est installé correctement, mais que la petite connexion de détection devient restreinte avec le temps.
Fuite et retour de pression erroné
Un raccord qui fuit, un tube fissuré, une connexion à compression desserrée ou une ligne de petit diamètre endommagée peuvent réduire ou déformer le signal de pression. Selon la conception du pilote et les conditions de service, une fuite peut provoquer une instabilité, un retard d'ouverture, un réenclenchement incorrect ou des plaintes de maintenance répétées.
Condensat, gel et poches de liquide
Le condensat est l'un des risques les plus importants dans les services de vapeur ou de gaz humide. Une ligne de détection qui crée un point bas peut collecter du liquide. Ce liquide peut retarder le signal de pression, amortir la réponse du pilote, geler par temps froid ou introduire de la corrosion.
Mauvaise condition d'isolement ou de dérivation
Une vanne d'isolement laissée fermée, partiellement fermée ou verrouillée de manière incorrecte peut désactiver ou déformer la fonction de détection. Une connexion de test ou un arrangement de dérivation peut créer un risque similaire s'il n'est pas contrôlé par la procédure d'exploitation. La détection à distance doit donc être documentée dans le P&ID, les instructions d'exploitation et la liste de contrôle de maintenance.
| Symptôme observé | Cause possible de la ligne de détection | Vérifier avant de remplacer la vanne |
|---|---|---|
| La vanne semble s'ouvrir tardivement | Ligne obstruée, poche de condensat, mauvais point de détection ou transmission de pression retardée | Vérifier le point de prélèvement de pression, la propreté de la ligne, la pente et les conditions de service |
| Instabilité répétée du pilote | Raccord qui fuit, vibrations, tube non supporté ou source de pression instable | Inspecter les supports de tubes, les raccords, la source de pression et les modifications sur site |
| Comportement de refermeture inattendu | Poche de liquide, contamination, mauvaise condition de drainage ou restriction du circuit pilote | Vérifier les drains, les points bas, l'état du filtre et l'historique de maintenance du pilote |
| Comportement différent après remplacement | Ancien agencement de détection copié incomplètement ou nouveau design de pilote non adapté à la configuration | Comparer les anciennes et nouvelles fiches techniques, le modèle de pilote, la disposition des tubes et les instructions du fabricant |
| Aucun dommage clair sur la vanne principale mais la réponse reste incorrecte | La ligne de détection ou l'agencement d'isolement peut induire le pilote en erreur | Examiner le P&ID, l'état de verrouillage ouvert, la connexion de test, le by-pass et les photos de terrain |
La détection à distance ne remplace pas l'examen de la capacité et du système
La détection à distance modifie l'endroit où le pilote reçoit son signal de pression. Elle ne prouve pas que la vanne sélectionnée a une capacité de décharge suffisante, que l'installation est acceptable ou que le système de sortie peut gérer la décharge.
Limite d'ingénierie : La pression de tarage n'est pas la capacité, et la taille de raccordement n'est pas la capacité de décharge certifiée. Une vanne avec les mêmes tailles d'entrée et de sortie peut avoir une capacité certifiée ou documentée différente selon la conception, l'orifice, le coefficient, la base de fluide et la norme applicable.
La capacité dépend toujours de la charge de décharge requise
Une soupape de sûreté pilotée peut être réglée correctement mais rester inadaptée si la capacité de décharge requise, le fluide de base, la température de décharge, la contre-pression ou l'orifice sélectionné sont incorrects. Utilisez le dimensionnement des soupapes de sûreté et à la capacité de décharge certifiée guide lorsque le projet nécessite une base de capacité plus claire.
Les vérifications des systèmes d'entrée et de sortie restent applicables.
La détection à distance peut aider le pilote à détecter un point de pression plus représentatif, mais la tuyauterie d'entrée affecte toujours l'écoulement vers la soupape. Une perte de charge excessive à l'entrée peut contribuer à l'instabilité et à des problèmes de capacité. La contre-pression de sortie reste également importante. La contre-pression superposée et la contre-pression accumulée doivent être examinées séparément. Pour une explication plus large de la contre-pression superposée, de la contre-pression accumulée et des limites de sélection des soufflets équilibrés, consultez le Contre-pression et soufflet guide.
Les données du fabricant et le code du projet restent déterminants.
La sélection finale dépend de la conception de la soupape choisie, des données du fabricant, de l'édition applicable de la norme, des spécifications du projet et des exigences réglementaires locales. La demande de devis doit préciser si le projet suit ASME, API, ISO, EN, GB ou un autre cadre, et l'édition adoptée doit être vérifiée pour le projet. Pour une traduction plus large des normes, consultez Dimensionnement des soupapes de sûreté selon API 520 et Systèmes de décharge API 521.
Ce que la détection à distance peut apporter
- Une meilleure représentation de la pression lorsque le point de détection approuvé diffère de l'entrée principale de la soupape.
- Une référence de réponse du pilote plus claire dans certaines configurations avec des problèmes de chute de pression.
- Un dépannage amélioré lorsque le chemin de détection est documenté et accessible.
Ce que la détection à distance ne peut pas remplacer
- Le calcul de la charge de décharge et de la capacité requise.
- Vérification de la capacité certifiée ou documentée.
- Examen de la perte de pression à l'entrée, de la contre-pression à la sortie et du système de décharge.
- Approbation du fabricant pour la configuration de pilote sélectionnée.
Scénarios d'ingénierie composites pour l'examen de la détection à distance
Les scénarios suivants sont des exemples d'ingénierie composites à des fins de formation. Il ne s'agit pas de cas clients, de rapports d'incidents ou de preuves de performance spécifique d'un produit ZOBAI.
Scénario 1 : Perte de pression locale trompeuse à l'entrée
Un récipient sous pression décharge vers une soupape de sûreté pilotée via une conduite où la perte de pression à l'entrée peut devenir significative pendant le débit de décharge. La détection à distance peut aider le pilote à recevoir un signal de pression plus représentatif, mais la vanne et la tuyauterie d'entrée doivent toujours être examinées comme un système. Le contrôle préventif consiste à définir le point de pression de l'équipement protégé, à calculer le cas de décharge et à confirmer la disposition de détection avec le fabricant de la vanne.
Scénario 2 : Condensat dans la ligne de détection
Une ligne de détection de service vapeur humide est acheminée avec un point bas. Le condensat s'y accumule et amortit le signal du pilote. Le symptôme sur le terrain peut ressembler à une instabilité du pilote, mais l'examen doit inclure le tracé, la pente, les drains, le traçage, les conditions de démarrage et la phase du fluide. L'action corrective ne consiste pas simplement à remplacer le pilote ; la disposition de la ligne de détection doit être corrigée ou contrôlée.
Scénario 3 : Remplacement sans vérification de la ligne
Un acheteur de remplacement fait correspondre la taille des brides et la pression de tarage, mais ne fournit pas le P&ID ni les photos de la ligne de détection. Le risque n'est pas seulement un désalignement dimensionnel ; l'exigence du pilote et le chemin de détection peuvent être différents. L'étape de prévention consiste à examiner la plaque signalétique, la fiche technique, le tubage du pilote existant, le scénario de décharge et toute modification sur le terrain avant de sélectionner la vanne de remplacement.
RFQ et liste de contrôle de maintenance
Un bon RFQ pour une soupape de sûreté pilotée à détection à distance doit décrire le service et la configuration de détection. L'acheteur ne doit pas se fier à une description courte telle que “ identique à l'ancienne soupape ” ou “ soupape pilotée avec détection à distance ”.”
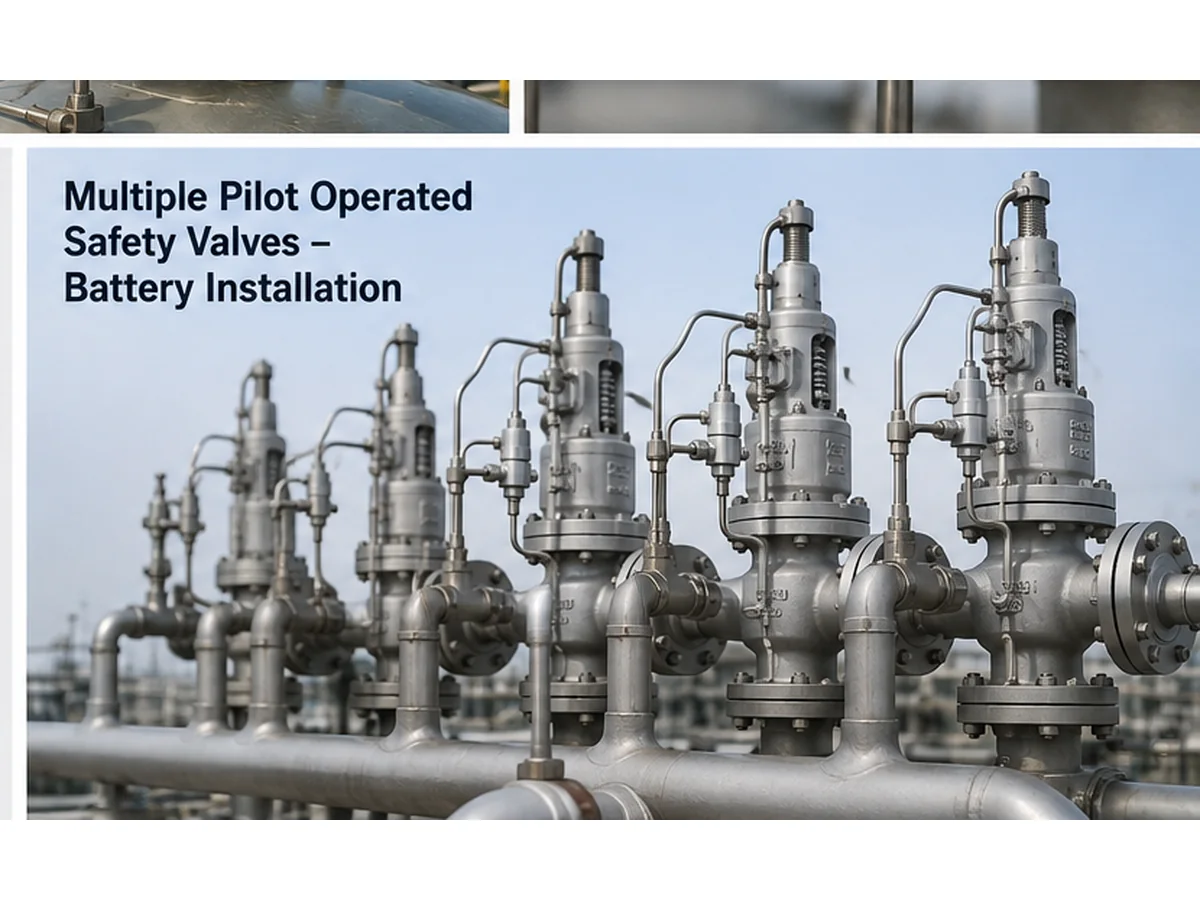
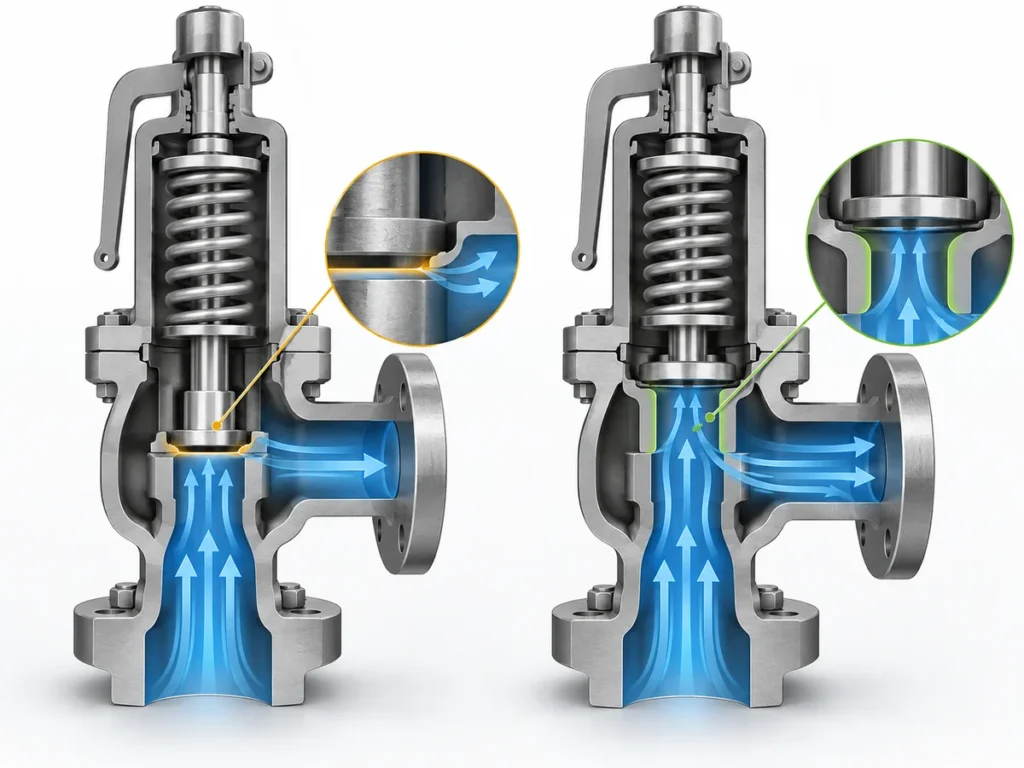
Visuel généré par IA pour le contexte d'installation ; il ne prouve pas un projet réel, une capacité certifiée, un résultat d'essai ou une installation client.
| Catégorie de données | Informations requises | Pourquoi c'est important |
|---|---|---|
| Équipement protégé | Récipient, chaudière, ligne, compresseur, skid ou autre système | Définit la source de pression à protéger |
| Scénario de décharge | Sortie bloquée, incendie, rupture de tube, défaillance du régulateur ou autre cas | Définit la charge déterminante et la condition de pression |
| Milieu et phase | Gaz, vapeur, vapeur d'eau, liquide, diphasique, sale, corrosif ou condensant | Affecte la fiabilité de la ligne de détection et la conception de la soupape |
| Données de pression | Pression de service, pression maximale de service/pression de conception et pression de tarage | Prévient la confusion de terminologie de pression |
| Capacité | Capacité de décharge requise et base de calcul de la capacité | Prévient la sélection basée sur la taille de raccordement |
| Température | Température de fonctionnement et de décharge | Influe sur le matériau, les joints et le risque de condensat/gel |
| Contre-pression | Contre-pression superposée et accumulée | Influe sur la sélection et la stabilité de la soupape |
| Ligne de détection | Point, tracé, pente, longueur, isolation, purge et traçage | Contrôle la fiabilité du signal pilote |
| Documents | Fiche technique, P&ID, plaque signalétique, photos et exigences normatives | Permet le remplacement et la revue technique |
Conseil pour la revue de remplacement : pour une POSV existante, envoyez des photos rapprochées de la vanne pilote, des tubulures, du point de prélèvement de détection, des vannes d'isolement, des purges, des filtres, de la plaque signalétique et des tuyauteries d'entrée/sortie environnantes. Une vanne qui correspond en taille et en pression de tarage peut néanmoins être inadaptée si le circuit pilote ou le tracé de détection à distance n'est pas compatible.
Envoyez les détails de la détection à distance avant la sélection de la POSV
Envoyez votre équipement protégé, le scénario de décharge, le fluide et sa phase, la pression de service, la MAWP ou la pression de conception, la pression de tarage, la capacité de décharge requise, la température de décharge, la contre-pression, le raccordement d'entrée/sortie, le point de détection à distance, le tracé de la ligne de détection, les matériaux et les normes applicables.
- Pour les nouveaux projets, incluez le scénario de décharge, les données de procédé et le point de détection proposé.
- Pour les projets de remplacement, incluez la plaque signalétique de l'ancienne vanne, la fiche technique, les photos d'installation et le P&ID.
- Pour le dépannage, incluez les symptômes, l'historique de fonctionnement, les actions de maintenance et tout enregistrement de modification sur site.
Normes et notes de référence technique
La sélection des soupapes de sûreté pilotées avec détection à distance doit être examinée par rapport au code du projet adopté, aux instructions du fabricant et à l'édition de norme applicable. Les sources officielles suivantes sont utilisées uniquement comme références indicatives et n'impliquent pas que chaque produit ZOBAI porte automatiquement toutes les certifications ou marques de code.
- ISO 4126-4:2013 — page ISO officielle pour les soupapes de sûreté pilotées.
- API 520 Partie I — page API officielle pour le contexte de dimensionnement et de sélection.
- Norme API 521 — page API officielle pour les systèmes de décharge de pression et de dépressurisation.
- ASME BPVC Section XIII, 2025 — page ASME officielle pour les règles de protection contre les surpressions.
FAQ
Qu'est-ce que la détection à distance sur une soupape de sûreté pilotée ?
La télédétection signifie que le pilote reçoit la pression d'un point distant sélectionné au lieu de ne détecter la pression qu'à l'entrée de la vanne principale ou à proximité de celle-ci. L'objectif est de faire réagir le pilote à un point de pression qui représente mieux l'équipement protégé.
La télédétection est-elle toujours meilleure que la détection locale ?
Non. La télédétection peut être utile dans certaines configurations, mais elle ajoute des risques liés à la ligne de détection, tels que le colmatage, les fuites, les condensats, le gel, un isolement incorrect et un retard de réponse. Elle doit être examinée en fonction du service spécifique et de la conception de la soupape.
La télédétection peut-elle résoudre la perte de pression à l'entrée ?
La télédétection peut aider le pilote à recevoir un signal de pression plus représentatif, mais elle ne supprime pas la nécessité de vérifier la perte de pression à l'entrée. La tuyauterie d'entrée, la capacité, la stabilité et les limites du fabricant doivent toujours être contrôlées.
Que se passe-t-il si la ligne de détection est obstruée ?
Une ligne de détection obstruée peut empêcher le pilote de recevoir la pression réelle de l'équipement protégé. Cela peut entraîner un retard d'ouverture, une réponse incorrecte, une instabilité ou un défaut de fonctionnement.
La ligne de détection doit-elle être équipée d'une vanne d'isolement ?
Cela dépend du code applicable, du cahier des charges du projet, de la procédure d'exploitation, du contrôle de verrouillage en position ouverte et des instructions du fabricant. Une vanne d'isolement peut faciliter la maintenance, mais si elle est mal contrôlée, elle peut désactiver ou fausser la fonction de protection.
Puis-je remplacer une POSV en faisant correspondre la taille et la pression de tarage ?
Non. La taille du raccordement et la pression de tarage ne suffisent pas. L'examen de remplacement doit inclure la capacité certifiée ou documentée, la configuration du pilote, le tracé de la ligne de détection, le fluide, la température, la contre-pression, l'installation et les documents applicables.
Quelles données dois-je envoyer avant de demander un devis ?
Envoyez l'équipement protégé, le scénario de décharge, le fluide et sa phase, la pression de service, la PMA/pression de conception, la pression de tarage, la capacité de décharge requise, la température de décharge, la contre-pression, les raccordements d'entrée/sortie, le point de détection et le tracé de la ligne de détection.
Que doit vérifier la maintenance avant d'incriminer la soupape pilote ?
Avant de conclure que la soupape pilote elle-même est la cause première, la maintenance doit vérifier le point de prélèvement de la pression, l'obstruction des lignes, les fuites, les points bas, les condensats, l'exposition au gel, la position de la vanne d'isolement, le support des tubes, les filtres, les drains et toute modification effectuée sur site.
Commentaires
Alliages Kesari
L'accent mis sur le fait que la ligne de détection fait partie de la fonction de protection est crucial. Il est facile de négliger la manière dont une ligne obstruée ou qui fuit peut induire en erreur le dépannage. Je me demande si vous pourriez préciser comment divers matériaux et techniques d'installation de la ligne de détection peuvent affecter sa fiabilité, en particulier dans des conditions propices à la condensation ou aux obstructions.