Aprenda a evaluar la estanqueidad del asiento de una válvula de seguridad pilotada cerca de la presión de tarado, interpretar API 527 y verificar los límites de fuga específicos del producto.

Una válvula de seguridad pilotada puede, en algunos diseños, mantener un cierre hermético mientras la presión de operación está relativamente cerca de la presión de tarado. Eso no no significa que toda válvula pilotada tenga el mismo margen de operación admisible, ni que un resultado de estanqueidad de asiento según API 527 defina por sí solo cuán cerca de la presión de tarado debería operar normalmente un sistema instalado.
Es necesario separar tres preguntas:
- ¿Cumple la válvula con un prueba de estanqueidad del asiento?
- ¿Está el diseño específico de la válvula previsto para operar con la relación real entre presión de operación y presión de tarado?
- ¿Indica una fuga observada en servicio un problema de la válvula, un problema en la ruta del piloto/control, otra trayectoria de sellado, o una observación que aún debe localizarse?
Esa distinción importa más que encontrar un único número de 95%, 97% o 98%.
Para una revisión de ingeniería, comience con la presión de tarado real, la presión de operación normal, la configuración de la válvula y del piloto, la ubicación de la fuga observada y la base de prueba o aceptación aplicable.
¿Qué significa realmente “estanqueidad de asiento cerca de la presión de tarado”?
“Estanqueidad de asiento cerca de la presión de tarado” no es una única condición de ingeniería.
Presión de tarado identifica la presión de tarado asociada al comportamiento de apertura o accionamiento especificado de la válvula. Presión normal de operación es la presión del proceso durante el servicio. Una presión de prueba de estanqueidad del asiento es la presión controlada utilizada cuando se evalúa la fuga bajo un procedimiento de prueba especificado.
Esas presiones pueden estar relacionadas, pero responden a preguntas diferentes.
Una prueba de estanqueidad en banco satisfactoria no establece, por sí misma, la presión máxima normal de operación del sistema instalado. Asimismo, la declaración de un fabricante de que una válvula pilotada concreta puede operar cerca de la presión de tarado no define automáticamente los criterios de aceptación de una prueba API 527.
La prueba de estanqueidad del asiento y la operación instalada son cuestiones diferentes
Una prueba de estanqueidad del asiento plantea:
¿La fuga cumple la base de aceptación aplicable en las condiciones de prueba definidas?
Una revisión de la operación instalada plantea:
¿La condición real de operación está dentro de la aplicación documentada y la base de operación de esta configuración de válvula?
La segunda pregunta requiere más que un informe de prueba de fuga. El ingeniero también necesita el diseño de la válvula, la presión de operación, la presión de tarado, la configuración del piloto y las condiciones relevantes del sistema.
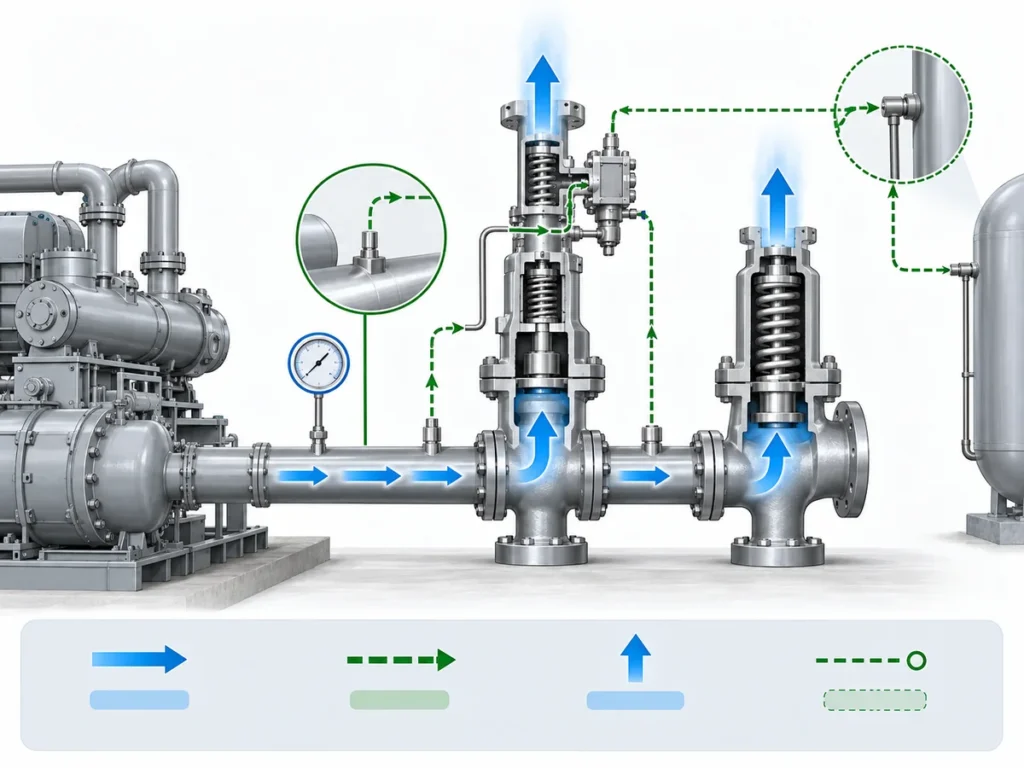
Primero identifique qué trayectoria de fuga se está analizando
“Fuga en la válvula” es demasiado amplio para un diagnóstico útil.
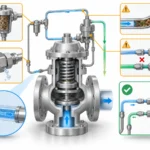
| Observación | Lo que puede indicar | Qué no demuestra por sí solo |
|---|---|---|
| Flujo observado en la salida principal | Flujo interno a través de una trayectoria de sellado de la válvula principal | Que el asiento principal por sí solo está dañado |
| Flujo o fuga en una trayectoria de venteo/control del piloto | Operación del piloto o fuga en el piloto/control, según el diseño y el estado | Fuga en el asiento de la válvula principal |
| Fuga en tuberías, racores o uniones externas | Problema de conexión o sellado externo | Fallo interno del asiento principal |
| No se puede identificar el punto de fuga | La información de diagnóstico está incompleta | Cualquier defecto específico de la válvula |
Esta distinción debe hacerse antes de analizar la reparación, el rechazo o el margen de operación.
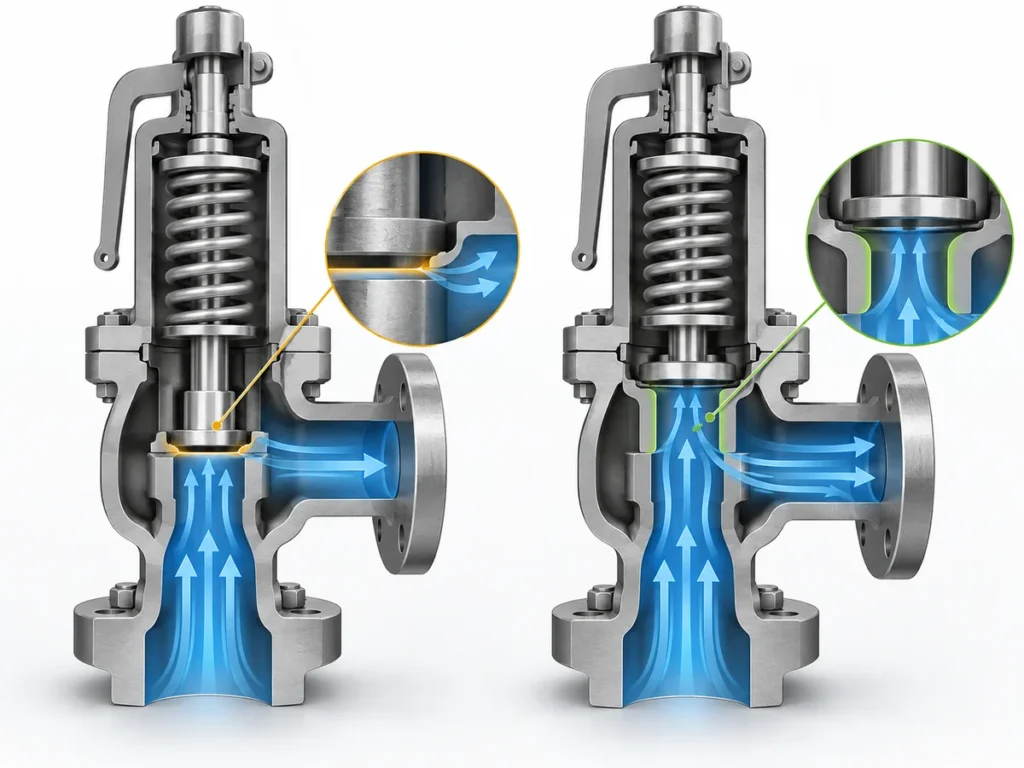
¿Por qué una válvula pilotada puede permanecer estanca a medida que la presión se aproxima a la presión de tarado?
La respuesta radica en la disposición de las fuerzas de cierre del diseño pilotado específico.
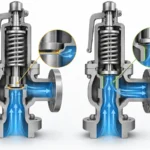
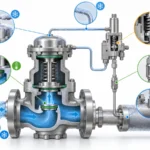
En una disposición común de tipo pistón, la presión del sistema se dirige a una cámara de domo o de control por encima del pistón principal. Cuando la presión actúa sobre un área efectiva de cierre mayor que el área que genera la fuerza de apertura en el asiento, el equilibrio de fuerzas resultante puede mantener cerrada la válvula principal.
Para este tipo de arquitectura, el aumento de la presión de entrada puede, por tanto, seguir contribuyendo a la fuerza neta de asiento mientras el piloto mantiene la presión de domo requerida.
LESER, por ejemplo, explica su diseño pilotado utilizando este principio de áreas diferenciales y relaciona la fuerza de cierre creciente con la operación cerca de la presión de tarado. El mecanismo es útil para entender por qué puede ser posible la estanqueidad cerca del tarado, pero sus límites exactos de presión siguen siendo específicos de cada producto. Información técnica de la POSV de alta eficiencia de LESER.
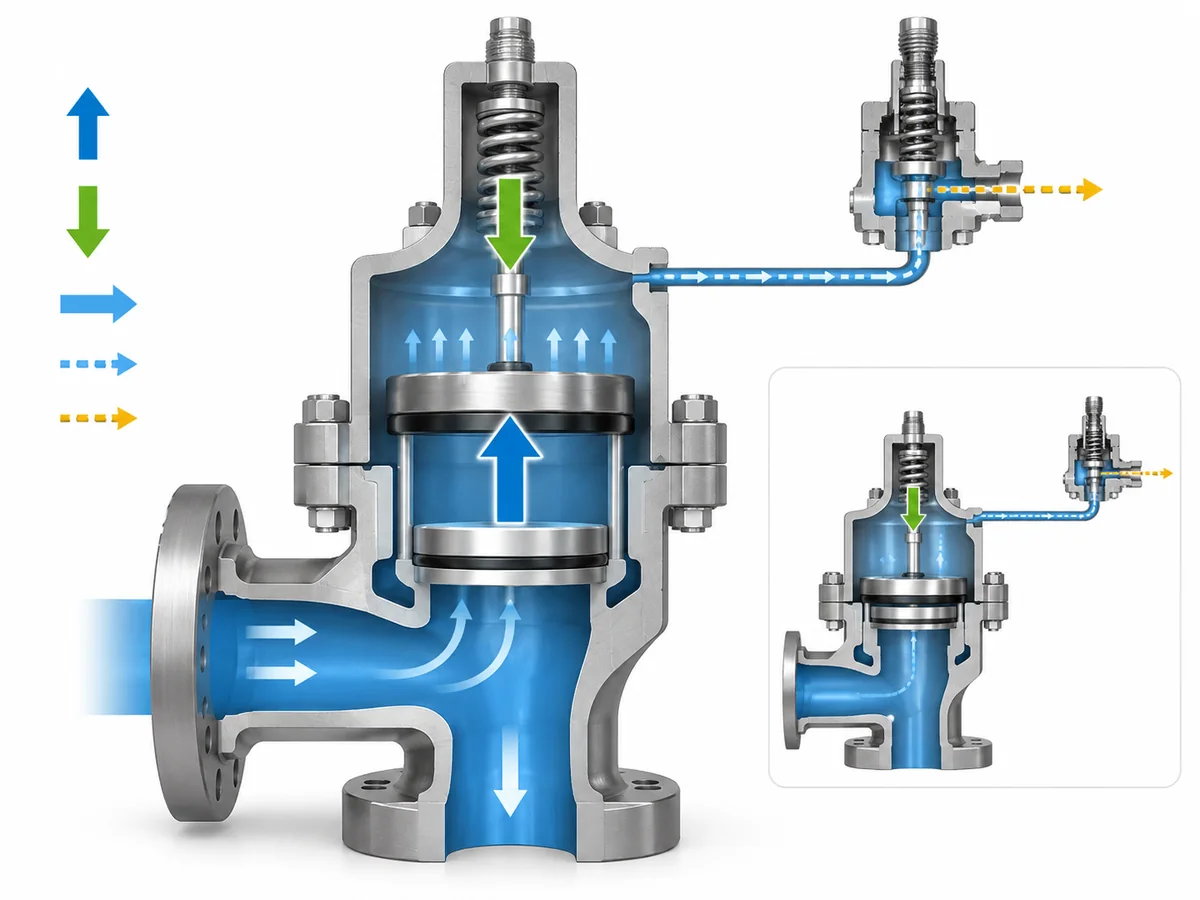
Para más detalle sobre la secuencia completa de operación y no solo sobre el mecanismo de estanqueidad del asiento, consulte cómo funciona una válvula de seguridad pilotada.
La acción del piloto y la apertura de la válvula principal no siempre son el mismo evento
Los diseños pilotados se diferencian en cómo se controla la presión a medida que el sistema se aproxima a la presión de tarado.
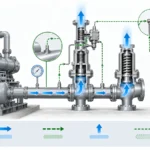
Un piloto modulante puede comenzar a modificar la presión de control antes de que la válvula principal alcance un estado de alivio total. Otras configuraciones de piloto pueden seguir secuencias diferentes.
Por esa razón, la actividad del piloto, el caudal de venteo del piloto y la fuga de asiento de la válvula principal no deben tratarse como sinónimos.
Utilice el comportamiento operativo documentado de la configuración real del piloto y de la válvula principal, no una suposición genérica sobre todas las válvulas pilotadas.
¿Es 95% o 98% de la presión de tarado una regla universal de estanqueidad de asiento?
No. Una cifra de 95%, 97% o 98% no es una regla universal para válvulas de seguridad pilotadas.
La dispersión entre la documentación de los fabricantes originales muestra por qué. La Serie 200 de Anderson Greenwood de Emerson indica estanqueidad total de la válvula de al menos 95% de la presión de tarado para esa serie; LESER indica presiones de operación de hasta 97% de la presión de tarado para su grupo de productos pilotados de alta eficiencia; y Baker Hughes indica estanqueidad de la válvula principal y del asiento del piloto de hasta 98% de la presión de tarado para sus válvulas pilotadas Consolidated. Cada cifra pertenece al producto y a la afirmación en la que se publica, no a toda la categoría POSRV.
Fuentes: Emerson Anderson Greenwood Serie 200, POSV de alta eficiencia LESER, y POSRV Consolidated de Baker Hughes.
Cuatro preguntas que debe plantear antes de utilizar cualquier porcentaje
- ¿A quién corresponde el valor? ¿Es el fabricante de la válvula, una especificación de proyecto, un procedimiento de ensayo u otra fuente?
- ¿Qué describe el porcentaje? La presión de operación normal, el rendimiento de estanqueidad del asiento, la presión de ensayo, el comportamiento de apertura del piloto y el blowdown son parámetros diferentes.
- ¿A qué configuración de válvula se aplica? Confirme la serie, el tipo de piloto, la disposición del asiento y las opciones correspondientes.
- ¿En qué condición se aplica? Una prueba de banco, una declaración de rendimiento del producto y una recomendación de operación instalada no son automáticamente equivalentes.
Esto evita un error común de abastecimiento: tomar el porcentaje más alto publicado por un proveedor y usarlo para evaluar una válvula diferente.
No convierta una capacidad del producto en una regla de la industria
Una declaración como “estanca hasta 98% de la presión de consigna” puede ser significativa cuando pertenece a la familia exacta de válvulas que se está evaluando.
Se vuelve técnicamente poco fiable cuando se reescribe como:
Todas las válvulas de seguridad pilotadas pueden operar a 98% de la presión de consigna sin fugas.
La evidencia no respalda esa generalización.
Para la serie ZBXD de ZOBAI, el catálogo de productos suministrado identifica una familia de válvulas de alivio de presión pilotadas y hace referencia a API 527 para estanqueidad, pero no proporciona una afirmación verificada de operación cercana a la presión de consigna de 95%, 97% o 98%. Ese límite debe permanecer explícito.
Ensayo de estanqueidad de asiento según API 527 vs operación real cerca de la presión de consigna
La norma API 527 se titula específicamente Estanqueidad del asiento de las válvulas de alivio de presión. El catálogo de normas de API lista la Norma 527 como la quinta edición publicada en 2020. Plan de estándares API.
El alcance actual de API 527 describe métodos para determinar la estanqueidad de asiento de válvulas de alivio de presión de asiento metálico y blando, e incluye explícitamente diseños pilotados. Alcance actual de API STD 527.
Esto hace que API 527 sea directamente relevante para este artículo, pero solo para la función que realmente desempeña.
Qué puede demostrar la evidencia de API 527
Un ensayo aplicable según API 527 puede aportar evidencia de que la válvula cumplió la base de aceptación de estanqueidad de asiento correspondiente bajo las condiciones de ensayo prescritas.
Para compras y QA, esto es útil porque proporciona al comprador y al proveedor una base definida para tratar la aceptación de fugas.
Para un tratamiento más detallado del propio ensayo, consulte la Guía de ensayo de estanqueidad de asiento según API 527 de ZOBAI.
Lo que no establece por sí solo
Un resultado según API 527 no no, por sí mismo, establece:
- la presión máxima normal de operación para el proceso instalado;
- un límite de operación universal de 95%, 97% o 98%;
- fuga cero garantizada en campo bajo todas las condiciones de servicio;
- que el piloto, el sensado, los sellos externos o las condiciones aguas abajo no puedan contribuir a un problema de fugas;
- que toda válvula pilotada que haga referencia a API 527 tenga el mismo margen de operación.
ISO 4126-4 refuerza la necesidad de separar los requisitos de producto de las decisiones de aplicación. ISO describe la Parte 4 como una norma de producto para válvulas de seguridad pilotadas e indica que no es una norma de aplicación. ISO 4126-4.
Evitar convertir una referencia de ensayo en una declaración de certificación
Si un catálogo o documento de ensayo indica que la estanqueidad cumple con, o se ensaya según, API 527, conserve ese alcance exacto.
No lo reescriba silenciosamente como:
La válvula está certificada según API 527.
Una referencia a una norma de ensayo, una declaración de capacidad del producto, un sello de código y una aprobación de proyecto son formas diferentes de evidencia.
Si aparece fuga cerca de la presión de tarado, identifique la trayectoria de fuga antes de diagnosticar la válvula
La fuga cerca de la presión de tarado es un síntoma, no un diagnóstico de causa raíz.
La primera pregunta útil es:
¿Dónde se observa realmente la fuga y cuál era la presión y el estado de operación cuando apareció?
Solo después de que esa observación esté clara debe el ingeniero comenzar a acotar la posible causa.
Comience por la observación, no por la reparación
| Lo que se observa | Qué verificar a continuación | Por qué |
|---|---|---|
| Fuga en la salida principal | Presión real, presión de tarado, base de estanqueidad aplicable y estado de la válvula | El caudal de salida por sí solo no identifica la trayectoria exacta de sellado interna |
| Caudal en una vía de venteo/control del piloto | Tipo de piloto, estado de operación y comportamiento documentado del piloto | La actividad del piloto no demuestra automáticamente una fuga en el asiento principal |
| Fuga en un racor o unión de tubería externa | Estado de la conexión y del sellado externo | Es una trayectoria distinta a la fuga en el asiento principal |
| La fuga aparece solo cerca de la presión de tarado | Relación real entre presión de operación y presión de tarado, y base de operación específica del producto | El margen de operación documentado de la válvula puede ser relevante |
| Aparece fuga tras un evento de elevación o mantenimiento | Historial de eventos y base de inspección aplicable del OEM | Las verificaciones pertinentes pueden cambiar tras un evento de alivio o servicio |
| La trayectoria de fuga permanece desconocida | Mejorar la observación o escalar la revisión | El diagnóstico sin conocer la trayectoria es especulación |
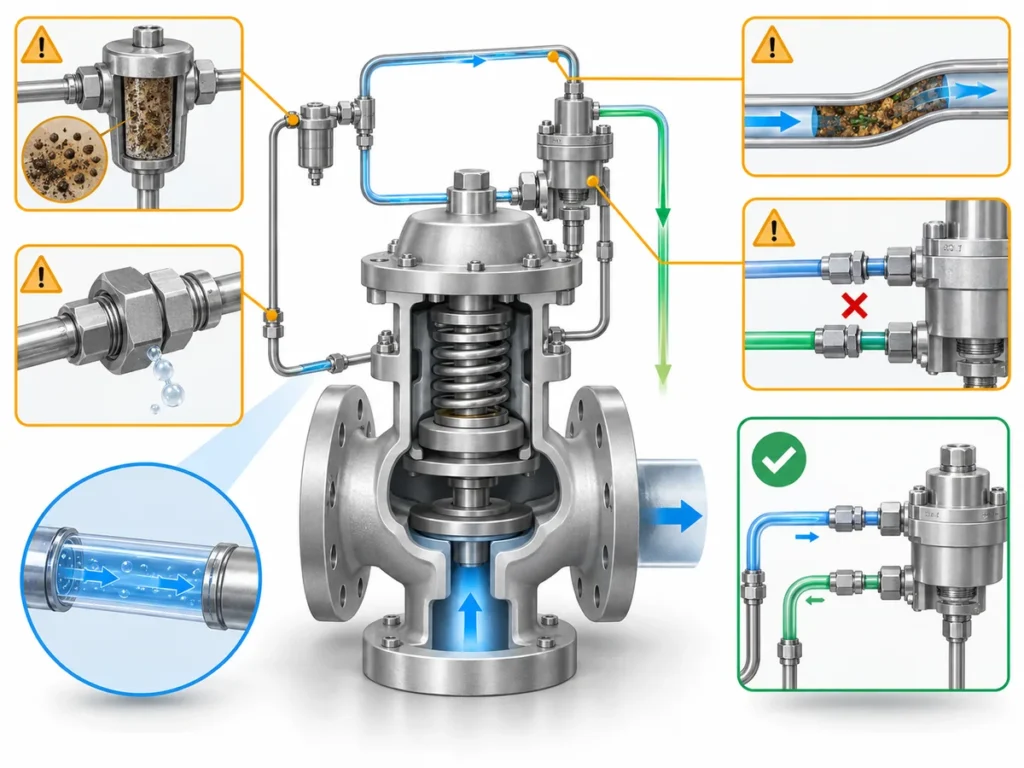
Luego separar las condiciones del sistema de las condiciones de la válvula
Posible variables del sistema o de operación incluyen:
- presión real respecto a la presión de tarado;
- presión estable versus transitoria;
- contrapresión aguas abajo o contrapresión cuando sea relevante;
- disposición de sensado;
- condiciones de servicio con suciedad o contaminación.
Posible variables de válvula/configuración incluyen:
- tipo de piloto;
- estado del asiento principal o del sello;
- estado del circuito de pilotaje/control;
- componentes de filtrado o sensado cuando estén instalados;
- sellos internos relevantes.
Estas son categorías de investigación, no causas raíz automáticas.
Una presión de operación alta no demuestra que la válvula esté defectuosa. Un servicio contaminado no demuestra que la contaminación haya causado la fuga. Un venteo del piloto no demuestra que el asiento principal esté fugando.
Detenerse antes de que la resolución de problemas genérica se convierta en recomendaciones de ajuste inseguras
Un artículo general no debe indicar al lector que modifique:
- presión de ajuste;
- ajuste del piloto;
- blowdown;
- ajustes internos del resorte o del sellado;
- configuración de detección.
Estas acciones requieren el procedimiento de válvula correcto y una revisión cualificada, ya que pueden afectar a la función de protección.
Si el comportamiento observado no concuerda con la base de ensayo o del OEM aplicable, o si la trayectoria de fuga no puede establecerse de forma segura, pase a una revisión de ingeniería o servicio específica del producto en lugar de continuar por suposición.
¿Qué debe verificarse antes de aceptar, rechazar o escalar la válvula?
Una consulta al proveedor técnicamente útil debe permitir al ingeniero reconstruir la condición en la que se observó la fuga.
Enviar solo:
La válvula de seguridad pilotada fuga cerca de la presión de tarado; se solicita asesoramiento.
deja demasiadas variables sin resolver.
1. Condición de presión
Indique:
- presión de tarado especificada;
- presión de operación normal real;
- presión a la que aparece la fuga;
- si la presión es estable, ascendente, descendente o cíclica;
- presión de salida/contrapresión cuando sea relevante.
La relación de presiones solo resulta útil cuando se compara con la documentación de la válvula real.
2. Configuración exacta de la válvula y del piloto
Identificar:
- fabricante;
- serie/modelo de la válvula;
- tipo de piloto;
- disposición de apertura rápida o modulante cuando corresponda;
- construcción del asiento/sello si es relevante;
- disposición de sensado de presión;
- opciones o accesorios relevantes.
El propio catálogo ZBXD de ZOBAI demuestra por qué debe registrarse la configuración: la serie incluye múltiples opciones de piloto y configuración en lugar de una disposición universal única. Esto es un hecho de configuración del producto, no evidencia de un porcentaje de estanqueidad cercano al set pressure no listado.
Si la tarea ha pasado del diagnóstico a la selección de producto, consulte válvulas de seguridad pilotadas ZOBAI.
3. Contexto de servicio y prueba
Aclarar si la observación se produjo durante:
- una prueba de estanqueidad de asiento en banco;
- verificación en campo;
- operación normal de planta;
- arranque u otro transitorio;
- una condición después de que la válvula alivió.
Incluir el medio, la fase/estado relevante, la temperatura y la información de contaminación cuando esas variables sean relevantes para la válvula aplicable.
4. Describir la fuga en sí
Registrar:
- dónde se observó;
- cómo se observó;
- si es continuo o intermitente;
- la presión a la que comienza o se detiene, si se conoce.
“Fuga en la salida principal a una presión de operación conocida” es mucho más útil que “la válvula tiene fugas”.”
5. Identificar la base de aceptación
Proporcionar la base aplicable:
- requisito de estanqueidad del proyecto;
- base API 527 cuando se utilice;
- procedimiento de ensayo del OEM;
- especificación del comprador;
- informe de ensayo disponible del proveedor.
Sin una base de aceptación, una observación no puede convertirse de forma fiable en “apto” o “no apto” únicamente a partir de un porcentaje genérico obtenido en línea.
Una decisión práctica de cribado de ingeniería
Continuar con la evaluación cuando se conocen la identidad de la válvula, el estado de presión, la trayectoria de fuga y la base de aceptación aplicable.
Mantener el criterio cuando aún se desconoce un dato crítico.
Escalar para revisión específica del producto cuando el comportamiento observado entra en conflicto con los requisitos documentados de la válvula o de la prueba, o cuando el diagnóstico requiera una inspección o ajuste específicos del OEM.
These are article-level engineering screening labels, not API, ISO or regulatory classifications.