Découvrez pourquoi les réservoirs de stockage s'effondrent sous vide, comment les systèmes de protection peuvent défaillir et ce que les ingénieurs doivent vérifier avant de modifier la protection contre le vide.

Un réservoir de stockage peut s'effondrer sous vide lorsque la pression à l'intérieur du réservoir chute suffisamment en dessous de la pression extérieure pour que le différentiel résultant dépasse la capacité réelle du réservoir à résister à la pression externe. Le réservoir n'a pas besoin d'approcher un vide parfait pour que des dommages deviennent possibles.
La défaillance se développe généralement en chaîne plutôt qu'en un seul composant défectueux. Un événement de service ou thermique crée d'abord une demande d'admission d'air—la nécessité pour du gaz d'entrer dans le réservoir à mesure que la pression interne chute. Le système de protection doit alors admettre suffisamment de gaz, par un chemin disponible et suffisamment dégagé, avant que le différentiel de pression ne devienne dommageable.
Cela signifie qu'un réservoir effondré ne prouve pas automatiquement que la soupape de vide elle-même a défailli. Une investigation utile distingue trois questions :
- Qu'est-ce qui a créé la demande de vide ?
- Pourquoi le système de protection n'a-t-il pas réussi à la maîtriser ?
- Pourquoi la structure du réservoir n'a-t-elle pas pu tolérer le différentiel de pression résultant ?
Ces questions sont délibérément distinctes. La première est une question de service du procédé, la deuxième est une question de système de protection et la troisième est une question d'intégrité du réservoir. Les traiter comme un seul problème est la façon dont une équipe peut remplacer un évent sans corriger l'événement qui a créé le vide, ou blâmer un dispositif qui n'a jamais été dimensionné pour le service réel.
Pourquoi le vide peut-il faire s'effondrer un réservoir de stockage ?
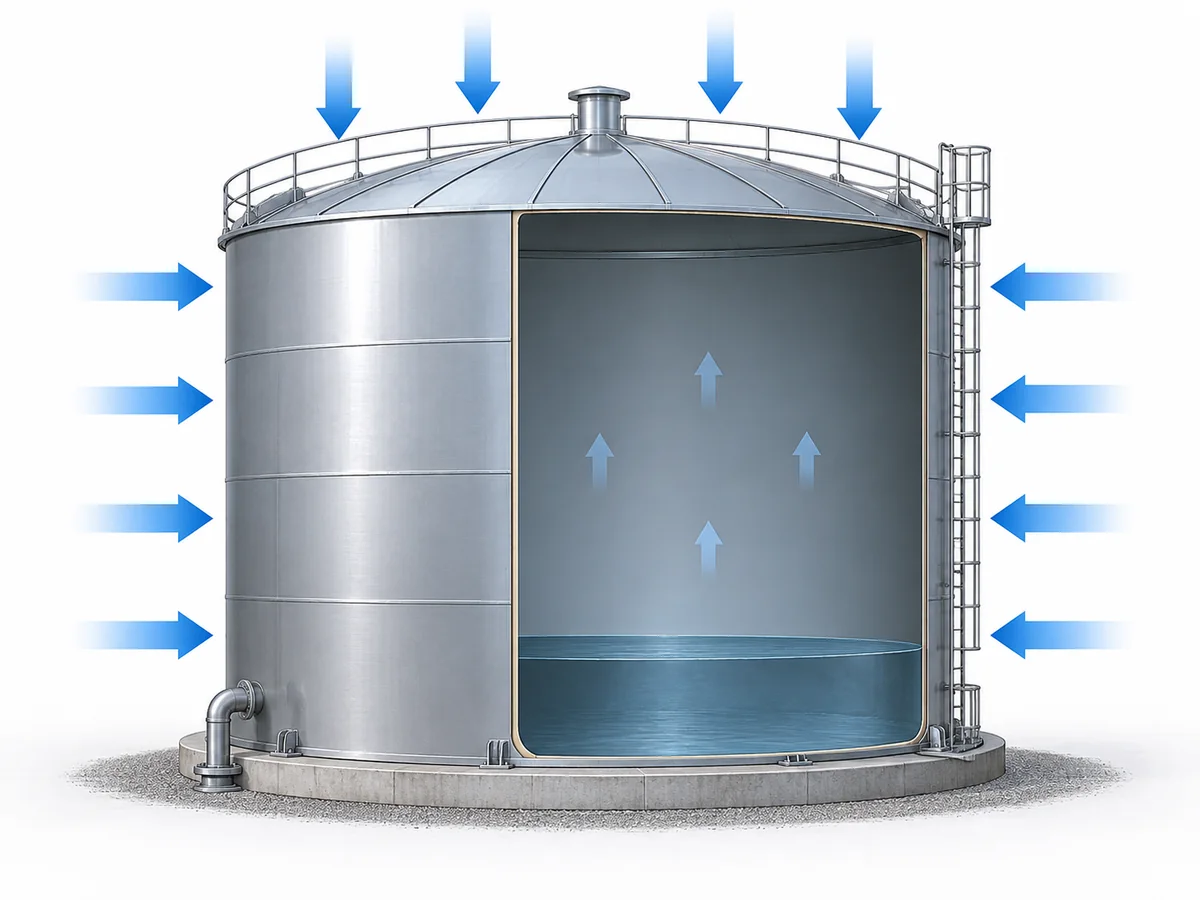
L'effondrement sous vide est fondamentalement un problème de pression externe.
Lorsque la pression à l'intérieur d'un réservoir de stockage descend en dessous de la pression agissant à l'extérieur du réservoir, la virole et le toit doivent résister au différentiel de pression dirigé vers l'intérieur qui en résulte. Si ce différentiel dépasse la capacité structurelle réelle du réservoir, une déformation vers l'intérieur ou un flambage peut se produire.
Les recommandations d'AIChE/CCPS sur les risques liés au vide avertissent qu'un équipement conçu pour la pression interne peut ne pas être conçu pour le vide. La recherche évaluée par les pairs sur les réservoirs de stockage traite également le vide interne comme une charge de pression externe sur les réservoirs à paroi mince, la sensibilité au flambage étant influencée par la géométrie et l'état du réservoir. L'implication pratique est qu'une pression nominale ne peut pas remplacer une capacité documentée au vide ou à la pression externe.
Décrire cela simplement comme “ le vide aspire le réservoir vers l'intérieur ” masque le problème d'ingénierie. La relation utile est la suivante :
pression externe − pression interne = différentiel de pression agissant à travers la paroi du réservoir
Le réservoir doit rester structurellement stable sous ce différentiel.
Les réservoirs de stockage à paroi mince peuvent être particulièrement sensibles aux charges de pression externe, car la résistance au flambage dépend de plus que la résistance de base du matériau. La géométrie du réservoir, l'épaisseur de la virole, les détails structurels, les imperfections de fabrication, la corrosion, l'amincissement et les dommages existants peuvent tous influencer la résistance réelle au flambage vers l'intérieur. Une étude évaluée par les pairs de 2016 sur les réservoirs en acier posés au sol sous vide interne a constaté que la corrosion peut modifier de manière significative la résistance au flambage et le mode de défaillance ; c'est une preuve utile pour le mécanisme, mais pas un seuil d'effondrement universel.
Pour cette raison, il n'existe pas de valeur de vide universelle défendable à laquelle chaque réservoir de stockage s'effondrera. Une étude en accès libre de 2026 sur l'implosion d'un réservoir de stockage alimentaire a démontré comment la condensation de vapeur, la géométrie du réservoir et la modélisation structurelle peuvent être combinées pour un incident documenté, tout en précisant clairement que le modèle dépendait de la géométrie et de l'historique d'exploitation de ce réservoir. Ce cas prouve qu'un vide induit par condensation peut être sévère ; ce n'est pas une valeur à recopier dans la base de conception d'un autre réservoir.
Un réservoir conçu pour fonctionner sous une certaine pression interne positive ne doit pas non plus être supposé avoir une capacité de vide équivalente. La résistance à la pression interne et la stabilité sous pression externe sont deux questions d'ingénierie différentes.
Pour une installation réelle, la comparaison pertinente est donc la suivante :
Quel différentiel de pression s'est produit, et comment se compare-t-il à la capacité de vide ou de pression externe documentée de ce réservoir spécifique ?
Si cette base de conception est inconnue, les informations manquantes ne peuvent pas être remplacées en toute sécurité par une valeur générique de “ vide sûr ”. Récupérez la fiche technique du réservoir, les plans de conception ou le calcul d'ingénierie applicable, et évaluez séparément si la corrosion, la déformation ou une modification ont pu altérer l'état tel qu'installé.
Données d'ingénierie : Chemical Engineering & Technology, 2026, étude documentée sur l'implosion d'un réservoir de stockage alimentaire.
Quels événements d'exploitation créent un vide dangereux dans un réservoir de stockage ?
Avant d'inspecter la soupape de vide, identifiez ce qui entraînait réellement la baisse de pression du réservoir.
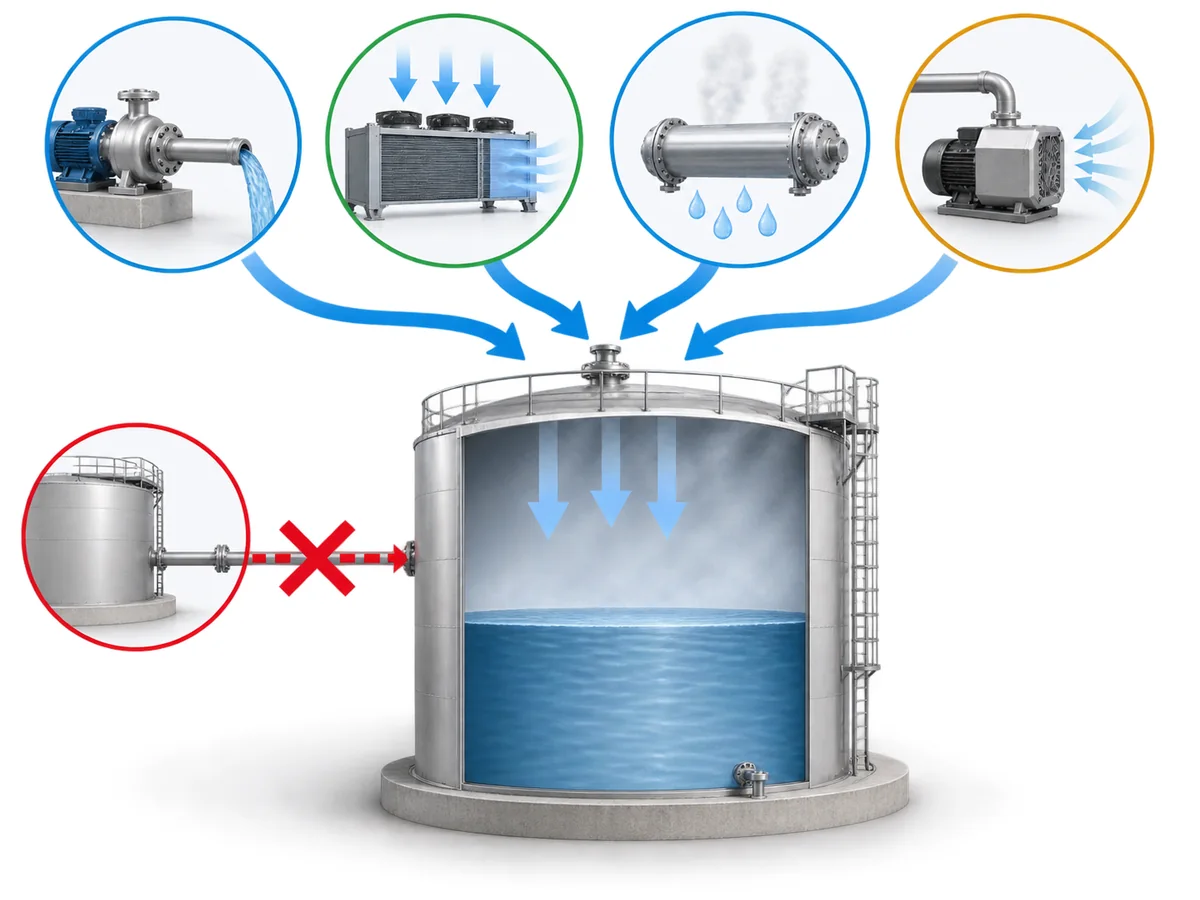
Différents événements produisent différentes demandes d'aspiration d'air. Les traiter tous comme le même “ problème de vide ” facilite le dimensionnement, le dépannage ou le remplacement de la mauvaise partie du système de protection. Les mécanismes de vide associés sur d'autres équipements sont traités séparément dans le service pour vide contenu de l'application.
| Événement de service | Pourquoi la pression du réservoir peut chuter | Points à vérifier |
|---|---|---|
| Soutirage ou pompage de liquide | Le retrait de liquide augmente le volume de la phase vapeur. Le gaz doit entrer assez rapidement pour compenser ce volume. | Débit de soutirage réel, soutirages simultanés le cas échéant, et passage d'aspiration d'air disponible |
| Refroidissement de la phase vapeur | Le refroidissement peut contracter le gaz ou la vapeur et réduire la pression interne. | Historique de température, état de la phase vapeur, refroidissement atmosphérique ou de procédé, et régime de service |
| Refroidissement de la vapeur ou d'une vapeur condensable | La condensation convertit la vapeur en liquide et peut réduire rapidement l'inventaire en phase vapeur. | Présence ou non de vapeur condensable pertinente, isolement ou non du réservoir et mode de refroidissement |
| Source de vide appliquée | Une pompe à vide, un éjecteur ou un procédé raccordé peut évacuer activement le gaz. | Source de vide, commandes, logique d'isolement, séquence de fonctionnement et circuit d'appoint |
| Événements combinés | Soutirage, refroidissement, condensation ou autres mécanismes peuvent agir simultanément. | Chronologie complète du procédé plutôt qu'un paramètre isolé |
Le soutirage de liquide crée un besoin d'aspiration d'air
Lorsque le produit est pompé vers l'extérieur, l'espace vapeur s'agrandit. Un gaz de remplacement doit entrer dans le réservoir à mesure que ce volume augmente.
Si le débit de gaz entrant traversant le système de protection ne peut pas suivre la condition réelle de soutirage, la pression interne peut continuer à chuter. Pour les réservoirs de liquides inflammables américains concernés, l'OSHA 29 CFR 1910.106 traite explicitement de l'éventage normal pour le vide ou la pression dus au remplissage, à la vidange et aux variations de température atmosphérique, et exige que les débits simultanés soient pris en compte lorsque des remplissages ou soutirages simultanés peuvent se produire. Cette règle OSHA est propre à la juridiction et au service concerné ; ce n'est pas une règle de conception universelle à l'échelle mondiale.
Cela ne signifie pas que chaque opération de pompage est dangereuse. La comparaison importante se fait entre le besoin réel d'aspiration d'air et le capacité installée disponible pour admettre le gaz de remplacement.
Scénario d'ingénierie illustratif — point d'ouverture correct, capacité de service insuffisante : L'évent de mise sous vide d'un réservoir commence à s'ouvrir au réglage prévu, mais une modification ultérieure du procédé augmente le débit maximal de pompage sans que la base de dimensionnement de l'évent soit modifiée. Le dispositif peut être mécaniquement sain et néanmoins ne pas maintenir la pression du réservoir au-dessus du vide de conception, car le débit d'aspiration d'air requis dépasse désormais le débit installé disponible. La mesure de prévention consiste à revérifier la base de dimensionnement de l'évent chaque fois que les débits de transfert ou les soutirages simultanés changent, et non simplement à confirmer le point de consigne.
Le refroidissement peut créer un vide sans pompage
La pression du réservoir peut également chuter alors que le niveau de liquide reste inchangé.
Le refroidissement de l'espace vapeur peut réduire la pression du gaz ou de la vapeur. Lorsque de la vapeur d'eau ou une autre vapeur condensable est présente, la condensation peut réduire l'inventaire en phase vapeur beaucoup plus rapidement.
Recommandations de sécurité des procédés AIChE/CCPS identifient une ventilation inadéquate lors de la vidange et du refroidissement, la condensation de vapeur et les sources de vide imposées de l'extérieur comme mécanismes de vide crédibles. Ces mécanismes ne doivent toutefois être retenus que lorsque les conditions réelles du procédé les justifient.
Exemple d'ingénierie documenté — barbotage à la vapeur suivi d'un refroidissement : AIChE/CCPS décrit le barbotage à la vapeur comme un risque de vide, car la vapeur peut se condenser rapidement si l'équipement n'est pas correctement ventilé. L'étude 2026 évaluée par les pairs sur un réservoir alimentaire a relié une implosion documentée au refroidissement et à la condensation de vapeur après nettoyage. La leçon n'est pas de copier l'historique de pression de ce réservoir ; il s'agit de traiter le barbotage à la vapeur, l'état d'isolement et le refroidissement comme un scénario de vide distinct pouvant nécessiter une base d'aspiration d'air différente de celle du pompage de routine.
Une source de vide externe puissante constitue un scénario distinct
Une pompe à vide raccordée, un éjecteur ou un autre système capable d'extraire activement du gaz peut créer une sollicitation différente de la simple respiration du réservoir.
La base de protection doit refléter le scénario réel plutôt que de supposer que la respiration thermique normale ou la vidange de routine définit la demande de vide maximale crédible. Si la source de vide est capable d'abaisser la pression plus rapidement que la voie d'appoint ou de décharge ne peut répondre, la question d'ingénierie correcte est de savoir si le réservoir est conçu pour ce vide ou si le système fournit un moyen positivement disponible de le limiter.
Un évent obstrué n'est généralement pas toute l'explication
Un évent obstrué, couvert ou encrassé peut expliquer pourquoi la pression n'a pas pu s'égaliser, mais une investigation doit encore déterminer ce qui provoquait la chute de pression.
Vidange / refroidissement / condensation → une demande de vide se développe → la voie d'évent ou d'appoint est indisponible ou inadéquate → la pression interne continue de chuter
Process Safety Beacon de février 2007 de l'AIChE/CCPS sur les réservoirs implosés documente des cas impliquant des voies d'évent prévues qui étaient couvertes ou bouchées. La leçon d'ingénierie est plus large que “ garder l'évent propre ” : l'événement générateur de pression et la voie de protection défaillante doivent être identifiés séparément.
Pourquoi la protection contre le vide peut-elle échouer même lorsqu'un évent ou une soupape est installé ?
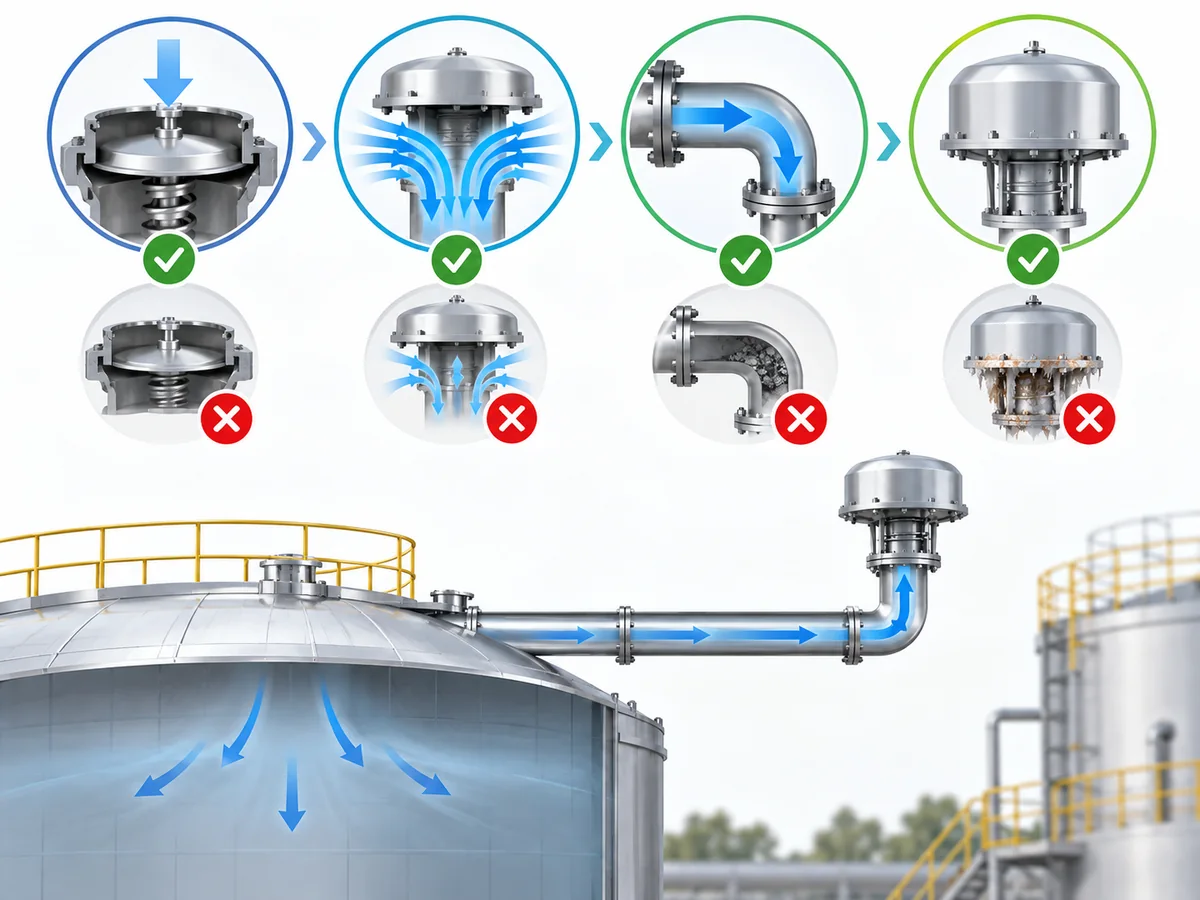
La présence d'une soupape respiratoire, d'un évent pression-vide, d'une soupape de décharge de vide ou d'un système de blanketing sur un réservoir de stockage ne pas prouve pas que le réservoir est correctement protégé.
Une protection efficace contre le vide exige que plusieurs conditions différentes soient satisfaites simultanément. Un dispositif peut avoir la pression d'ouverture prévue et rester néanmoins inadapté parce que la capacité d'aspiration requise a été sous-estimée, parce que le trajet installé ajoute plus de résistance que la base de dimensionnement ne le supposait, parce que le trajet est indisponible ou parce que le procédé a évolué.
| Couche de protection | Ce qui peut échouer | Ce qui doit être établi |
|---|---|---|
| Base de conception | Le cas réel de pompage, thermique ou de vide anormal n'a pas été inclus dans la base d'origine. | Scénarios que le système de protection a été conçu pour traiter |
| Condition d'ouverture | La réponse du dispositif n'est pas correctement coordonnée avec le vide admissible du réservoir. | Réglage réel et limite documentée du réservoir |
| Capacité de débit | Le dispositif s'ouvre mais ne peut pas laisser passer le gaz assez rapidement pour le service réel. | Débit d'aspiration d'air requis par rapport aux performances de débit documentées |
| Trajet d'écoulement installé | La tuyauterie, les crépines, les arrête-flammes ou d'autres composants introduisent une restriction. | Configuration installée complète et pertes de charge pertinentes pour le service |
| Disponibilité | Le passage est obstrué, couvert, isolé, encrassé ou autrement indisponible. | Configuration physique pendant l'événement |
| État du dispositif | L'unité installée ne fonctionne pas comme prévu. | Preuves d'inspection, de maintenance ou d'essai |
La distinction la plus importante est la suivante :
Un réglage correct ≠ une capacité adéquate ≠ un trajet d'écoulement installé adéquat ≠ une disponibilité garantie.
Cette séparation se retrouve également dans les recommandations relatives à l'éventage des réservoirs. Recommandations du fabricant pour le dimensionnement des évents traite le vide de conception du réservoir, le point de consigne de l'évent, le débit requis et la capacité de débit de l'évent comme des données d'entrée distinctes. La source est utile pour la mécanique du dispositif et de l'application ; la base normative applicable et le service final doivent toujours provenir du projet.
Une ouverture au bon vide ne suffit pas
Un dispositif de décharge pour vide peut commencer à s'ouvrir à la condition prévue et ne pas protéger le réservoir si le débit de gaz entrant requis est supérieur au débit que le système peut réellement fournir.
La condition d'ouverture répond à la question suivante :
Quand le dispositif commence-t-il à réagir ?
La capacité répond à une autre question :
Un débit de gaz suffisant peut-il traverser le système de protection pour maîtriser la chute de pression ?
Ces éléments ne peuvent pas être traités comme des spécifications interchangeables. Une vérification de capacité doit utiliser le cas crédible d'entrée d'air et la base de performance documentée du dispositif ou du système ; le diamètre de raccordement à lui seul ne détermine pas la capacité.
La taille nominale de la soupape ne correspond pas à la capacité du système installé
Les performances de l'appareil sont établies dans des conditions définies. Le circuit de protection installé peut comporter des tuyauteries supplémentaires, des filtres, des protections contre les intempéries, des arrête-flammes, des buses ou d'autres composants.
Ces composants peuvent ajouter de la résistance. La comparaison technique porte donc sur le débit d'entrée requis et le débit disponible dans le circuit installé complet à une pression de réservoir acceptable, et non simplement entre deux tailles de brides.
Débit d'entrée requis vs débit disponible dans le circuit installé complet
Scénario technique illustratif — accessoire ajouté après le dimensionnement initial : Un évent de réservoir a été initialement sélectionné pour le débit de transfert avec un circuit court et à faible perte de charge. Un arrête-flammes ou un équipement supplémentaire de ligne d'évent est ensuite installé, ou un élément existant se colmate. La capacité de débit publiée de la soupape elle-même n'a pas changé, mais la perte de charge du circuit installé a augmenté. L'action correcte consiste à vérifier le circuit complet par rapport au vide admissible du réservoir et au débit d'entrée d'air requis, plutôt que de supposer que la taille nominale existante de la soupape reste adéquate.
Un circuit de protection doit également être physiquement disponible
Un appareil correctement sélectionné ne peut pas remplir sa fonction prévue si le gaz de remplacement ne peut pas atteindre le réservoir.
Lors d'une investigation sur un affaissement par vide, le circuit physique importe donc tout autant que la plaque signalétique de l'appareil :
- Quelque chose obstruait-il l'évent ?
- Y avait-il un encrassement, des dépôts, des débris, du givre ou une autre obstruction liée au service ?
- Un point d'isolement pourrait-il interrompre le trajet d'écoulement ?
- La tuyauterie, les équipements de protection contre les flammes ou d'autres accessoires ont-ils été modifiés ?
- La configuration réellement installée était-elle identique à la base de conception ?
Il s'agit de vérifications, et non de diagnostics prédéfinis. Un réservoir effondré ne prouve pas que les pièces mobiles de la soupape de vide se sont bloquées ; cela peut plutôt indiquer que le débit requis n'a jamais atteint le dispositif ou le réservoir par le trajet supposé.
Le gazage de protection ne remplace pas automatiquement la protection contre le vide
Le gazage de protection peut influencer la pression du réservoir, mais l'existence d'un système d'azote ou d'un autre système de gazage ne prouve pas à elle seule que toute demande crédible d'aspiration d'air est protégée.
La capacité d'appoint disponible, la pression d'alimentation, la configuration de régulation de pression et l'interaction avec les autres couches de protection doivent être comprises pour l'installation réelle. Les architectures actuelles de gestion de réservoirs des fabricants présentent généralement le gazage, la décharge pression/vide, la protection contre les flammes et l'évent d'urgence comme des couches distinctes plutôt que comme des fonctions interchangeables.
Scénario d'ingénierie illustratif — gazage pris en compte au-delà de sa capacité démontrée : Un détendeur de gazage maintient une légère pression positive lors de la respiration ordinaire, et l'équipe de conception suppose qu'il couvre également le cas maximal de pompage. Si le débit de soutirage crédible dépasse la capacité d'appoint démontrée du détendeur et du système d'alimentation, la pression du réservoir peut encore chuter vers le point de consigne de protection contre le vide. La prévention consiste à définir quelle fonction est attribuée au gazage, quelle fonction est attribuée à une protection indépendante contre le vide, et si les deux restent disponibles lors du même événement.
Il existe également une autre limite de procédé : dans certains services inertés ou inflammables, l'admission non restreinte d'air atmosphérique peut créer un danger distinct. L'AIChE/CCPS note spécifiquement que le vide peut aspirer de l'air dans un équipement inflammable. La protection contre le vide ne peut donc pas toujours se résumer à “ ouvrir le réservoir à plus d'air ”.”
La stratégie de protection correcte dépend du procédé autant que du réservoir.
Pour les informations au niveau du dispositif une fois la fonction définie, voir les soupapes de sûreté pour vide page. Cet article n'utilise pas cette page produit pour déduire l'adéquation à un réservoir spécifique.
Comment enquêter sur un effondrement par le vide ou un incident évité de justesse ?
Un réservoir déformé est la preuve que quelque chose a mal tourné, mais ce n'est pas un diagnostic de cause racine.
Une enquête utile progresse de l'événement d'exploitation à travers le système de protection complet au lieu de commencer par l'hypothèse qu'une seule soupape a défailli.
La séquence ci-dessous est un cadre d'enquête technique pour organiser les preuves. Ce n'est pas une liste de contrôle réglementaire universelle, un substitut à une enquête formelle sur incident, ni une détermination à distance de la cause racine.
1. Reconstituer l'événement d'exploitation réel
Établir ce qui se passait immédiatement avant et pendant l'excursion de pression.
Les preuves pertinentes peuvent inclure :
- l'état de la pompe ou du transfert et le débit de soutirage réel ;
- les variations du niveau de liquide ;
- l'historique de température ;
- séquence de nettoyage ou de vaporisation ;
- séquence d'isolement ;
- fonctionnement du système sous vide ;
- comportement du système de gazage et disponibilité de l'alimentation en gaz ;
- alarmes et tendances du procédé ;
- travaux de maintenance ou de modification susceptibles d'avoir modifié le trajet d'évent.
L'objectif est de reconstituer la séquence à partir des preuves enregistrées plutôt que des hypothèses formulées après l'endommagement du réservoir.
2. Identifier ce qui a fait chuter la pression
Déterminer quel mécanisme physique a créé la demande de vide.
Du liquide était-il soutiré ? L'espace vapeur s'est-il refroidi ? De la vapeur ou une autre vapeur condensable était-elle présente ? Le réservoir était-il relié à une source de vide active ?
Plusieurs mécanismes peuvent avoir contribué. Un évent obstrué ne doit pas servir de substitut à cette étape : l'obstruction peut expliquer pourquoi le réservoir ne pouvait pas respirer, mais l'événement générateur de pression doit encore être identifié.
Cette question doit être traitée avant de déclarer l'évent comme cause.
3. Établir la base documentée de pression et de vide du réservoir
Récupérer les informations réelles de conception du réservoir.
La question pertinente n'est pas de savoir si le réservoir fonctionne normalement près de la pression atmosphérique. Il s'agit de savoir à quelle condition de pression externe ou de vide le réservoir a été conçu pour résister, et si des modifications ou une dégradation ultérieures ont pu modifier l'état tel que construit.
Ne pas déduire cette valeur à partir de :
- du diamètre du réservoir seul ;
- de la pression de service ;
- d'un autre réservoir d'apparence similaire ;
- d'une norme de réservoirs de stockage sans rapport ;
- du réglage de la soupape de vide installée.
4. Identifier la protection censée réagir
Déterminer ce qui était censé limiter le vide :
- un clapet à vide dans un évent P/V ;
- un dispositif de décharge de vide dédié ;
- un dispositif d'appoint ou de balayage au gaz ;
- une autre voie d'évent conçue à cet effet ;
- ou une combinaison de couches de protection.
Sans connaître l'architecture prévue, il est impossible d'établir si le système a réellement fonctionné comme prévu.
5. Tracer le parcours complet d'admission d'air
Suivre le trajet que le gaz de remplacement devait emprunter pour pénétrer dans le réservoir.
Vérifier l'installation réelle, notamment les éléments pertinents :
- la tuyauterie d'évent ;
- les piquages ;
- écrans ;
- arrête-flammes ;
- points d'isolement ;
- couvercles ou protections contre les intempéries ;
- autres accessoires.
Une soupape peut être en état de fonctionner alors que le circuit global reste indisponible ou trop restrictif.
6. Inspecter le dispositif de protection plutôt que de déduire son état
Vérifier sa configuration, son état de réglage et son état physique à partir de la documentation appropriée, de l'inspection et, le cas échéant, des essais.
Ne pas raisonner à rebours à partir du réservoir effondré et considérer le dysfonctionnement de la soupape comme déjà prouvé.
La défaillance du dispositif est une explication possible. Ce n'est pas la seule. Si le dispositif est démonté ou entretenu dans le cadre de l'investigation, conserver les observations et enregistrements pertinents relevés en l'état afin que les activités de maintenance n'effacent pas les preuves nécessaires à l'explication de l'événement.
Le plan actuel des normes de l'API listes RP 575, Inspection Practices for Atmospheric and Low-Pressure Storage Tanks, et RP 576, Inspection des dispositifs de décharge de pression conformément aux documents API en vigueur, avec les addendas récents 2025–2026. Utilisez les éditions exigées par le projet ou la juridiction applicable ; cet article ne prescrit pas d'intervalle d'inspection fixe.
7. Comparer le service réel avec la capacité installée
Une fois le scénario de génération de vide compris, comparez cette demande aux performances documentées de l'ensemble du circuit de protection.
C'est ici que trois valeurs souvent confondues doivent rester distinctes :
- condition d'ouverture du dispositif ;
- débit d'aspiration d'air requis ;
- capacité de débit installée disponible.
Une réponse satisfaisante à l'une ne répond pas automatiquement aux autres. Si l'évent dispose d'une courbe de débit documentée, la comparaison pertinente porte sur le débit disponible avant que le vide admissible du réservoir ne soit dépassé dans les conditions d'installation réelles.
8. Vérifier si les conditions de service ont changé
Un système conçu à l'origine pour un service donné peut devenir inadapté après une modification de :
- le débit de pompe ou de transfert ;
- procédure d'exploitation ;
- méthode de nettoyage ;
- service du réservoir ou fluide stocké ;
- dispositif de gazage ou alimentation en gaz ;
- tuyauterie ;
- accessoires d'évent.
L'étude doit comparer les conditions de service actuelles avec les hypothèses retenues lors de la spécification initiale de la protection. Une modification du régime de procédé peut invalider une base de ventilation autrefois adéquate, même si la soupape elle-même n'a pas changé.
9. Examiner l'état du réservoir comme facteur distinct
La performance de l'évent n'est pas la seule variable.
La corrosion, l'amincissement, une déformation antérieure ou d'autres détériorations structurelles peuvent affecter la résistance au flambage. L'état structurel doit donc être examiné séparément, plutôt que déduit de l'état de la soupape.
10. Traiter comme il convient les décisions structurelles et de redémarrage
Si le réservoir est déjà déformé, ni l'état de l'évent ni le remplacement de la soupape n'établissent que le réservoir reste apte au service.
La capacité structurelle restante, les exigences de réparation et les décisions de remise en service nécessitent une inspection et une évaluation d'ingénierie appropriées dans le cadre applicable d'intégrité des réservoirs.
Un article technique peut aider à organiser l'investigation. Il ne peut pas certifier à distance l'intégrité d'un réservoir endommagé.
Que faut-il vérifier avant de modifier ou de spécifier une protection contre le vide ?
Une soupape de sûreté pour vide de remplacement ne doit pas être choisie simplement parce qu'elle présente la même taille de raccordement que l'ancienne.
Avant de spécifier une nouvelle protection, il faut d'abord définir :
- le réservoir ;
- le régime générateur de vide ;
- la limite de pression admissible ;
- le circuit d'écoulement installé complet.
Ce n'est qu'à cette condition que le choix du dispositif devient pertinent.
Informations que le propriétaire du réservoir ou l'ingénieur doit établir
Un dossier d'ingénierie utile comprend les informations pertinentes pour le service réel, telles que :
- type de réservoir, construction et service ;
- pression de calcul et vide de calcul documentés ou base de pression externe admissible ;
- liquide stocké et comportement des vapeurs associées ;
- pression de service normale ;
- débit maximal crédible de soutirage ou de transfert de liquide, y compris les cas simultanés le cas échéant ;
- cas de refroidissement ou de condensation, le cas échéant ;
- toute source de vide imposée de l'extérieur ;
- dispositif de gazage ou d'appoint de gaz et capacité d'alimentation disponible ;
- protection existante contre la pression et le vide et informations documentées sur ses consignes et sa capacité ;
- tuyauteries installées, arrête-flammes, crépines et autres accessoires pertinents ;
- norme de projet applicable, juridiction et édition requise.
Chaque réservoir n'a pas besoin de tous les scénarios. L'objectif est de définir les cas crédibles pour cette installation, puis de déterminer lequel régit le besoin d'admission d'air.
L'examen du système de protection doit ensuite vérifier
L'étude technique ou l'examen du fournisseur peut évaluer :
- l'adéquation de l'architecture de protection proposée au service défini ;
- la coordination entre la condition d'ouverture du dispositif et le vide admissible de la capacité ;
- les performances de débit documentées par rapport au débit d'aspiration d'air requis ;
- l'impact des restrictions et accessoires installés ;
- la compatibilité des matériaux et du procédé le cas échéant ;
- l'interaction entre le gazage et les couches de protection indépendantes ;
- si l'admission d'air atmosphérique est acceptable pour le procédé ;
- les documents d'inspection, d'essai et de projet requis.
Exemple d'erreur d'approvisionnement — sélection par taille de bride : Un évent de remplacement est commandé avec le même raccordement de tubulure que l'unité retirée, mais la base de tarage d'origine, le débit d'aspiration d'air réel et la perte de charge des accessoires installés ne sont pas vérifiés. Le nouveau dispositif peut s'adapter physiquement et rester une protection inadaptée. Une demande de prix défendable commence donc par le vide de conception de la capacité, le scénario d'aspiration d'air déterminant et le débit requis — et non par la taille du raccordement.
Traiter les normes comme des cadres d'ingénierie, et non comme de simples étiquettes
Le plan actuel des normes de l'API listes API Standard 2000, Venting Atmospheric and Low-Pressure Storage Tanks, 8e édition. ISO 28300:2008 reste l'édition ISO en vigueur publiée, tandis qu'ISO indique qu'une deuxième édition est en cours d'élaboration. Ces références traitent de la ventilation des réservoirs, mais le projet doit encore confirmer le domaine d'application, l'édition et la base contractuelle ou réglementaire applicables.
L'ISO 28300:2008 est rédigée pour les réservoirs de stockage de pétrole et de produits pétroliers et précise que son application à d'autres liquides exige une analyse et un jugement d'ingénierie solides. Elle exclut également les réservoirs à toit flottant externe. Ce domaine d'application est important : citer le nom de la norme ne revient pas à prouver que chaque réservoir de stockage, quel que soit son service, entre dans son champ d'application.
Les exigences réglementaires américaines dépendent également de la juridiction. l'OSHA 29 CFR 1910.106 exige une ventilation normale adéquate pour les réservoirs de stockage de liquides inflammables concernés, afin que le remplissage, la vidange et les variations de température atmosphérique ne créent pas de pression ou de vide préjudiciables. La référence API Standard 2000 qu'elle intègre correspond à l'édition de 1968 ; elle ne doit donc pas être présentée comme si l'OSHA incorporait automatiquement l'édition actuelle de l'API.
La même rigueur s'applique lorsqu'une ancienne fiche technique ou spécification d'installation cite une norme obsolète : établir la base réelle du projet avant de transformer une référence historique en allégation de conformité actuelle.
Pour l'architecture plus large de protection contre la pression, le vide et les situations d'urgence autour des réservoirs, voir les ventilation et protection des réservoirs de stockage page d'application.
Définir le service avant de spécifier la soupape
La demande de prix la plus utile n'est pas simplement : “ Veuillez chiffrer une soupape de vide pour cette dimension de bride. ”
Elle commence par suffisamment d'informations pour répondre aux questions suivantes :
Quel vide faut-il maîtriser, quel débit d'entrée est requis, au-dessus de quelle limite le réservoir doit-il rester, et quelles restrictions existent entre la source de gaz et le réservoir ?
La taille de raccordement, la pression nominale ou une photographie de l'ancien évent ne permettent pas de répondre à ces questions. Un fournisseur ne peut vérifier la capacité, le réglage et la construction que par rapport au service réellement défini par l'exploitant ou l'ingénieur.
Une fois le service et les limites du système connus, un dispositif de remplacement ou une stratégie de protection révisée peut être évalué par rapport au réservoir réel plutôt que par rapport à des hypothèses.
Questions fréquentes sur l'effondrement sous vide des réservoirs de stockage
Qu'est-ce qui provoque l'effondrement d'un réservoir de stockage sous vide ?
Un réservoir peut se déformer lorsque la pression interne chute sous la pression externe suffisamment pour que le différentiel de pression résultant dépasse la capacité réelle du réservoir à résister à la pression externe. La chute de pression peut être provoquée par le pompage, le refroidissement, la condensation ou une source de vide appliquée, tandis qu'une aspiration d'air insuffisante ou indisponible permet au différentiel de s'accentuer.
Un réservoir de stockage peut-il s'effondrer même si une soupape de sûreté pour vide est installée ?
Oui. La présence d'un dispositif ne prouve pas que la protection est adéquate. La condition d'ouverture, le débit d'aspiration d'air requis, la perte de charge du trajet installé, la disponibilité du trajet d'écoulement et l'état réel du dispositif doivent tous être compatibles avec le vide admissible du réservoir et les cas de service crédibles.
Un évent obstrué suffit-il à expliquer une implosion de réservoir ?
Pas à lui seul. Un évent obstrué peut empêcher l'égalisation de pression, mais l'investigation doit encore identifier ce qui faisait chuter la pression — tel qu'un soutirage de liquide, un refroidissement, une condensation ou une source de vide active. L'événement de demande et le trajet de respiration défaillant sont deux parties distinctes de la chaîne de défaillance.
Le matelas d'azote remplace-t-il une soupape de sûreté pour vide ?
Pas automatiquement. Le matelas d'azote peut fournir du gaz d'appoint et contrôler la pression du réservoir, mais sa capacité et sa disponibilité doivent être démontrées pour le service assigné. De nombreuses configurations de protection de réservoir utilisent le matelas d'azote conjointement avec une soupape de sûreté et de décharge plutôt que de les traiter comme des fonctions interchangeables.
Pourquoi la capacité d'évent est-elle plus importante que le simple respect de la taille du raccordement existant ?
La taille de raccordement ne décrit qu'une interface physique. La protection dépend du débit de gaz que le trajet installé complet peut évacuer avant que le vide admissible du réservoir ne soit dépassé. Un remplacement de même taille peut donc être insuffisant si le service du procédé, le réglage, la courbe de débit ou la perte de charge du système diffèrent de la base d'origine.
Que faut-il vérifier avant de remettre en service un réservoir déformé ?
Un évent de remplacement seul ne démontre pas l'aptitude au service. L'événement doit être investigué, la base de conception et l'état structurel du réservoir doivent être examinés, et une inspection ainsi qu'une évaluation technique appropriées doivent déterminer les exigences de réparation et de remise en service selon le cadre applicable d'intégrité des réservoirs.