Découvrez comment la température du fluide caloporteur, la pression, les conditions de vapeur, le retour de condensats et la circulation influencent les soupapes de sûreté à enveloppe chauffante et les décisions de demande de devis.

Ingénierie des soupapes de sûreté à enveloppe chauffante
Les conditions du fluide caloporteur d'une soupape de sûreté à enveloppe chauffante doivent être spécifiées séparément des conditions de procédé. Une soupape de sûreté à enveloppe chauffante n'est pas thermiquement efficace du seul fait de la présence d'une enveloppe. Le fluide caloporteur doit fournir suffisamment de chaleur utile pour maintenir le fluide de procédé dans l'état requis, tandis que l'enveloppe, les composants de la soupape et le fluide de procédé restent dans leurs limites vérifiées. Pour une enveloppe chauffée à la vapeur, cela signifie prendre en compte l'état réel de la vapeur au niveau de l'enveloppe ainsi que la condensation et l'évacuation des condensats. Pour un fluide caloporteur liquide en circulation, la température, la circulation et les propriétés du fluide font partie du bilan thermique.
La première erreur de spécification à éviter est de traiter trois grandeurs différentes comme si elles étaient identiques : température du fluide de procédé, température du fluide caloporteur et température de décharge. Elles relèvent de questions d'ingénierie différentes. L'enveloppe constitue un circuit d'utilité thermique distinct. Elle contribue à contrôler l'état thermique du fluide de procédé autour du corps de soupape et du passage d'écoulement ; elle ne détermine pas la pression de tarage de la soupape de sûreté, le débit de décharge requis ni la capacité certifiée.
Conditions du fluide caloporteur pour soupapes de sûreté à enveloppe chauffante
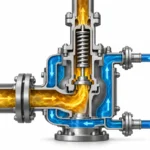
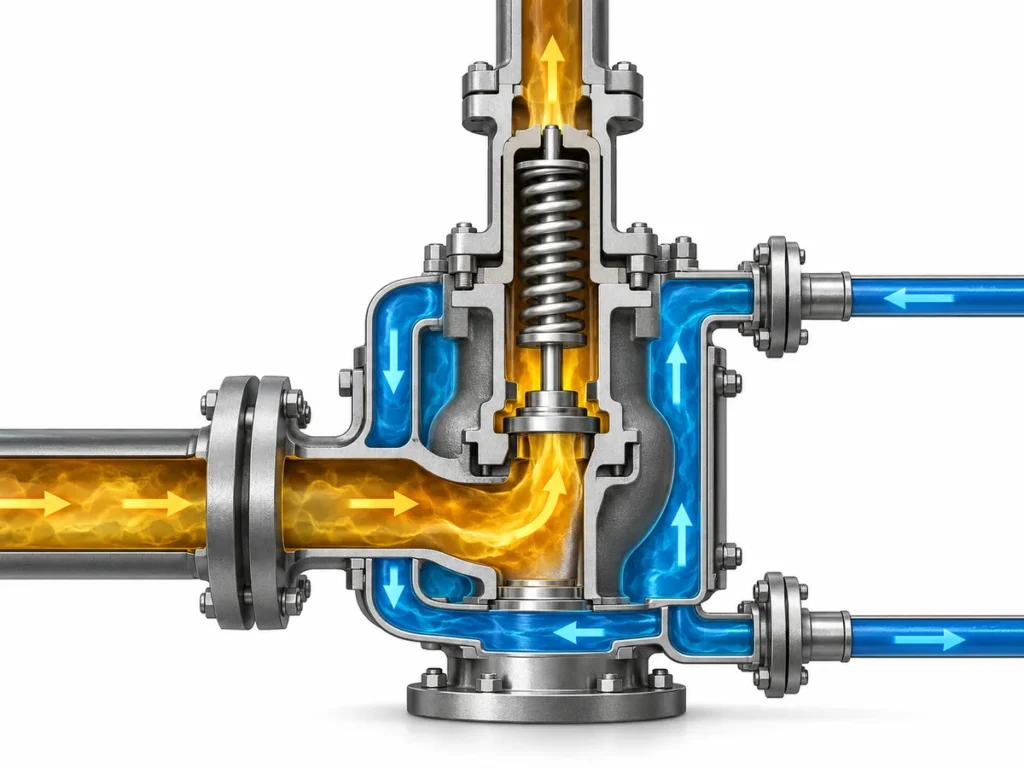
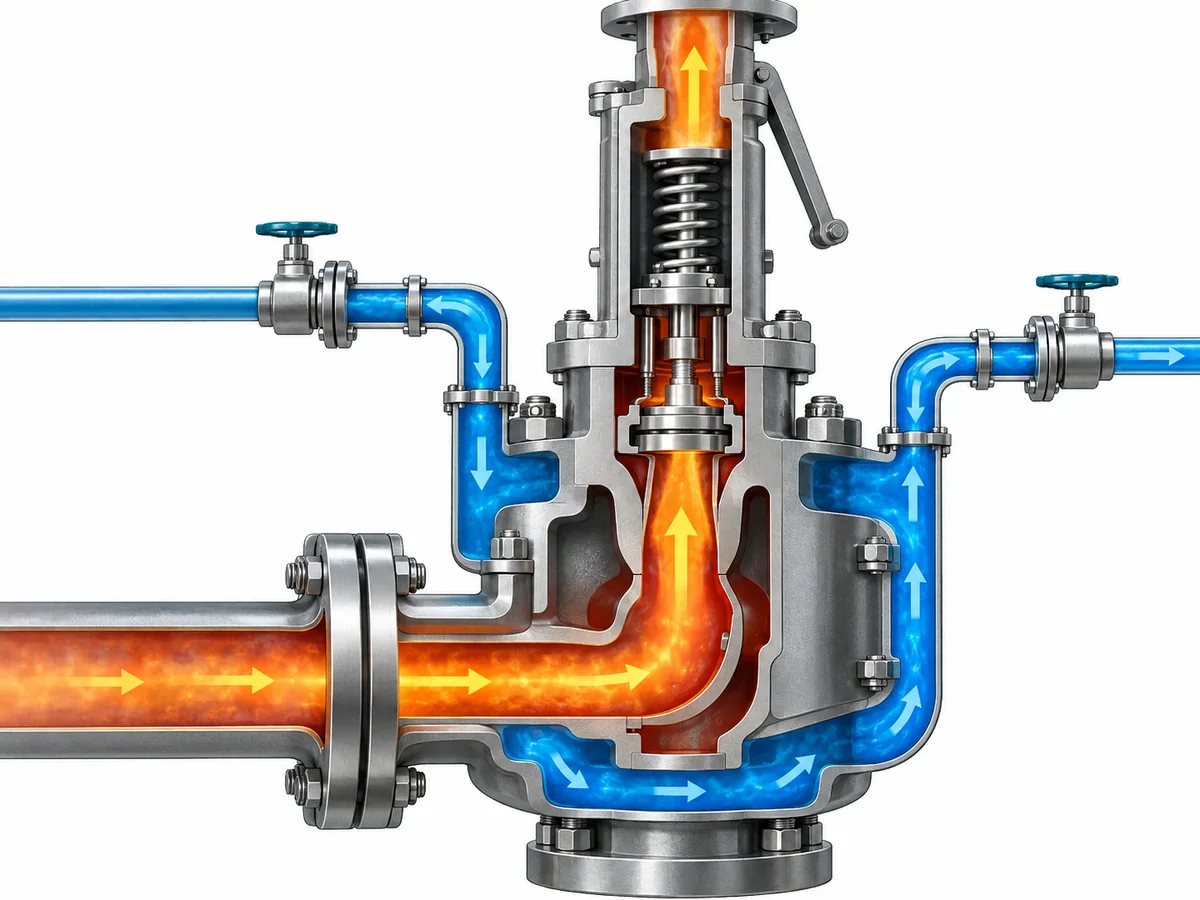
A soupape de sûreté à enveloppe chauffante comporte deux fonctions qui doivent être spécifiées séparément. Le côté procédé achemine le fluide protégé à travers la soupape de sûreté. Le côté enveloppe achemine le fluide caloporteur autour d'une zone du corps de soupape nécessitant un conditionnement thermique.
Cette distinction est importante car chaque côté présente des données d'entrée d'ingénierie différentes. Du côté procédé, les ingénieurs s'intéressent au fluide protégé, aux températures de service et de décharge, à la pression de tarage, au débit de décharge requis, à la contre-pression, aux matériaux et au scénario de décharge déterminant. Du côté enveloppe, les questions portent sur le fluide caloporteur, ses conditions d'alimentation, son retour ou son drainage, la régularité de sa circulation et la capacité de l'enveloppe et de l'ensemble de soupape à supporter ces conditions.
Le catalogue produit ZBNJ actuel de ZOBAI illustre directement cette séparation. La série ZBNJ est présentée avec une enveloppe ou un intercalaire de corps autour de la soupape et des raccords séparés pour la circulation de vapeur ; le catalogue identifie également une configuration optionnelle à double rinçage vapeur. Ces caractéristiques constituent les preuves actuelles de la famille de produits pour une enveloppe chauffée à la vapeur, mais elles n'établissent pas une pression ou une température d'enveloppe universelle pour chaque configuration ZBNJ.
C'est pourquoi la spécification du fluide caloporteur ne doit pas être copiée à partir du tableau des températures côté procédé ou des pressions de tarage de la soupape. Une limite de température d'entrée de procédé, une température d'utilité d'enveloppe et une température de décharge sont des grandeurs différentes ayant des significations d'ingénierie différentes.
Définir l'objectif thermique avant de choisir le fluide caloporteur
Le point de départ correct n'est pas : “ Quelle pression de vapeur dois-je utiliser ? ” mais : “ Quel état le fluide de procédé doit-il maintenir au niveau de la soupape ? ”
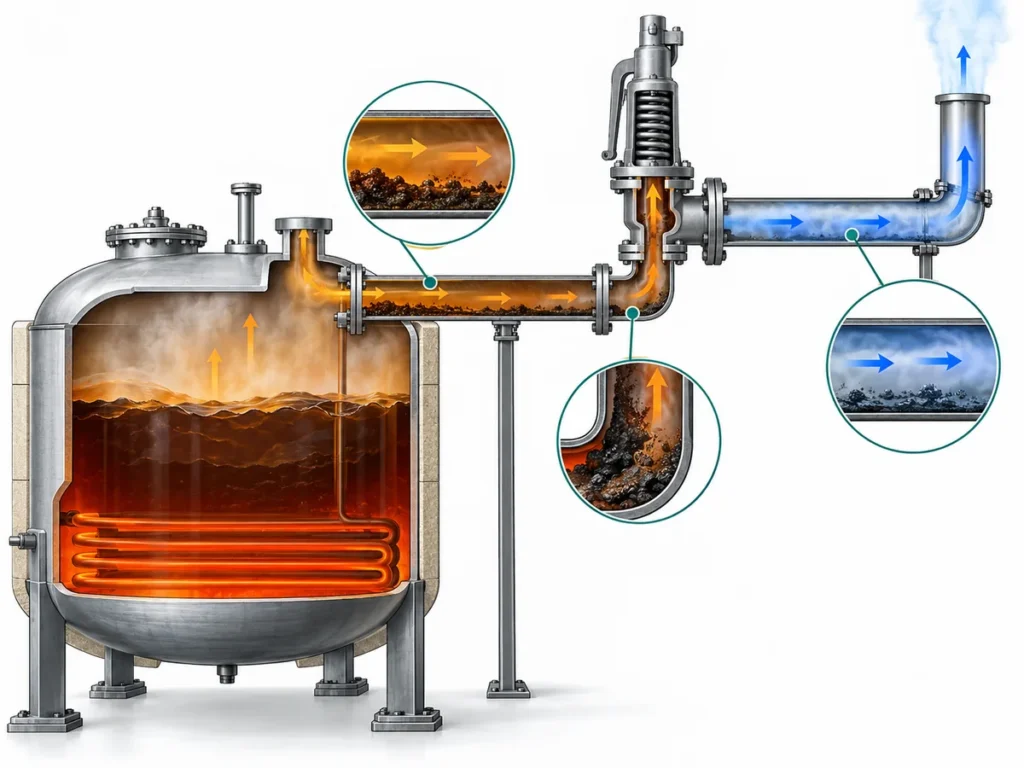
Le chauffage par enveloppe est surtout pertinent lorsque le refroidissement modifie sensiblement le comportement du fluide de procédé. Selon le service, le problème peut être une viscosité croissante, une cristallisation, une formation de cire, une solidification ou une autre modification dépendant de la température qui rend le fluide plus difficile à déplacer dans le circuit de décharge.
La condition thermique requise découle donc du fluide de procédé et du scénario d'exploitation. L'ingénieur doit connaître, selon le cas, la température normale du procédé, la température en dessous de laquelle le fluide devient difficile à traiter, son évolution de viscosité, son comportement de solidification ou de cristallisation, son exposition ambiante et l'effet de l'isolation.
La condition déterminante peut également différer entre le fonctionnement normal et d'autres états. Un corps de soupape qui reste chaud en fonctionnement continu peut refroidir pendant une longue période d'arrêt, au démarrage, à l'arrêt ou en cas de perte temporaire de l'utilité de chauffage. L'importance de ces états dépend du procédé réel. Ils ne doivent pas être transformés en une règle universelle de dimensionnement d'enveloppe.
Un exemple représentatif illustre ce point. Considérons un fluide de procédé qui reste mobile à sa température normale de service mais devient progressivement plus visqueux en refroidissant. Tant que le fluide chaud atteint en continu le raccordement de la soupape, peu d'apport thermique auxiliaire peut sembler nécessaire. Cependant, pendant une période d'arrêt prolongée, le fluide piégé ou à faible débit autour de la soupape peut se refroidir vers les conditions ambiantes. Le besoin de chauffage est donc défini par l'état du fluide de procédé à préserver, et non par une préférence arbitraire pour une enveloppe plus chaude.
Définir d'abord l'exigence thermique côté procédé. Déterminer ensuite la condition de l'utilité de l'enveloppe nécessaire pour y répondre.
La température et la pression du fluide caloporteur déterminent la condition de chauffage disponible
Une fois l'objectif thermique compris, le fluide caloporteur peut être évalué. Sa nature importe car différents utilités transfèrent la chaleur de manières différentes.
Conditions de vapeur
Pour la vapeur saturée, la pression et la température de saturation sont liées. La vapeur entrant dans une enveloppe de chauffage plus froide peut se condenser et libérer sa chaleur latente vers la paroi de l'enveloppe. La condition de vapeur réellement établie dans l'enveloppe importe donc pour la température de chauffage disponible et le transfert thermique.
C'est pourquoi spécifier uniquement une pression de collecteur de vapeur en amont peut être incomplet. Les dispositifs de régulation, les pertes de charge, les conditions de retour et l'état de fonctionnement de l'enveloppe peuvent rendre la condition réelle au niveau de la soupape différente de la condition nominale du collecteur.
L'état de la vapeur importe également. La vapeur surchauffée ne doit pas être automatiquement considérée comme thermiquement équivalente à la vapeur saturée en condensation pour une même désignation nominale. Une enveloppe chauffée à la vapeur doit donc être spécifiée en des termes permettant de comprendre la condition réelle de l'utilité au niveau de l'enveloppe, plutôt que de la réduire à une seule valeur de pression.
Il n'existe pas de pression de vapeur universelle défendable pour toutes les soupapes de sûreté à enveloppe chauffante. La condition appropriée dépend de la température de procédé requise, du chemin de transfert thermique, des pertes ambiantes, de la construction de l'enveloppe et des limites admissibles de la soupape sélectionnée.
Hot water or heat-transfer-fluid conditions
A circulating liquid heating system follows a different mechanism. There is no steam-condensation cycle supplying latent heat in the jacket. The available bulk temperature of the heating fluid, its circulation, its physical properties, and the temperature drop through the circuit all influence heat delivery.
This makes circulation a first-order design input. A heating-fluid supply temperature can look adequate on a datasheet while the actual jacket underperforms because circulation is insufficient or the return condition is not what the design assumed.
Some jacketed safety-valve designs from other manufacturers permit heat-transfer oil or other heating liquids. That general engineering fact should not be converted into a ZOBAI product claim. Current ZOBAI ZBNJ evidence confirms circulated steam; the use of thermal oil, hot water, or another heating medium for a particular ZBNJ valve remains subject to product confirmation.
What thermal condition does this utility establish in the jacket under the actual operating and return conditions?
Supply, Return, Drainage, and Control Decide Whether Heat Is Actually Delivered
Heating-medium supply data describe only one end of the system. Actual heat transfer depends on whether the utility can move through the jacket and leave it in the intended condition.
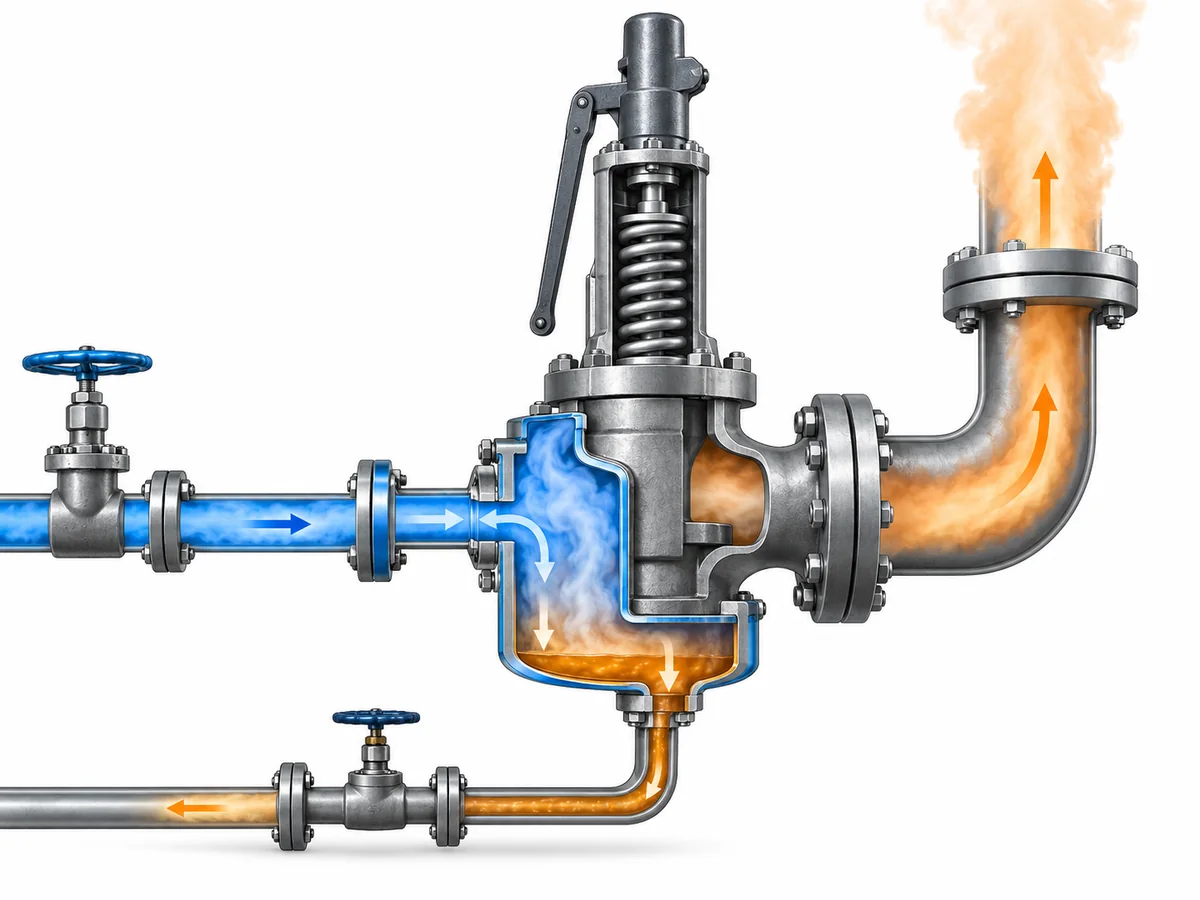
For a steam-heated jacket, steam must reach the heat-transfer surface and the resulting condensate must be removed appropriately. If condensate accumulates, the effective steam-side heat-transfer condition can deteriorate. A steam jacket can therefore have an apparently adequate supply condition while still heating poorly because the condensate side of the circuit is not functioning as intended.
This is one reason jacket specifications should distinguish the steam supply from the return or drainage condition. The relevant engineering questions include:
- What steam condition reaches the jacket?
- Can condensate leave the jacket as intended?
- Is the return pressure compatible with effective drainage?
- How is the heating condition controlled?
- What happens during startup, shutdown, or loss of the steam supply?
These questions do not imply a universal steam-trap arrangement or a fixed condensate-back-pressure limit. Those decisions belong to the actual utility-system design and the selected valve’s installation requirements.
The equivalent issue for a liquid heating medium is circulation. The engineer needs to know whether sufficient heating fluid passes through the jacket to maintain the intended thermal condition. Supply temperature without circulation information is not a complete description of the heating duty.
Control philosophy also matters. A jacket that receives uncontrolled maximum-temperature utility whenever the plant header is available may not provide the same process result as a jacket whose heating condition is regulated around a defined thermal objective.
The broader lesson is straightforward: nominal supply temperature is not the same as demonstrated jacket performance.
Too Little Heat and Unsuitable Heating Create Different Failure Boundaries
A useful jacket specification has to consider both sides of the thermal boundary.
When a process medium becomes more viscous, crystallizes, or solidifies as it cools, inadequate jacket heating can allow material in the valve passage or nozzle region to move toward that unfavorable condition. The practical consequence can range from increased resistance or deposits to restriction of the relief path or impaired valve movement, depending on the medium, geometry, degree of cooling, and valve condition.
The evidence supports this directional relationship, but not a universal numerical penalty. It would be inappropriate to state that a given reduction in jacket temperature produces a fixed loss of relieving capacity, or that insufficient heating will always cause the valve to fail to open. Those outcomes require service-specific evidence.
The opposite assumption is also unsafe: more heat is not automatically better.
Once the process medium has been kept within its required thermal condition, additional heating may offer no useful benefit. The heating condition still has to remain compatible with:
- the process medium;
- the jacket pressure and temperature boundary;
- the heating fluid itself;
- matériaux du corps et de la garniture ;
- gaskets, seals, or soft-seat materials where present;
- other temperature-sensitive valve components in the selected configuration.
The article should not turn those possibilities into generic failure predictions. For example, polymerization, coking, seal degradation, spring effects, or corrosion can be real engineering concerns in particular services, but they cannot be assumed for every jacketed valve merely because the heating temperature is high.
Use enough controlled heat to maintain the required process condition, but keep the utility within every verified process, jacket, material, and valve-component limit.
Match Jacket Conditions to the Valve Construction and Verified Limits
The process thermal requirement and the product operating envelope have to be satisfied at the same time.
A jacket may need to withstand heating-medium pressure, temperature, cycling, and the applicable connection loads. The valve itself may also contain components whose permissible temperature depends on material or configuration. These boundaries are product-specific.
This is particularly important when reading a safety-valve catalog. A table that gives permissible valve inlet temperature, set-pressure range, body material, or spring selection does not automatically define the permissible condition inside a heating jacket.
The current ZOBAI ZBNJ catalog provides useful product identity: it confirms the jacketed series, shows the body interlayer, identifies circulated steam connections, and provides model/material information. It does pas, in the currently reviewed pages, provide a separately confirmed universal ZBNJ jacket maximum steam pressure or jacket maximum temperature. Those utility limits therefore remain selected-model confirmation items.
A jacketed valve is not automatically a high-temperature valve
This distinction prevents another common specification error.
A jacketed valve addresses a process-side thermal-conditioning problem. A high-temperature safety-valve selection addresses the ability of the valve assembly and its materials/components to operate at the relevant process and relieving temperatures.
Those requirements can overlap, but neither proves the other.
A valve can need a heating jacket because its process medium solidifies at a comparatively moderate temperature. Conversely, a high-temperature relief application may require specialized materials or component arrangements even when no jacket is needed.
For the selected valve, engineers should therefore verify the jacket utility limits and the process-side temperature limits separately.
What to Specify Before Selecting or Quoting a Jacketed Safety Valve
A technically useful inquiry should contain two groups of data: the relief-service information that defines the safety-valve duty and the thermal-utility information that defines the jacket duty.
The following checklist is intentionally separated so that heating conditions are not mistaken for pressure-relief sizing inputs.
| Informations à fournir | Pourquoi c'est important |
|---|---|
| Process medium and relevant composition | Establishes fluid behavior, material compatibility, and whether cooling can create viscosity, crystallization, or solidification concerns |
| Normal operating temperature | Defines the usual process thermal condition |
| Température de décharge | Belongs to the pressure-relief case and may differ from the jacket utility temperature |
| Minimum acceptable process-fluid condition, where known | Defines the actual purpose of heating rather than an arbitrary jacket setpoint |
| Pression de tarage | Required for safety-valve selection; it is not a heating-medium pressure |
| Required relieving capacity or calculation basis | Establishes the relief duty independently of the jacket |
| Back pressure and discharge conditions where relevant | May affect valve configuration and performance |
| Heating-medium identity | Distinguishes steam from circulating liquid or another approved utility |
| Heating-medium supply temperature | Defines one part of the available heating condition |
| Heating-medium supply pressure | Essential for steam-state definition and for checking jacket utility limits |
| Steam condition, if steam is used | Distinguishes the actual thermal state rather than relying on nominal header data |
| Condensate return/drainage condition | Helps determine whether a steam jacket can maintain effective heat transfer |
| Circulation/return data for a liquid heating medium | Helps establish whether heat can actually be delivered through the jacket |
| Normal and maximum utility conditions | Allows the jacket and valve limits to be checked |
| Startup, standby, or loss-of-heating requirement where relevant | Identifies thermal states that may not be represented by normal operation |
| Ambient and insulation conditions where relevant | Affect heat loss and required duty |
| Required jacket connection arrangement | Must match the selected product and utility system |
| Project code, material, and documentation requirements | Establish project-specific acceptance boundaries |
The checklist is not a substitute for a relief calculation. Even when the heating circuit is fully defined, the safety valve must still be selected against the actual protected equipment, governing relief scenario, set pressure, required relieving capacity, relieving conditions, back pressure, applicable code or standard, and manufacturer data.
Limites d'ingénierie
Heating-medium selection is a service-condition decision, not a stand-alone proof that the pressure-relief system is adequate. Jacket heating does not establish the governing relief scenario, required relieving rate, required flow area, certified or documented capacity, or final project acceptance. Those must be verified through the applicable pressure-relief design process and the selected valve’s current manufacturer data.
Likewise, exact jacket utility limits should be taken from the selected product documentation rather than inferred from a general valve temperature or pressure table.
If you are preparing a jacketed safety-valve inquiry, provide the process-side relief conditions and the jacket-side utility conditions as separate data sets. That gives the engineer enough information to evaluate whether the heating concept, valve configuration, materials, pressure-relief capacity, and selected product limits are mutually compatible.