Partagez votre fluide, pression de tarage, température, taille, norme ou fiche technique, et notre équipe examinera vos besoins et vous répondra avec les prochaines étapes appropriées.
Comment fonctionne une soupape de sûreté pilotée ?
Une soupape de sûreté pilotée fonctionne en utilisant une petite soupape pilote pour contrôler la pression au-dessus d'un piston de soupape principal plus grand. En fonctionnement normal, la pression du système est dirigée vers le pilote et vers la chambre de dôme au-dessus de la soupape principale. Comme la surface effective du dôme est plus grande que la surface du siège exposée à la pression d'admission...
A soupape de sûreté pilotée fonctionne en utilisant une petite soupape pilote pour contrôler la pression au-dessus d'un piston de soupape principale plus grand. En fonctionnement normal, la pression du système est dirigée vers le pilote et vers la chambre de dôme au-dessus de la soupape principale. Comme la surface effective du dôme est plus grande que la surface du siège exposée à la pression d'admission, la soupape principale reste fermée et peut rester étanche même lorsque la pression de fonctionnement est proche de la pression de tarage. Lorsque la pression d'admission atteint la pression de tarage, le pilote s'ouvre ou module et libère la pression du dôme. La perte de pression du dôme supprime la force de fermeture principale, permettant à la pression d'admission de soulever la soupape principale et de décharger le débit de décharge requis. Lorsque la pression du système tombe dans la plage de refermeture, le pilote se ferme, la pression du dôme est rétablie et la soupape principale se referme.
Résumé technique : le pilote ne fournit normalement pas la capacité de décharge principale. Il contrôle la pression du dôme. La soupape principale fournit la surface de décharge. Pour un projet réel, la soupape doit toujours être vérifiée pour la capacité de décharge requise, la pression de tarage, la surpression admissible, contre-pression, la perte de pression d'admission, la compatibilité des matériaux, l'étanchéité du siège et les conditions d'installation.
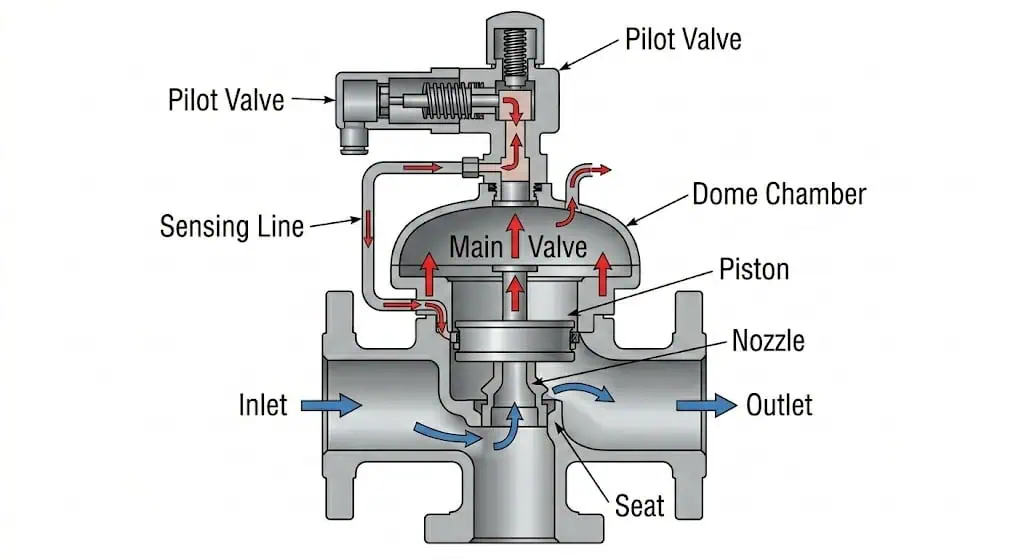
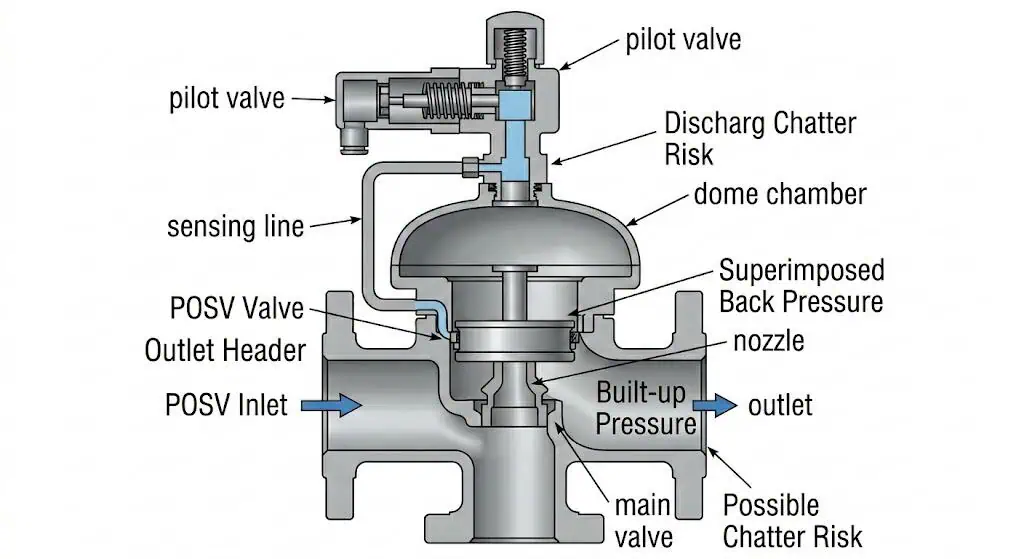
Structure en coupe d'une soupape de sûreté pilotée montrant la soupape pilote, la chambre de dôme, le piston de la soupape principale, le siège, la conduite de détection, le trajet d'écoulement d'admission et de sortie.
Qu'est-ce qu'une soupape de sûreté pilotée ?
Une définition simple pour les systèmes de protection contre la surpression
Une soupape de sûreté pilotée, souvent appelée soupape POSV ou POSRV, est un dispositif automatique de décharge de pression utilisé pour protéger les récipients sous pression, les pipelines, les réservoirs, les séparateurs et les systèmes de procédé contre les pressions excessives. Contrairement à une soupape de sûreté à ressort à action directe, la soupape principale d'une conception pilotée est contrôlée par une soupape pilote séparée. Le pilote détecte la pression d'admission et gère la pression dans la chambre de dôme au-dessus du piston de la soupape principale.
Cette conception permet à la soupape principale de rester fermée pendant le fonctionnement normal et de s'ouvrir lorsque le système protégé atteint la pression de tarage spécifiée. Pour les ingénieurs, le point clé n'est pas simplement que la soupape “s'ouvre automatiquement”. Le point important est la manière dont le pilote, la chambre de dôme, la surface du piston, la pression d'admission, la contre-pression et le système de décharge interagissent pour créer une séquence d'ouverture et de refermeture fiable.
Lors de l'examen des achats, une POSV ne doit pas être sélectionnée uniquement parce qu'elle semble compacte ou parce que les raccords d'admission et de sortie correspondent à la tuyauterie. La soupape doit être vérifiée par rapport au scénario de surpression crédible et à la base de capacité de décharge certifiée. Une soupape avec la bonne taille de bride mais une surface d'orifice insuffisante peut toujours ne pas protéger l'équipement.
Soupape principale et soupape pilote : la structure de contrôle en deux parties
Une soupape de sûreté pilotée typique contient deux ensembles fonctionnels. La soupape pilote agit comme l'élément de détection et de contrôle de la pression. La soupape principale agit comme l'élément de décharge à haute capacité. Le pilote reçoit la pression du système via un passage de détection ou une ligne de prise de pression. Il dirige ensuite la pression vers la chambre du dôme au-dessus du piston de la soupape principale, ou évacue la pression de celle-ci.
Lorsque le dôme est pressurisé, la soupape principale est maintenue fermée. Lorsque le dôme est purgé, la soupape principale peut se soulever. Cette structure en deux parties explique pourquoi les soupapes pilotées sont souvent envisagées pour les applications haute pression, grande capacité ou à étanchéité stricte. Cependant, la même structure les rend également plus sensibles à la contamination, aux détails d'installation, à l'état de la ligne de détection, à l'agencement des tuyauteries, au matériau du joint et à la qualité de la maintenance.
Cas d'ingénierie illustratif — circuit pilote contaminé : La soupape a réussi son test initial sur banc, mais s'est ensuite ouverte lentement et s'est refermée de manière imprévisible dans un flux de polymérisation. La cause était la formation de dépôts dans les passages du pilote et le trajet de détection, et non une pression de tarage incorrecte sur la plaque signalétique. L'examen correctif a inclus le nettoyage du circuit pilote, l'examen des trajets de détection et d'échappement, la vérification de la filtration et des intervalles de maintenance, et la réévaluation de la robustesse d'une conception à ressort direct ou équilibrée pour le fluide réel.
Soupape de sûreté pilotée (POSV), Soupape de sûreté-décharge pilotée (POSRV) et Soupape de décharge pilotée : Sont-elles identiques ?
Dans les documents industriels, les termes peuvent varier en fonction de l'application, du fabricant et des pratiques locales. POSV signifie généralement soupape de sûreté pilotée. POSRV signifie généralement soupape de sûreté-décharge pilotée. Le terme soupape de décharge pilotée peut être utilisé plus largement pour les applications de décharge de pression. La terminologie finale doit correspondre au code applicable, aux spécifications du projet, au service du fluide, aux exigences de la plaque signalétique et à la documentation d'achat.
Pourquoi cela est important : une terminologie incorrecte peut créer des problèmes d'approvisionnement et de conformité. Une soupape achetée comme soupape de décharge générale peut ne pas satisfaire les mêmes attentes de projet qu'une soupape de sûreté ou une soupape de sûreté-décharge dans une application de récipient sous pression. Avant l'achat, confirmez le type de soupape requis, la base normative, la capacité certifiée requise, les données de la plaque signalétique, la pression de tarage, le fluide de service et la documentation de test.
L'abréviation ne remplace pas la description approuvée de la soupape. La fiche technique doit identifier si le dispositif est une soupape de sûreté pilotée, une soupape de décharge de sûreté pilotée, ou un autre dispositif de décharge de pression, et doit indiquer le fluide, le type de pilote, la méthode de détection, la construction de la soupape principale, la pression de tarage, la capacité requise et la base de certification. Pour la limite de dénomination plus large, voir Soupape de décharge vs soupape de sûreté vs soupape de sécurité vs soupape de décharge.
Fonctionnement pas à pas d'une soupape de sûreté pilotée
Étape 1 : La pression du système est acheminée vers le pilote et la chambre du dôme
En fonctionnement normal, la pression du système protégé est acheminée vers la soupape pilote via une ligne de détection, une prise de pression ou un passage interne. Cette pression est également utilisée pour pressuriser la chambre du dôme au-dessus du piston de la soupape principale. Dans de nombreuses conceptions, le fluide de procédé lui-même fournit l'énergie de contrôle. Aucune alimentation externe n'est requise pour la fonction de décharge de pression de base.
La conception doit garantir que le pilote reçoit une pression d'admission représentative. Si la ligne de détection est bloquée, mal positionnée, isolée, gelée, remplie de condensat ou contaminée par des débris de procédé, le pilote peut ne pas répondre correctement à la pression réelle du système. C'est pourquoi l'examen de l'installation n'est pas un problème secondaire pour le service des soupapes de sûreté pilotées (POSV) ; il fait partie intégrante de la fonction de sécurité.
Cas d'ingénierie illustratif — trajet de détection isolé : Une soupape de sûreté pilotée (POSV) est restée fermée alors que la pression de l'équipement augmentait car une vanne d'isolement de la ligne de détection était restée fermée après la maintenance. Le pilote n'a reçu aucune pression d'entrée représentative, même si la soupape principale était mécaniquement intacte. L'action corrective a consisté à rétablir le trajet de détection et à tester fonctionnellement l'ensemble complet ; la prévention a nécessité une philosophie d'isolement approuvée, un verrouillage en position ouverte ou un scellage si applicable, un étiquetage clair et une liste de contrôle de mise en service.
Étape 2 : La pression du dôme maintient la soupape principale fermée
La soupape principale reste fermée car la pression dans le dôme agit sur une surface effective plus grande que la pression d'admission agissant vers le haut contre la surface du siège. Même si la pression est similaire des deux côtés, la plus grande surface du dôme produit une force de fermeture plus importante. Lorsque la pression du système augmente en dessous de la pression de tarage, cette force de fermeture peut rester forte, ce qui contribue à réduire les fuites près de la pression de tarage.
Pourquoi c'est important : C'est l'une des principales raisons pour lesquelles les ingénieurs considèrent les soupapes de sûreté pilotées pour les systèmes qui fonctionnent près de la pression de tarage requise. Une soupape de sûreté conventionnelle à ressort peut être plus susceptible de siffler ou de fuir si la pression de fonctionnement est trop proche de la pression de tarage. Une POSV peut offrir une étanchéité plus serrée dans le bon service, mais seulement si le fluide, les joints, les passages pilotes, la plage de température et l'installation sont appropriés.
Ce qui peut mal tourner : Si le dôme ne peut pas maintenir la pression en raison de joints endommagés, d'élastomères inadaptés, de surfaces d'étanchéité contaminées ou de fuites à travers les internes du pilote, la soupape principale peut ne pas rester stable en position fermée. Le résultat peut être une perte de produit, des émissions environnementales, une maintenance gênante ou une usure prématurée du siège.
Relation simplifiée
Signification technique
Frontière
Force de fermeture ≈ pression du dôme × surface effective du dôme
La pression du dôme agit sur la surface de contrôle plus grande et maintient normalement la soupape principale fermée.
Le frottement du joint, la fuite du pilote, la géométrie du piston et la contre-pression influencent également le bilan de force réel.
Force d'ouverture ≈ pression d'admission × surface effective d'admission
Lorsque la pression du dôme est suffisamment réduite, la pression d'admission peut soulever l'ensemble piston ou disque.
Il s'agit d'une relation de principe de fonctionnement, et non d'une équation de dimensionnement de soupape.
Marge de fermeture nette
La différence entre les forces de fermeture et d'ouverture affecte l'étanchéité sous la pression de tarage.
Les données du fabricant sont requises pour le rapport de pression de service réel et les limites d'étanchéité du siège.
Limite d'ingénierie : Une soupape de sûreté pilotée (POSV) ne reste pas fermée simplement parce que la surface du dôme est plus grande. Le circuit pilote doit maintenir une pression représentative, les joints du dôme doivent conserver cette pression, et le piston ou le disque doit se déplacer librement. Un joint de dôme qui fuit ou un passage pilote restreint modifie l'équilibre des forces avant que la pression de tarage nominale ne soit atteinte.
Étape 3 : Le pilote s'ouvre à la pression de tarage
La pression de tarage est la pression manométrique d'admission à laquelle le pilote commence la séquence d'ouverture selon la conception de la soupape et les conditions d'essai. Lorsque la pression du système atteint cette valeur, le pilote s'actionne. Selon que le pilote est à action rapide ou modulante, il peut évacuer rapidement le dôme ou contrôler progressivement la pression du dôme.
L'action du pilote est le déclencheur. Elle ne remplace pas la surface de décharge de la soupape principale. La soupape principale doit toujours être dimensionnée pour supporter la capacité de décharge requise pour le scénario de surpression crédible. La capacité requise doit être basée sur le cas de danger du procédé, et non sur la taille du raccordement de tuyauterie ou un simple remplacement d'une ancienne soupape.
Une erreur d'approvisionnement fréquente consiste à remplacer une soupape en ne faisant correspondre que la taille d'admission, la taille de sortie, la classe de pression et la pression de tarage. Si le service du réservoir protégé a changé, ou si le collecteur de décharge a été modifié, la base de capacité certifiée d'origine peut ne plus être valide. La prévention consiste à vérifier à nouveau le scénario de décharge, la capacité requise, la contre-pression et l'accumulation autorisée avant de commander le remplacement.
Étape 4 : La pression du dôme est relâchée et la soupape principale s'ouvre
Une fois que le pilote évacue le dôme, la force de fermeture au-dessus du piston principal diminue. La pression d'admission agissant sous le piston ou le disque de la soupape principale peut alors soulever la soupape principale de son siège. Dans une conception à action rapide, cela peut produire un mouvement d'ouverture rapide. Dans une conception modulante, la levée peut augmenter proportionnellement à l'augmentation de pression et au débit requis.
Ce qui peut mal tourner : Si le chemin d'évacuation du dôme est restreint, si le pilote ne fonctionne pas correctement, ou si une contamination empêche le mouvement des internes du pilote, la soupape principale peut s'ouvrir tardivement, s'ouvrir partiellement, vibrer ou ne pas répondre comme prévu. Ces risques affectent la sécurité du personnel, la protection des équipements, les temps d'arrêt, les émissions et les coûts de maintenance.
Pour les services de vapeur ou de vapeur à haute température, l'examen doit inclure la condensation, la dilatation thermique, l'exposition des tuyauteries pilotes, le matériau des joints et le drainage. Un pilote ou un passage de détection qui fonctionne bien avec un gaz propre et sec peut ne pas se comporter de la même manière lorsqu'il est exposé à de la vapeur humide, à de la condensation ou à un chauffage cyclique.
Étape 5 : L'excès de pression est évacué par la soupape principale
Une fois la soupape principale ouverte, l'excès de pression est évacué par la sortie de la soupape vers un emplacement d'évacuation sûr, un collecteur de torche, un système de ventilation ou un autre chemin de décharge de surpression approuvé. Le système de décharge doit être examiné conjointement avec la soupape car la contre-pression peut affecter les performances, la stabilité, la capacité et le comportement de refermeture en fonction de la conception et des conditions de service.
Pour la sélection du projet, la capacité de décharge requise doit être basée sur le scénario de surpression crédible, et non uniquement sur la taille nominale de la tuyauterie. Le cas d'incendie, la sortie bloquée, la dilatation thermique, la défaillance d'une vanne de régulation, la défaillance d'une utilité, la rupture d'un tube d'échangeur de chaleur et d'autres causes peuvent produire des charges de décharge différentes.
Cas d'ingénierie illustratif — modification de collecteur de décharge : Plusieurs dispositifs de décharge étaient connectés à un collecteur commun existant. La pression de tarage de la soupape de sûreté pilotée n'a pas changé, mais la décharge simultanée a augmenté la contre-pression accumulée et a affecté la stabilité de la soupape principale et son ré-assise. La cause était une modification du système de sortie qui n'avait pas déclenché une nouvelle analyse du système de décharge. La correction consistait à recalculer la résistance du collecteur et le débit simultané, à vérifier l'échappement pilote et les limites de contre-pression, et à inspecter le siège et le guide avant la remise en service.
Étape 6 : Le pilote se réenclenche et la soupape principale se ferme à nouveau
Lorsque la pression du système protégé diminue, le pilote revient finalement à sa position fermée ou réinitialisée. La pression du dôme est alors rétablie au-dessus du piston de la soupape principale. La force de fermeture augmente et la soupape principale se referme. La différence de pression entre l'ouverture et la refermeture est liée au comportement de la détente et à la conception du pilote.
Pourquoi c'est important : Si la refermeture est instable, la soupape peut cycler, fuir ou provoquer des perturbations de pression répétées. Une mauvaise refermeture peut endommager le siège, augmenter les émissions et générer des travaux de maintenance. Pour les systèmes avec des fluctuations de pression fréquentes, la marge de pression de fonctionnement, le type de pilote, le comportement de la détente et la tuyauterie de décharge doivent être examinés attentivement.
Étape de fonctionnement
Condition du système
Action de la vanne pilote
Pression de dôme
Position de la vanne principale
Résultat d'ingénierie
Fonctionnement normal
Pression inférieure à la pression de tarage
Dirige la pression vers le dôme
Maintenue
Fermé
L'étanchéité est maintenue si les joints, les surfaces d'étanchéité et les internes du pilote sont appropriés
Approche de la pression de tarage
La pression augmente mais reste inférieure à la pression de tarage
Continue de détecter la pression d'entrée
Maintenue
Fermé
La vanne ne devrait pas fuir ni frémir si elle est correctement sélectionnée et entretenue
À la pression de tarage
La pression atteint le point d'action du pilote
S'ouvre ou module
Réduit ou évacué
Commence à s'ouvrir
La force de fermeture principale est supprimée ; la base du test de pression de tarage doit correspondre aux exigences du projet
Condition de décharge
Le scénario de surpression continue
Contrôle la pression du dôme
Basse pression contrôlée
Ouvert
La capacité certifiée et les conditions réelles du système de décharge doivent supporter la charge de décharge requise
Refermeture
La pression du système chute
Se ferme ou se réinitialise
Rétablie
Refermée
Un ré-assise stable réduit les fuites, les vibrations, les dommages au siège et les pertes de produit
Principe de fonctionnement étape par étape d'une soupape de sûreté pilotée : la pression du dôme maintient la soupape principale fermée, le pilote agit à la pression de tarage, la pression du dôme est libérée, et la soupape principale se ré-assise après la chute de pression.
Composants clés qui contrôlent le processus d'ouverture et de fermeture
Soupape Pilote : L'élément de contrôle sensible à la pression
La soupape pilote détermine quand la soupape principale doit s'ouvrir et quand elle doit se ré-assoir. Elle détecte la pression d'admission et contrôle la chambre du dôme. Comme les passages du pilote et les pièces internes sont plus petits que le trajet d'écoulement principal, le pilote est plus vulnérable aux fines particules, aux milieux collants, aux produits de corrosion, à la polymérisation, à la glace, à la condensation ou à un entretien incorrect.
Pour l'examen des achats, la conception du pilote doit être vérifiée par rapport au fluide, à la propreté, à la température de fonctionnement, au potentiel de corrosion, aux vibrations et à l'intervalle de maintenance. Une soupape qui fonctionne bien sur un gaz propre peut ne pas convenir à un service avec des fluides sales, cristallisant, acides (sour), visqueux ou polymérisant sans examen technique supplémentaire.
Soupape Principale : L'élément de décharge à haute capacité
La soupape principale fournit la zone de décharge primaire. Elle doit être dimensionnée en fonction de la charge de décharge requise et de la surpression admissible. La taille du corps, la surface de l'orifice, la perte de pression à l'admission, la contre-pression à la sortie et le système de décharge influencent tous la capacité de la soupape à remplir sa fonction de sécurité.
Pour la sélection technique, la surface de l'orifice et capacité de décharge certifiée sont plus importants que la taille de la connexion. Une bride plus grande ne signifie pas automatiquement une capacité suffisante, et une soupape d'apparence plus petite peut être acceptable uniquement si sa capacité certifiée et ses conditions de service ont été vérifiées.
Chambre de dôme : La zone qui crée la force de fermeture
La chambre de dôme est l'espace situé au-dessus du piston de la soupape principale. En fonctionnement normal, la pression dans cette chambre crée la force de fermeture qui maintient la soupape en place. Lorsque le pilote évacue le dôme, cette force est réduite et la soupape principale peut s'ouvrir. Comprendre la pression du dôme est le moyen le plus rapide de comprendre pourquoi une soupape pilotée (POSV) peut assurer une étanchéité parfaite avant de s'ouvrir, puis s'ouvrir rapidement lorsque nécessaire.
Ligne de détection : Le petit passage qui peut affecter la fiabilité
La ligne de détection ou le passage de prise de pression connecte la pression du système protégé au pilote. Si cette ligne est obstruée, isolée, gelée, remplie de liquide, ou placée là où la pression ne représente pas l'équipement protégé, le pilote peut ne pas réagir correctement. Un problème d'installation mineur peut donc devenir un problème de sécurité.
Pour les configurations de détection à distance, l'emplacement de la prise de pression doit représenter la pression de l'équipement protégé. Les longs parcours de tuyauterie, les poches de liquide, les pertes de chaleur, les vibrations et l'isolement accidentel doivent être examinés. Lorsque le traçage thermique ou l'isolation est nécessaire, il doit être spécifié lors de la conception plutôt qu'ajouté après qu'un problème sur le terrain survienne.
Siège, piston, joints et ajutage : Là où dépend l'étanchéité
L'étanchéité du siège dépend de l'état des surfaces d'étanchéité, de la compatibilité du matériau des joints, de la qualité de l'assemblage et de la stabilité de la force de fermeture. Les joints souples peuvent améliorer l'étanchéité dans des services appropriés, mais ils doivent être examinés pour leur compatibilité avec la température, leur compatibilité chimique, leur vieillissement, leur gonflement, leur déformation permanente et les conditions de maintenance. Les sièges métalliques peuvent être préférés dans des conditions de température sévères ou certains services chimiques, mais les attentes en matière de fuite doivent être examinées en conséquence.
Les fluides corrosifs ou érosifs peuvent endommager l'ajutage, le disque, le guide, le piston ou les composants internes du pilote. Dans les services de gaz acides, de gaz corrosifs (sour gas), de courants contenant des chlorures, ou de services humides corrosifs, la sélection des matériaux ne doit pas se limiter au corps de la soupape. La garniture, les ressorts, les joints, la tuyauterie, les raccords et les composants exposés du pilote peuvent nécessiter un examen séparé des matériaux.
Que se passe-t-il à la pression de tarage, en surpression, à la détente et à la refermeture ?
Pression de tarage : Quand le pilote initie la séquence d'ouverture
La pression de tarage est la pression à laquelle la soupape de sûreté pilotée est ajustée pour commencer à s'ouvrir dans des conditions de test ou de service spécifiées. Dans la documentation du projet, la pression de tarage doit être cohérente avec la base de la pression maximale de service admissible de l'équipement protégé et les exigences du code applicable. Si la pression de test différentielle à froid, la correction de contre-pression ou la correction de température s'applique, les conditions de test et les informations de la plaque signalétique doivent être examinées attentivement.
Surpression : Comment la soupape principale atteint la capacité requise
La surpression est l'augmentation de pression au-dessus de la pression de tarage requise pour que la soupape atteigne sa capacité de décharge nominale dans des conditions définies. Pour une soupape pilotée (POSV), l'action du pilote initie l'ouverture, mais la soupape principale et le système de décharge déterminent si la capacité requise est effectivement atteinte.
L'accumulation est l'augmentation de pression au-dessus de la pression de service maximale admissible de l'équipement protégé pendant un événement de décharge, sous réserve du code applicable et du scénario. La distinction est importante car une soupape peut être correctement tarée mais échouer à l'objectif de protection si la capacité requise, les pertes d'admission ou la contre-pression de sortie ne sont pas correctement évaluées.
Dégonflement (Blowdown) : Pourquoi la soupape ne se ferme pas immédiatement à la pression de tarage
Le dégonflement (blowdown) est la différence entre la pression de tarage et la pression de refermeture, généralement exprimée en différence de pression ou en pourcentage selon la norme applicable et la documentation. Une soupape qui se fermerait immédiatement à la pression de tarage pourrait cycler de manière répétée pendant un événement de décharge. Un dégonflement approprié aide la soupape à rester ouverte suffisamment longtemps pour stabiliser la pression du système, puis à se refermer une fois la condition de surpression dissipée.
Pression de refermeture : Comment la soupape retourne à une position fermée sécuritaire
La pression de refermeture est la pression d'admission à laquelle la soupape se ferme après la décharge. Une refermeture instable peut entraîner des fuites, des dommages au siège, des ouvertures répétées, du bruit, des vibrations et des perturbations de fonctionnement. Dans les systèmes avec des surtensions de pression fréquentes, la distance entre la pression de fonctionnement normale, la pression de tarage et la pression de refermeture doit être examinée avant de sélectionner le type de soupape.
Terminologie de pression utilisée dans la sélection des soupapes de sûreté, incluant la pression de fonctionnement normale, la pression de tarage, la surpression, l'accumulation, le dégonflement (blowdown) et la pression de refermeture.
Terme
Ce qu'il contrôle
Ce qu'il ne prouve pas
Pression de service
La pression normale à laquelle la soupape principale doit rester fermée et étanche.
Que le fonctionnement arbitrairement proche de la pression de tarage est acceptable pour chaque conception de pilote et de siège.
Pression de tarage
La pression spécifiée à laquelle le pilote initie l'action d'ouverture définie dans des conditions données.
Pleine levée de la soupape principale ou capacité de décharge suffisante.
Surpression
L'augmentation de pression au-dessus de la pression de tarage disponible pour développer la levée et la capacité de la soupape principale.
La limite de pression admissible de l'équipement protégé en soi.
Accumulation
L'augmentation de pression au-dessus de la PMSE ou d'une autre limite de pression de l'équipement définie par le code pendant l'événement.
Que la soupape est correctement dimensionnée ou que le système de décharge est acceptable.
différence entre la pression de début d’ouverture et la pression de refermeture (blowdown)
La différence entre la pression de tarage et la pression de réarmement.
Que la soupape se refermera proprement en présence de contamination, de contre-pression instable ou d'un siège endommagé.
Contre-pression
La pression de sortie existant avant l'ouverture ou générée pendant la décharge.
Que chaque soupape de sûreté pilotée est insensible à la pression du système de sortie.
Étanchéité du siège
Fuite de la soupape fermée dans la condition de test spécifiée.
Capacité, précision de la pression de tarage ou stabilité installée.
Ces valeurs doivent être liées à l'équipement protégé et au scénario déterminant. La pression de tarage est normalement examinée par rapport à la PMSE de l'équipement et au code applicable ; la surpression et l'accumulation définissent différents points de référence ; et la capacité doit être vérifiée dans la condition de décharge pertinente. Pour une revue détaillée de la terminologie, voir Pression de tarage de la soupape de sûreté, surpression, accumulation et détente.
Soupapes de sûreté pilotées à action instantanée (Snap-Acting) vs à action modulante
Comment les soupapes pilotées à action instantanée s'ouvrent rapidement
Un pilote à action instantanée est conçu pour créer un changement rapide de la pression du dôme à la pression de tarage. Cela peut amener la soupape principale à passer rapidement de la position fermée à la position ouverte. L'action instantanée est utile lorsque des décharges de pression rapides sont nécessaires, mais elle peut également créer des effets dynamiques plus importants dans la tuyauterie de décharge. Le bruit, les forces de réaction, la perte de pression à l'admission et le comportement de l'évent de décharge doivent être pris en compte.
Comment les soupapes pilotées à action modulante s'ouvrent proportionnellement
Un pilote modulé contrôle la pression du dôme plus progressivement. La soupape principale peut s'ouvrir uniquement autant que nécessaire pour la condition de pression. Cela peut réduire les pertes de produit inutiles dans certains services et aider à un contrôle de pression plus doux. Cependant, le choix correct dépend de l'état du fluide, de la capacité requise, de la stabilité, de la surpression admissible, du système de décharge et des spécifications du projet.
Quel type convient aux services de gaz, vapeur, vapeur saturée ou liquide ?
Les services de gaz, vapeur, vapeur saturée et liquide peuvent se comporter différemment lors de la décharge de pression. Les fluides compressibles peuvent nécessiter des calculs de décharge différents de ceux des services liquides. Le service vapeur introduit des préoccupations de température, de condensation, de drainage et de matériaux. Le service liquide peut créer des forces hydrauliques et des problèmes de stabilité. Le type de pilote doit donc être sélectionné après confirmation du fluide, du scénario de décharge, du chemin de décharge, de l'agencement d'installation et de la base de code applicable.
Caractéristique du pilote
Comment il contrôle la soupape principale
Préoccupation de sélection
Action rapide
Produit un changement rapide de la pression du dôme et une ouverture décisive de la soupape principale.
Réaction dynamique, réponse du collecteur de décharge, bruit et ré-assise stable.
Modulant
Contrôle progressivement la pression du dôme afin que la levée de la vanne principale suive la demande de décharge.
Stabilité du procédé, surpression admissible, levée minimale stable et propreté du pilote.
Pilote en flux
Le fluide de contrôle circule à travers une partie du circuit pilote pendant que la vanne décharge.
Destination du décharge du pilote, consommation, givrage, contamination et interaction avec la contre-pression.
Pilote sans flux
Limite le flux continu du pilote une fois l'état de contrôle établi, selon la conception.
Fuite interne, pression piégée, réponse de détection et fonctionnement spécifique au fabricant.
Détection interne
Utilise la pression prélevée à travers la vanne ou un passage intégré.
Perte de charge à l'entrée locale et si la pression détectée représente celle de l'équipement.
Détection à distance
Utilise une prise externe provenant de l'équipement protégé ou d'un autre point approuvé.
Longueur du tube, condensation, gel, isolation, vibration, traçage thermique et routage.
Limite de sélection : “ snap-acting ”, “ modulating ”, “ flowing ” et “ non-flowing ” décrivent différents aspects du comportement du pilote. Ils ne doivent pas être traités comme des désignations de catalogue interchangeables. Le fabricant doit confirmer l'architecture exacte du pilote, la méthode de détection, la configuration de l'échappement, la compatibilité des fluides et la configuration certifiée.
Pourquoi utiliser une soupape de sûreté pilotée plutôt qu'une soupape de sûreté à ressort ?
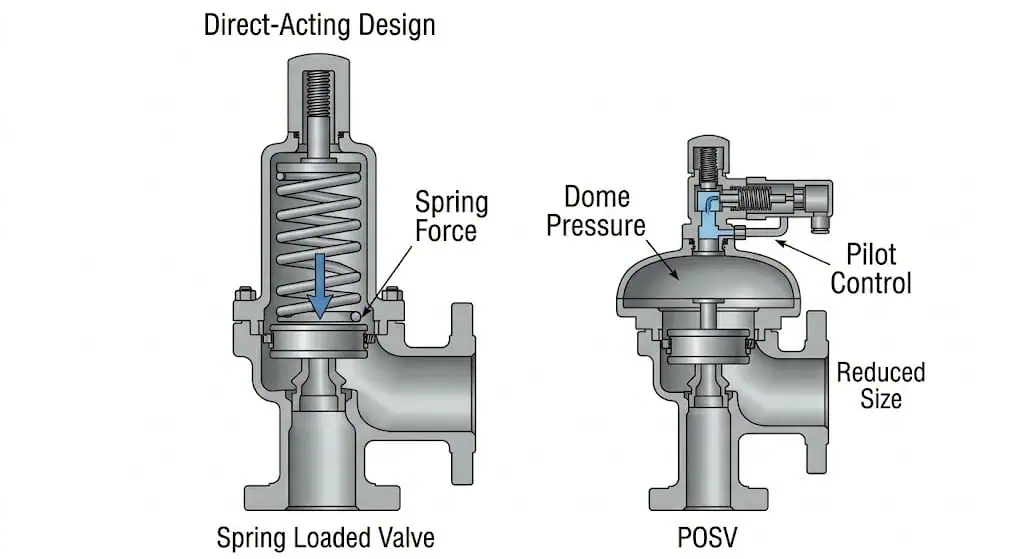
Une soupape de sûreté pilotée n'est pas automatiquement meilleure qu'une soupape de sûreté à ressort. Elle est meilleure uniquement lorsque ses avantages de conception correspondent aux conditions de processus et à la capacité de maintenance. La sélection doit être basée sur l'exigence d'étanchéité, la marge de pression de fonctionnement, la contre-pression, la capacité requise, la propreté du fluide, la température, le risque de corrosion, l'accès à l'inspection et le coût de maintenance du cycle de vie.
Comparaison des principes de fonctionnement des soupapes de sûreté pilotées et à ressort. Les performances des soupapes pilotées (POSV) dépendent de la pression du dôme contrôlée par le pilote, tandis que les soupapes à ressort dépendent de la force directe du ressort.
Facteur de sélection
Soupape de sûreté pilotée
Soupape de sûreté à ressort
Note d'ingénierie
Fonctionnement proche de la pression de tarage
Souvent approprié car la pression du dôme peut augmenter la force de fermeture
Peut être plus sujette au frémissement ou aux fuites si la marge est trop faible
Confirmer la marge de fonctionnement admissible, le comportement du blowdown et l'exigence d'étanchéité du siège
Grande capacité ou haute pression
Peut être avantageux dans des conceptions sélectionnées
Les grands ressorts et les charges mécaniques plus élevées peuvent devenir limitants
Ne sélectionnez pas uniquement par la taille de la soupape ; vérifiez la capacité requise et la base de capacité certifiée
Milieu sale ou collant
Nécessite une attention particulière car les passages pilotes sont sensibles
Peut être plus tolérant selon la conception
Vérifiez la filtration, le matériau, l'accès à la maintenance, la tuyauterie pilote et le comportement du fluide
Contre-pression
Certaines conceptions réduisent l'influence de la contre-pression, mais cela doit être vérifié
Les conceptions conventionnelles peuvent être affectées ; des soufflets équilibrés peuvent être nécessaires
La contre-pression doit être examinée avec le système de décharge et la construction de la soupape
Complexité de la maintenance
Plus élevé ; le pilote, la tuyauterie, les joints et la soupape principale doivent être inspectés
Construction généralement plus simple
Le coût du cycle de vie peut être plus élevé si la capacité de maintenance est limitée
Coût initial
Généralement plus élevé pour les petites et moyennes tailles
Généralement plus bas
Le coût total doit inclure les fuites, les temps d'arrêt, les tests, les pièces de rechange et la recertification
Impact sur les coûts : une soupape de sûreté à ressort à action directe à moindre coût peut être le choix correct pour les services propres, à pression modérée et nécessitant peu d'entretien. Une soupape pilotée peut réduire les fuites, améliorer la marge de fonctionnement ou résoudre les problèmes de grande capacité dans des services sélectionnés. Le mauvais choix peut augmenter les temps d'arrêt, les émissions, les dommages au siège, les travaux de recertification, le coût des pièces de rechange et les délais de livraison pour le remplacement.
Exemple sur le terrain : Une soupape à ressort installée sur un collecteur de décharge avec une contre-pression accumulée supérieure aux attentes a commencé à vibrer après une modification du collecteur. La pression de tarage était correcte, mais la résistance du système de sortie a modifié le comportement opérationnel. L'action corrective a consisté à examiner le collecteur de décharge, à confirmer la contre-pression dans le scénario de décharge, et à évaluer si une conception équilibrée par soufflet ou une conception pilotée était plus appropriée. La prévention consiste à inclure une étude du système de sortie chaque fois que la tuyauterie de décharge est modifiée.
La contre-pression doit être examinée avec le système de décharge car la résistance de sortie peut affecter la stabilité de la soupape de sûreté, la capacité de décharge et le comportement de refermeture.
Limitation de la contre-pression : une soupape pilotée n'est pas automatiquement immunisée contre la contre-pression. La pression de sortie peut affecter la soupape principale, l'échappement du pilote, la référence de détection et la capacité certifiée de différentes manières. Un pilote ventilé à l'atmosphère se comporte différemment d'un pilote qui évacue vers la sortie de la soupape ou un système fermé. Le fournisseur doit indiquer la contre-pression superposée et accumulée admissible, si la limite est constante ou variable, et si une correction de capacité ou une configuration de pilote spéciale s'applique.
Limites d'ingénierie et risques de défaillance à ne pas ignorer
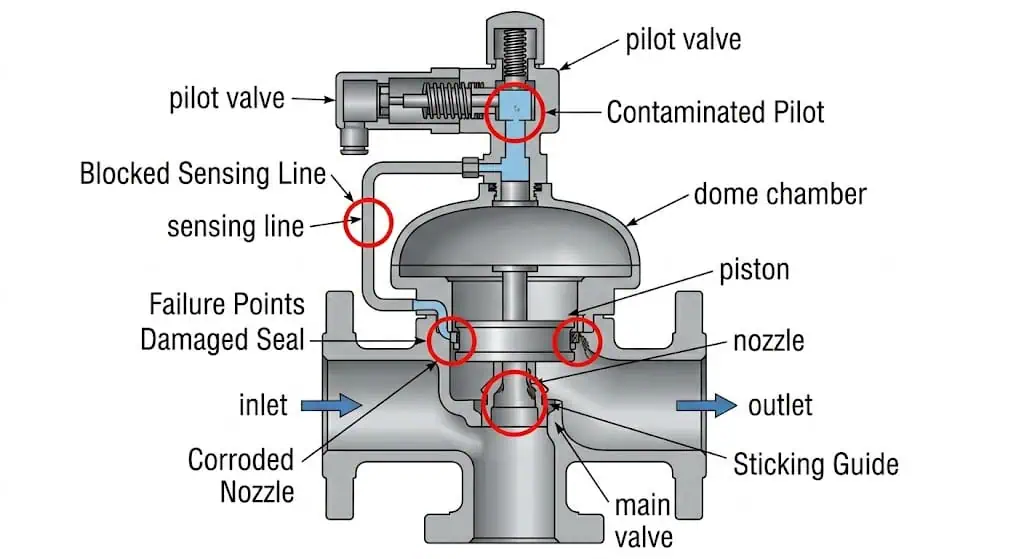
Une soupape de sûreté pilotée fiable dépend à la fois de la conception de la soupape et du système qui l'entoure. En service terrain, de nombreux problèmes ne sont pas causés par le corps de soupape principal lui-même. Ils sont causés par un fluide inadapté, des passages de détection obstrués, un mauvais drainage, des matériaux incorrects, des vibrations excessives, des hypothèses incorrectes sur la contre-pression, une perte de pression d'entrée, une résistance de sortie, un accès de maintenance difficile ou une documentation incomplète après réparation.
Les emplacements courants de défaillance des soupapes pilotées comprennent la ligne de détection, les passages pilotes, les joints de dôme, la zone du siège, la tuyère, le piston et les surfaces de guidage.
Problème
Cause possible
Symptôme sur le terrain
Risque d'ingénierie
Prévention
Le pilote ne s'actionne pas correctement
Ligne de détection obstruée, débris, corrosion, erreur d'isolement
La soupape s'ouvre tardivement ou ne s'ouvre pas comme prévu
La protection contre les surpressions peut être compromise
Examiner la conception de la ligne de détection, la propreté, l'inspection et la procédure d'isolement
Fuite de la soupape principale
Dommages au siège, vieillissement du joint, contamination, cycles de pression instables
Fuite ou émission continue
Perte de produit, problème environnemental, coût de maintenance
Confirmer le matériau du joint, la marge de fonctionnement et la base du test d'étanchéité du siège
Bavardage ou ouverture instable
Perte de pression excessive à l'admission, soupape surdimensionnée, mauvaise tuyauterie de décharge
Ouverture et fermeture rapides, vibrations, bruit
Dommages au siège, contraintes de tuyauterie, performance de décharge peu fiable
Vérifier le dimensionnement, la perte de charge du tuyau d'admission, la contre-pression à la sortie et les forces dynamiques
Fuite, dysfonctionnement du pilote, incapacité à maintenir la pression du dôme
Fiabilité réduite et arrêt de maintenance imprévu
Vérifier la compatibilité des matériaux et la température de service maximale
Réenclenchement incorrect
Comportement de décharge incorrect, pilote contaminé, pression de procédé instable
La soupape reste ouverte trop longtemps ou se referme trop tôt
Perturbation du procédé, perte de fluide, cycles répétés
Confirmer le type de pilote, l'exigence de décharge et la plage de pression de fonctionnement
Dérive de la pression de tarage après maintenance
Réassemblage incorrect, erreur de réglage du ressort/pilote, absence de calibration finale
La soupape s'ouvre au-dessus ou en dessous de la pression prévue
Marge de protection dangereuse ou déclenchements intempestifs
Effectuer une réinitialisation documentée, un nouveau test, une étanchéité et une vérification du certificat après réparation
Après réparation ou révision, la soupape ne doit pas être remise en service sur la seule base d'une inspection visuelle. La pression de tarage, l'étanchéité du siège, la réponse fonctionnelle, l'étanchéité et la documentation doivent être vérifiées conformément à la procédure de l'installation, à la norme applicable et aux exigences réglementaires locales. Lorsque une autorisation de réparation de type National Board ou similaire est requise, la portée de la réparation et la documentation doivent être confirmées avant la libération des travaux.
Utilisation courante des soupapes de sûreté pilotées
Récipients sous pression et pipelines dans le secteur pétrolier et gazier
Les soupapes de sûreté pilotées sont souvent envisagées pour les systèmes de gaz haute pression, les séparateurs, les récipients de procédé et la protection des pipelines où une étanchéité parfaite, une grande capacité ou une marge de pression de fonctionnement élevée peuvent être requises. La contre-pression dans le collecteur de décharge et les exigences de détection à distance doivent être vérifiées lors de la revue du projet.
Systèmes de procédés chimiques et pétrochimiques
Dans les usines chimiques et pétrochimiques, la sélection des soupapes de sûreté pilotées doit tenir compte du comportement du fluide. Les services de gaz ou de vapeur propres peuvent convenir. Les services collants, polymérisants, cristallisant, corrosifs ou sales nécessitent un examen attentif car l'ensemble pilote contient des passages et des éléments de commande plus petits.
Pour les fluides corrosifs contenant des chlorures, acides, soufrés ou humides, la revue des matériaux doit inclure le corps, la tuyère, le disque, le guide, le piston, la tuyauterie pilote, les raccords, les joints et les ressorts. Si seul le matériau du corps est spécifié tandis que les matériaux de garniture et pilote sont ignorés, une corrosion précoce, un grippage, une fuite au siège et une action pilote instable peuvent survenir.
Applications de gaz et de vapeur haute pression
Les services de gaz et de vapeur à haute pression peuvent bénéficier de la capacité d'une soupape de sûreté pilotée (POSV) à rester étanche près de la pression de tarage. Cependant, la soupape doit toujours être sélectionnée en fonction de la charge de décharge requise, de la surpression admissible, des matériaux, de la perte de pression à l'admission, de la contre-pression à la sortie et des conditions du système de décharge.
Réservoirs de stockage, séparateurs et équipements de procédé
Pour les réservoirs de stockage, les séparateurs et les cuves sous pression, la soupape doit être sélectionnée dans le cadre du système complet de protection contre la surpression. Le volume protégé, le scénario de surpression crédible, les pertes à l'admission, les pertes à la sortie et l'emplacement de décharge sûr doivent être examinés conjointement.
Applications où l'étanchéité et la capacité élevée sont importantes
Une soupape de sûreté pilotée (POSV) peut être appropriée lorsque le contrôle des fuites, la marge de pression de fonctionnement ou une capacité élevée sont plus importants qu'une construction simple. Elle peut ne pas être le meilleur choix lorsque le fluide est sale, que la maintenance est difficile ou que la température du procédé dépasse la limite pratique des joints pilotes et des garnitures souples.
Comment sélectionner une soupape de sûreté pilotée pour votre système
La sélection doit commencer par le scénario de surpression et les données du procédé, et non par une taille de catalogue. Une soupape de sûreté pilotée doit être vérifiée pour sa capacité, sa pression, sa température, son matériau, son état de fluide, sa contre-pression, la norme de raccordement, la disposition d'installation, l'accès à la maintenance, la voie de réparation, l'exigence de documentation et la base du code du projet.
Données de procédé requises avant le dimensionnement ou la sélection
Nom et composition du fluide
Service gaz, vapeur, liquide ou biphasique
Pression de fonctionnement normale
Exigence de pression de tarage
Base de pression de décharge ou de surpression admissible
Température de fonctionnement et de décharge
Capacité de décharge requise
Base de la section d'orifice requise ou de la capacité certifiée
Taille des raccords d'entrée et de sortie
Norme et classe de brides
Contre-pression superposée et construite attendue
Estimation de la longueur de la conduite d'entrée, des raccords et de la perte de charge
Exigence de matériau ou marge de corrosion
Exigence de siège souple ou de siège métallique
Orientation d'installation et destination de la décharge
Code applicable ou spécification du projet
Documents de test et d'inspection requis
Exigences de réparation, de recertification et de scellage
Vérifications du fluide, de la pression, de la température et de la contre-pression
Le comportement du fluide affecte directement la sélection de la soupape. Les gaz secs propres, la vapeur saturée, les vapeurs corrosives, les fluides thermiques, les fluides de procédé chargés et les services biphasiques ne sont pas équivalents. La pression et la température déterminent la classe de pression du corps, la sélection du joint, les considérations de réglage du ressort ou du pilote, et les exigences de test. La contre-pression affecte les performances de décharge et doit être examinée avec le système de sortie, et non traitée comme une réflexion après coup.
La contre-pression est particulièrement importante car elle peut affecter la stabilité d'ouverture, la capacité de décharge effective et le comportement de refermeture. Pour les soupapes conventionnelles à ressort, les soupapes équilibrées par soufflet et les soupapes pilotées, l'influence admissible de la contre-pression n'est pas identique. Le type de soupape correct doit être examiné par rapport à la contre-pression superposée et à la contre-pression accumulée pendant la décharge.
Sélection des matériaux et des joints pour la corrosion et la température
Les matériaux du corps, de la garniture, du siège, du joint, du guide, du ressort, des tubes, des raccords et du pilote doivent être sélectionnés en fonction de la compatibilité avec la corrosion, la température, la pression et le fluide. Pour les conceptions à siège souple, les limites des élastomères ou des polymères doivent être confirmées. Pour les températures élevées ou les fluides agressifs, un siège métallique ou des matériaux spéciaux peuvent être requis, mais l'acceptation des fuites doit être clairement définie dans les spécifications du projet.
Composant
Pourquoi la compatibilité est importante
Défaillance typique en cas de non-respect
Corps et pièces de maintien de la pression
Pression nominale, marge de corrosion, ténacité à basse/haute température et environnement extérieur.
Perte de paroi, fissuration, fuite ou défaillance de la frontière de pression.
Buse et siège principal
La corrosion, l'érosion et l'état de surface contrôlent les fuites et la fermeture répétable.
Fuite au siège, érosion par striage et incapacité à se refermer hermétiquement.
Piston, guide et surfaces de glissement
Le jeu, la résistance au grippage, les dépôts et la dilatation thermique différentielle affectent le mouvement.
Blocage, ouverture retardée ou fermeture incomplète.
Garniture pilote et passages
Les petits passages sont sensibles aux produits de corrosion, aux particules, à la cire, aux hydrates, aux polymères et au tartre.
Actionnement retardé, contrôle instable du dôme ou incapacité à réinitialiser.
Sièges souples et joints de dôme
La température, l'exposition chimique, la décompression, le gonflement et le fluage affectent l'étanchéité.
Perte de pression du dôme, ouverture intempestive ou fuite continue.
Tubulures et raccords
La corrosion externe, les vibrations, le gel et la fissuration en service « sour » peuvent interrompre le trajet de détection.
Faux signal de pression, fuite ou perte de la fonction de commande pilote.
Où H2Si le service pétrolier et gazier contenant du soufre est concerné, la qualification des matériaux peut nécessiter un examen selon les principes ISO 15156 / NACE MR0175. Cet examen aborde les mécanismes de fissuration spécifiés et ne remplace pas l'évaluation de la corrosion générale ou localisée, le code de conception de la pression ou la qualification du fabricant.
Confirmation de la capacité, de la taille de raccordement et de la norme de bride
La taille nominale du raccordement ne prouve pas la capacité de décharge. La surface de l'orifice requise, la base de capacité certifiée, la perte de pression d'entrée et la contre-pression de sortie doivent être examinées. La norme de bride, la classe de pression, le type de face et le raccordement d'extrémité doivent correspondre aux spécifications de tuyauterie. Une inadéquation peut retarder l'approvisionnement, la fabrication, l'inspection ou l'installation sur site.
Cas d'ingénierie illustratif — connexions correctes, capacité insuffisante : Un remplacement correspondait aux brides et à la pression de tarage existantes, mais une expansion du procédé avait augmenté la charge de décharge déterminante. L'interface mécanique était correcte tandis que la capacité de décharge prise en charge ne l'était pas. La commande a été arrêtée, le scénario de décharge et la capacité requise ont été recalculés, et l'orifice de la soupape ainsi que la capacité certifiée ou documentée ont été re-sélectionnés. Les changements majeurs de procédé devraient déclencher un examen formel de la capacité PRD.
Quand demander une révision technique au fabricant
Une révision technique est recommandée lorsque la soupape est utilisée pour des applications haute pression, haute température, service corrosif, contre-pression variable, écoulement biphasique, fonctionnement proche de la pression de tarage, protection d'équipement critique, installation inhabituelle, collecteur de décharge partagé, ou service nécessitant une documentation de réparation spéciale. Un dossier complet de demande de devis (RFQ) réduit le temps de clarification technique et le délai d'approvisionnement.
Demande de devis pour projet : Si vous sélectionnez une soupape de sûreté pilotée pour un réservoir sous pression, une conduite, un séparateur, une cuve ou un système de procédé, envoyez à ZOBAI votre fluide, pression de service, pression de tarage, température de décharge, capacité requise, contre-pression, raccordement d'entrée/sortie, exigence de matériau et norme applicable. Notre équipe d'ingénierie peut examiner les conditions de travail et recommander un type de soupape de sûreté approprié pour une évaluation plus approfondie.
Point d'approbation technique
Le fournisseur doit confirmer
L'acheteur / l'ingénieur doit vérifier
Fonction de décharge
Capacité supportée pour le modèle et la configuration proposés.
Scénario de calcul, charge requise, unités et révision du calcul.
Architecture du pilote
Agencement de l'action rapide/modulante, de l'écoulement/non-écoulement, de la détection et de l'échappement.
Stabilité du procédé, propreté, condensation, givrage et accès de maintenance.
Base de pression
Pression de tarage, base de pression d'épreuve, plage de décharge ou de refermeture et contre-pression admissible.
PSAM, marge de fonctionnement, surpression et limites d'accumulation.
Matériaux
Corps, ajutage, piston, garniture pilote, joints, tubulure et raccords.
Exigences de corrosion, température, service acide et décompression.
Installation
Orientation, règles de la ligne de détection, routage de l'évent et exigences de drainage.
Pertes à l'entrée réelles, résistance à la sortie, support, force de réaction et contrôles d'isolement.
Documents
Fiche technique, dessin, preuve de capacité, certificats matière et enregistrements de tests.
Code projet, marquage, exigences documentaires d'inspection et de réparation.
Tests, inspections et contrôles qualité avant livraison
Les tests ne sont pas seulement une activité de conformité. Pour les soupapes de sûreté pilotées, les tests confirment si le pilote et la soupape principale réagissent correctement en tant que dispositif de protection de pression intégré. Le plan d'inspection final doit correspondre aux spécifications d'achat, à la norme applicable, au risque de service et à la documentation requise.
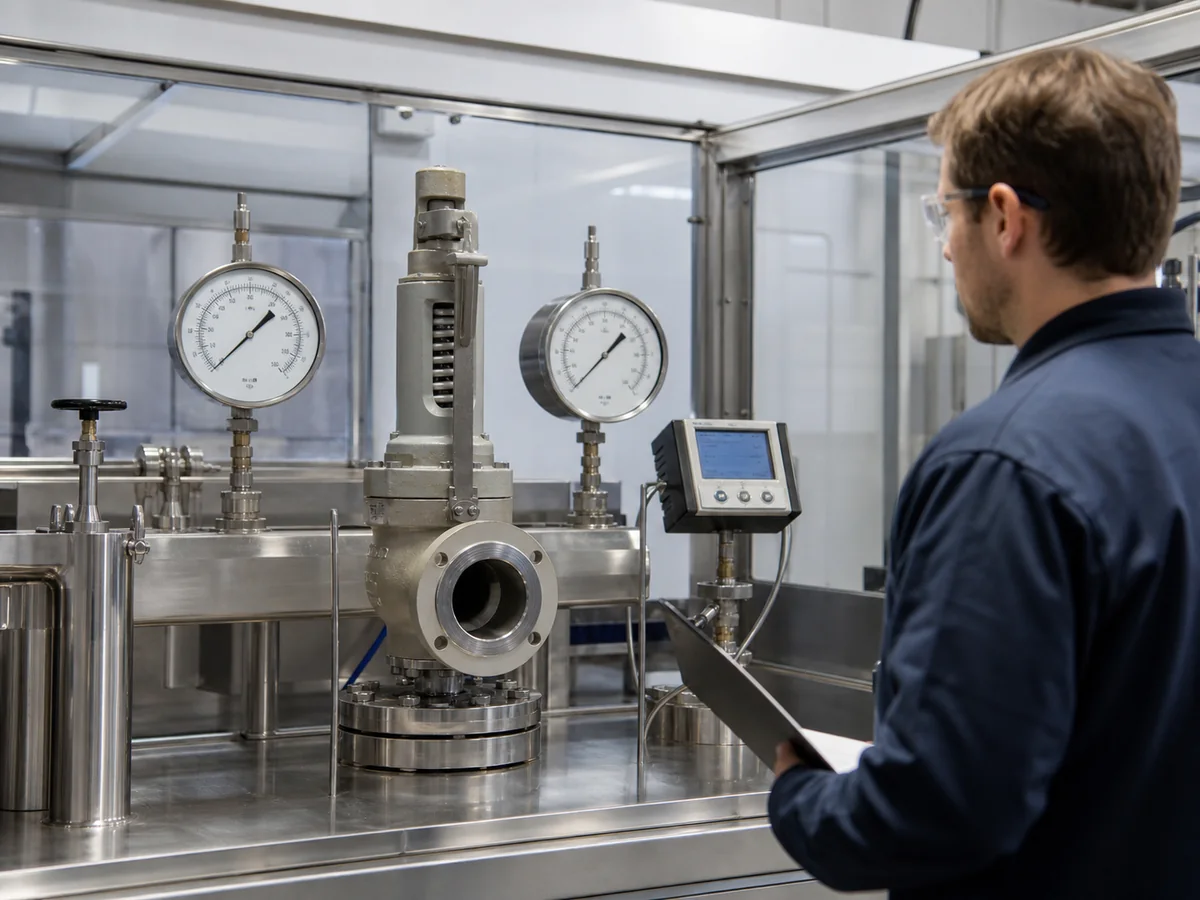
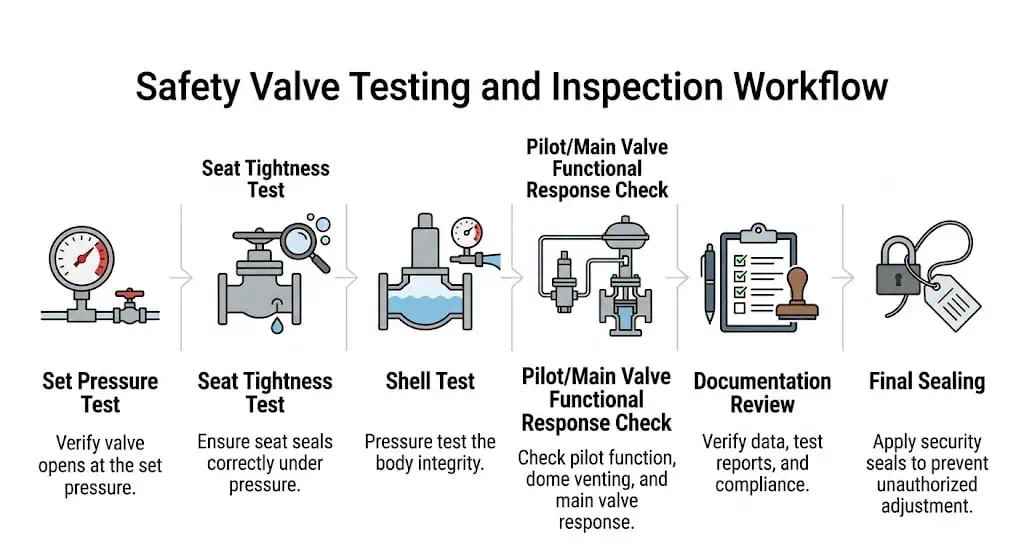
Flux de travail de test et d'inspection pour les soupapes de sûreté, y compris le test de pression de tarage, le test d'étanchéité du siège, le test de coque, les vérifications de réponse fonctionnelle, l'examen de la documentation et le scellage final.
Test de pression de tarage
Le test de pression de tarage confirme la pression à laquelle la soupape commence l'action d'ouverture spécifiée dans les conditions de test. Si la pression de test différentielle à froid, la correction de contre-pression ou la correction de température s'applique, cela doit être confirmé avant le test et enregistré dans la documentation. Après la maintenance ou la réparation, la soupape doit être réajustée, re-testée et scellée conformément à la procédure applicable avant d'être remise en service.
Test d'étanchéité du siège
Le test d'étanchéité du siège vérifie les fuites lorsque la soupape est fermée. Pour les utilisateurs opérant près de la pression de tarage, l'étanchéité du siège est un facteur clé de qualité et de coût, car les fuites peuvent entraîner des pertes de produit, des émissions, un fonctionnement instable ou une maintenance imprévue. L'acheteur doit spécifier si des attentes d'étanchéité plus strictes sont requises au-delà de la norme du projet habituelle.
Test de pression de coque
Le test de coque vérifie l'intégrité de confinement de pression du corps de la soupape et des pièces retenant la pression conformément à l'exigence d'inspection spécifiée. Ceci est particulièrement important pour les projets d'équipements sous pression où la documentation, la traçabilité des matériaux et les enregistrements d'inspection sont requis.
Test fonctionnel de la réponse du pilote et de la soupape principale
Une soupape pilotée doit être examinée comme un ensemble fonctionnel complet. Le pilote doit détecter la pression, contrôler la pression du dôme et permettre à la soupape principale de s'ouvrir et de se refermer comme prévu. Les tests doivent vérifier l'interaction entre le pilote et la soupape principale, et pas seulement l'état des composants individuels.
Documentation requise pour les projets industriels
La documentation typique peut inclure des rapports de test, des certificats de matériaux, des enregistrements d'inspection, des informations de plaque signalétique, l'approbation des dessins, un manuel d'utilisation, un enregistrement de calibration, un enregistrement de réparation, un enregistrement de scellage et des documents de conformité le cas échéant. La liste des documents requis doit être confirmée avant l'achat pour éviter les retards d'expédition, de douane, d'inspection ou de mise en service.
Contrôles de remise en service après réparation ou ajustement interne
Point de contrôle
Vérification requise
Preuve
État avant intervention
Enregistrez l'état des fuites, la pression de tarage, la contamination, les pièces endommagées, l'état du tube pilote et l'état des joints avant le nettoyage.
Rapport d'inspection, photographies et enregistrement des tests.
Pièces et configuration
Vérifiez le modèle du pilote, la garniture de la vanne principale, le piston, la buse, les joints, les ressorts, les tubes et tous les réglages modifiés.
Liste des pièces, traçabilité des numéros de série et dessin approuvé.
Nettoyage et assemblage
Retirez les dépôts sans modifier la géométrie critique ; assemblez en utilisant des jeux contrôlés et le couple spécifié.
Procédure de réparation et validation par le technicien.
Test de la ligne d'étanchéité sous pression
Effectuer le test requis de la coque ou de la pièce contenant la pression lorsque la portée de la réparation l'exige.
Rapport de test de pression.
Étalonnage fonctionnel
Vérifier l'actionnement du pilote, la réponse de la pression du dôme, la séquence d'ouverture de la vanne principale et le refermeture selon la procédure de test approuvée.
Rapport de pression de tarage et de test fonctionnel.
Étanchéité du siège
Tester le siège principal et les points de fuite pertinents du pilote selon la méthode et le milieu spécifiés.
Rapport d'étanchéité du siège.
Libération finale
Restaurer les joints, étiquettes, la traçabilité de la plaque signalétique et le marquage de réparation requis ; clôturer tous les NCR avant expédition ou installation.
Note de libération, certificat d'étalonnage et dossier de réparation.
La norme API 527 peut être spécifiée pour les tests d'étanchéité des sièges des soupapes de décharge conventionnelles, à soufflet et pilotées applicables, mais elle ne prouve pas la capacité requise ni la stabilité en installation. Voir la Guide de test d'étanchéité des sièges API 527. Lorsque la voie de réparation requise par la juridiction ou le code l'exige, vérifiez si l'organisation doit détenir une autorisation VR du National Board avant le début des travaux.
Quelle est la différence entre une soupape de sûreté pilotée et une soupape de décharge pilotée ?
La différence dépend de l'application, de la terminologie et du code applicable. Une soupape de sûreté pilotée est généralement utilisée pour la protection de la pression et peut être associée à des services de gaz, de vapeur ou de vapeur d'eau. Une soupape de décharge pilotée est souvent utilisée de manière plus générale. Faites toujours correspondre le terme aux spécifications du projet et à la base de certification requise.
Une soupape de sûreté pilotée utilise-t-elle un ressort ?
L'ensemble de pilotage peut inclure un ressort ou d'autres éléments de contrôle, mais la soupape principale n'est pas ouverte directement par l'équilibrage de la pression d'entrée contre un grand ressort principal de la même manière qu'une soupape de sûreté conventionnelle à ressort. Le pilote contrôle la pression du dôme, et la pression du dôme contrôle la soupape principale.
Pourquoi une soupape de sûreté pilotée assure-t-elle une étanchéité parfaite près de la pression de tarage ?
Avant que la pression de tarage ne soit atteinte, la pression du système est acheminée vers la chambre du dôme au-dessus du piston de la soupape principale. Comme la surface du dôme est plus grande que la surface du siège exposée à la pression d'entrée, la force nette maintient la soupape principale fermée. Cela peut permettre une étanchéité plus serrée près de la pression de tarage lorsque la soupape est correctement sélectionnée et entretenue.
Une soupape de sûreté pilotée peut-elle être utilisée pour un service liquide ?
Certaines conceptions pilotées peuvent être utilisées pour le service liquide, mais la sélection doit être confirmée par le type de conception, les données du fabricant, les propriétés du fluide, la stabilité et la norme applicable. Le service liquide peut introduire un comportement dynamique différent de celui des services gazeux ou vapeur.
Qu'est-ce que la pression de dôme dans une soupape de sûreté pilotée ?
La pression de dôme est la pression dans la chambre située au-dessus du piston de la soupape principale. Elle crée la force de fermeture pendant le fonctionnement normal. Lorsque le pilote évacue le dôme, la force de fermeture est réduite et la soupape principale peut s'ouvrir.
Qu'est-ce qui provoque la défaillance d'une soupape de sûreté pilotée ?
Les causes courantes incluent les conduites de détection obstruées, les passages pilotes contaminés, les joints endommagés, une sélection de matériaux incorrecte, une mauvaise installation, une contre-pression excessive, les vibrations, une marge de pression de fonctionnement incorrecte, une perte de pression d'admission excessive et un manque d'entretien.
Une soupape de sûreté pilotée est-elle meilleure qu'une soupape de sûreté à ressort ?
Pas toujours. Une soupape de sûreté pilotée peut être meilleure pour des services sélectionnés à haute pression, à grande capacité, à étanchéité serrée ou sensibles à la contre-pression. Une soupape de sûreté à ressort peut être préférable pour des services plus simples, plus sales, à moindre risque ou plus faciles à entretenir.
À quelle fréquence une soupape de sûreté pilotée doit-elle être testée ?
La fréquence des tests dépend de la réglementation locale, de la politique de maintenance de l'usine, de la sévérité du service, de l'historique de la soupape, du risque lié au fluide, de l'historique des réparations et de la norme applicable. Les services critiques, sales, corrosifs ou à haute température peuvent nécessiter une inspection plus fréquente que les services propres et stables.
Quelles informations sont nécessaires pour sélectionner une soupape de sûreté pilotée ?
Au minimum, fournissez le fluide, l'état du fluide, la pression de service, la pression de tarage, la température de décharge, la capacité requise, la contre-pression, la taille de l'entrée et de la sortie, la norme de raccordement, l'exigence de matériau, l'orientation d'installation et le code applicable ou la spécification du projet.
Les soupapes de sûreté pilotées peuvent-elles gérer la contre-pression ?
Certaines conceptions pilotées sont moins affectées par la contre-pression que les soupapes conventionnelles à ressort, mais cela ne doit pas être supposé pour chaque soupape. La contre-pression doit être confirmée avec la conception de la soupape, le système de décharge et la norme du projet.
Quelle est la différence entre la pression de tarage et la surpression dans une soupape de sûreté pilotée (POSV) ?
La pression de tarage est la pression spécifiée à laquelle le pilote initie l'action d'ouverture définie. La surpression est l'augmentation de pression au-dessus de la pression de tarage disponible pendant la décharge pour développer la levée et la capacité de la soupape principale. La pression de tarage seule ne prouve pas la pleine capacité de décharge.
Pourquoi la capacité de décharge certifiée est-elle plus importante que la taille de raccordement ?
La taille de raccordement décrit l'interface de tuyauterie. La capacité de décharge dépend de la surface d'écoulement interne, de la levée, du fluide, de la pression de décharge, de la température, de la contre-pression et des performances certifiées ou documentées de la configuration proposée.
Une soupape de sûreté pilotée peut-elle être utilisée pour des fluides sales ou polymérisables ?
Uniquement après une étude d'ingénierie spécifique. Les passages pilotes fins et les conduites de détection peuvent être obstrués par des solides, de la cire, des polymères, des cristaux ou des produits de corrosion. Une filtration, un purgeage, des configurations de détection alternatives, un accès de maintenance ou une conception directe à ressort peuvent être plus appropriés.
Comment la contre-pression affecte-t-elle une soupape de sûreté pilotée ?
La contre-pression peut affecter la soupape principale, la référence d'échappement du pilote, la levée disponible, la capacité et le refermeture. L'effet dépend de la configuration du pilote et de l'échappement, par conséquent, la contre-pression superposée et la contre-pression accumulée admissibles doivent être confirmées pour le modèle réel.
Pourquoi une soupape de sûreté pilotée peut-elle fuir après installation ?
Les causes possibles incluent des sièges contaminés, des joints de dôme endommagés, une contrainte de tuyauterie, une orientation incorrecte, une pression de sortie instable, des débris dans le circuit pilote, des garnitures non adaptées ou un fonctionnement en dehors des limites de pression et de température du fabricant.
Quels matériaux doivent être vérifiés pour un service corrosif ou acide ?
Examinez le corps, la tuyère, le piston, le guide, la garniture pilote, les ressorts, les joints, le tube de détection et les raccords. Un alliage de corps approprié ne prouve pas que les petits composants pilotes ou les joints souples sont compatibles avec le fluide réel et l'environnement de craquage.
Que faut-il vérifier après la réparation d'une soupape de sûreté pilotée ?
Enregistrer l'état tel que trouvé, vérifier toutes les pièces remplacées ou ajustées, effectuer les tests de pression et d'étanchéité du siège requis, calibrer la réponse de la soupape pilote et principale, confirmer le refermeture, rétablir les étiquettes et les scellés, et fournir une documentation de réparation traçable.
Quelles normes sont importantes lors de la spécification d'une soupape de sûreté pilotée ?
La réponse dépend de l'équipement protégé et de la juridiction. L'ISO 4126-4 traite des exigences générales du produit pour les soupapes de sûreté pilotées ; le Code des chaudières et récipients sous pression de l'ASME (ASME BPVC) et le code de construction de l'équipement peuvent régir la protection contre les surpressions ; l'API 520 et l'API 521 peuvent s'appliquer aux services de l'industrie des procédés couverts ; l'API 527 traite de l'étanchéité du siège ; et les exigences du NBIC ou du National Board VR peuvent régir la réparation.
Liens vers les normes et références techniques
L'ensemble des documents applicables dépend de l'équipement protégé, de l'industrie de process, de la juridiction, de la voie de certification de la soupape et des spécifications du projet. Les normes de produit, les codes de construction des équipements, les pratiques de dimensionnement, les guides d'installation, les méthodes d'étanchéité des sièges et les autorisations de réparation remplissent différentes fonctions.
Règles de protection contre les surpressions couvrant la conception, les matériaux, l'inspection, l'assemblage, les tests, le marquage, la certification de capacité et l'installation lorsque le cadre ASME s'applique.
Il doit être utilisé avec le code de construction, la juridiction et la portée de certification applicables ; une revendication de produit générique n'est pas une preuve pour la soupape proposée.
Guide pour les systèmes de décharge de pression et de dépressurisation de vapeur pour les installations pétrolières, pétrochimiques, gazières et GNL couvertes.
Il aborde le contexte de conception du système ; la soupape de sûreté pilotée sélectionnée nécessite toujours des performances supportées par le fabricant et l'examen du code d'équipement applicable.
Pratiques d'inspection pour les dispositifs de décharge de pression dans les services applicables de l'industrie des procédés.
Le guide d'inspection n'autorise pas la réparation selon le code ni ne remplace l'intervalle basé sur le risque du propriétaire et les exigences réglementaires.
Principes de sélection des matériaux pour les environnements de production pétrolière et gazière spécifiés contenant du H₂S2Principes de sélection des matériaux pour les environnements de production pétrolière et gazière spécifiés contenant du H₂S.
Sa résistance à la fissuration ne couvre pas à elle seule la corrosion générale, le service en aval ou les exigences de conception de pression.
Contrôle de l'édition et des preuves : spécifiez l'édition adoptée pour le projet dans la demande de devis (RFQ). Vérifiez le fabricant légal, le modèle exact, le type de pilote, la taille, les matériaux, le marquage, le certificat de capacité, l'autorisation de réparation et les enregistrements spécifiques à la commande. Ne convertissez pas un nom de norme d'un catalogue en une allégation de conformité.
Revue d'ingénierie
Cet article soutient la formation technique, le dépannage préliminaire, la préparation des RFQ et la sélection des pièces de rechange. La sélection finale et l'approbation de remise en service doivent utiliser le calcul de décharge réel, le code de l'équipement protégé, les performances certifiées ou documentées par le fabricant, la configuration du système de détection et d'évacuation, l'analyse de la tuyauterie installée, la procédure d'étalonnage approuvée et l'examen par l'ingénieur responsable.
Examen axé sur : principe de fonctionnement des soupapes de sûreté, logique de sélection des soupapes pilotées, comportement de la pression du dôme, pression de tarage, surpression, réarmement, capacité de décharge certifiée, prise en compte de la contre-pression, exigences d'inspection et points d'examen de projet B2B.
Besoin d'une révision de soupape de sûreté pilotée pour votre projet ?
Pour une recommandation pratique, envoyez à ZOBAI le fluide de procédé, la pression de fonctionnement, la pression de tarage, la température de décharge, la capacité requise, la contre-pression, la connexion d'entrée et de sortie, l'exigence de matériau, l'exigence de siège, la configuration d'installation, les informations sur le système de décharge et la norme applicable. Ces informations permettent un examen technique pour déterminer si une soupape de sûreté pilotée, une soupape de sûreté à ressort, une soupape de sûreté équilibrée par soufflet, ou une autre solution de décharge de pression est plus adaptée à votre système.
Pièces jointes suggérées pour la demande de devis : Schéma de tuyauterie et d'instrumentation (PID), fiche de données de l'équipement protégé, scénario de décharge, informations sur le système de décharge, liste des lignes, spécification de la soupape, exigence de matériau et exigence de documentation d'inspection. Pour l'examen du projet, contactez l'équipe d'ingénierie des soupapes de sûreté ZOBAI.
Pour offrir la meilleure expérience, nous utilisons des technologies comme les cookies pour stocker et/ou accéder aux informations des appareils. Consentir à ces technologies nous permettra de traiter des données telles que le comportement de navigation ou les identifiants uniques sur ce site. Le fait de ne pas consentir ou de retirer son consentement peut affecter négativement certaines fonctionnalités et caractéristiques.
Fonctionnel
Toujours activé
Le stockage ou l'accès technique est strictement nécessaire dans le but légitime de permettre l'utilisation d'un service spécifiquement demandé par l'abonné ou l'utilisateur, ou dans le seul but d'effectuer la transmission d'une communication sur un réseau de communications électroniques.
Préférences
Le stockage ou l'accès technique est nécessaire dans le but légitime de stocker des préférences qui ne sont pas demandées par l'abonné ou l'utilisateur.
Statistiques
Le stockage ou l'accès technique utilisé exclusivement à des fins statistiques.Le stockage ou l'accès technique utilisé exclusivement à des fins statistiques anonymes. Sans citation à comparaître, conformité volontaire de la part de votre fournisseur d'accès à Internet, ou informations supplémentaires provenant d'un tiers, les informations stockées ou récupérées à cette seule fin ne peuvent généralement pas être utilisées pour vous identifier.
Marketing
Le stockage ou l'accès technique est requis pour créer des profils d'utilisateurs afin d'envoyer de la publicité, ou pour suivre l'utilisateur sur un site web ou sur plusieurs sites web à des fins de marketing similaires.