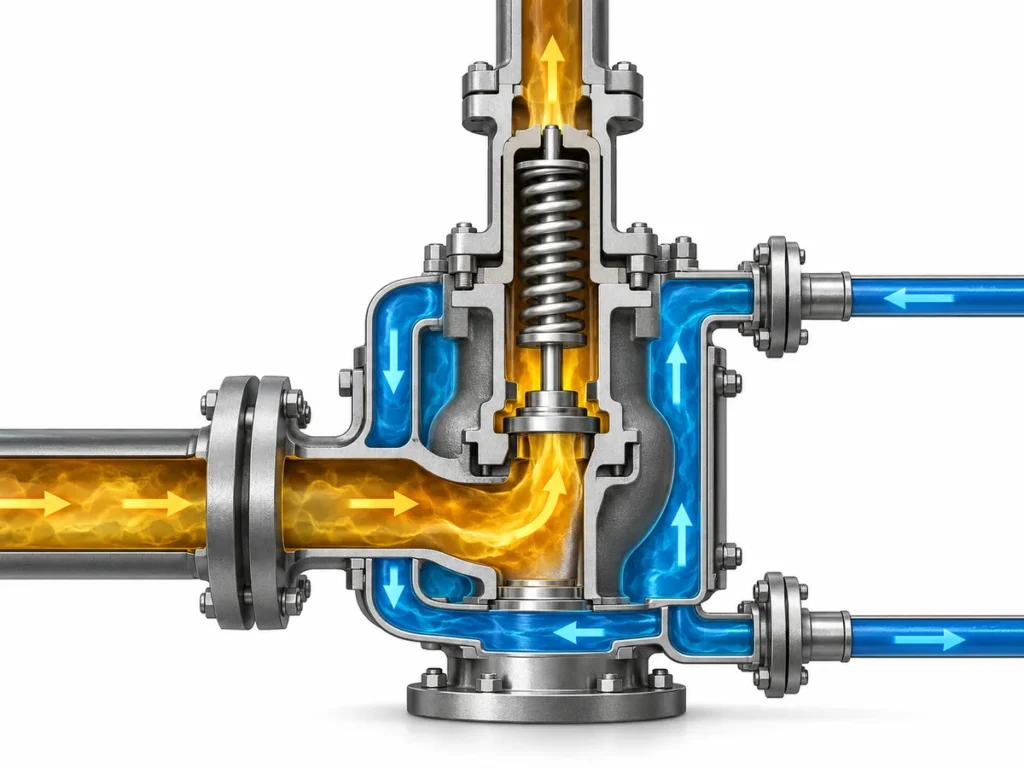
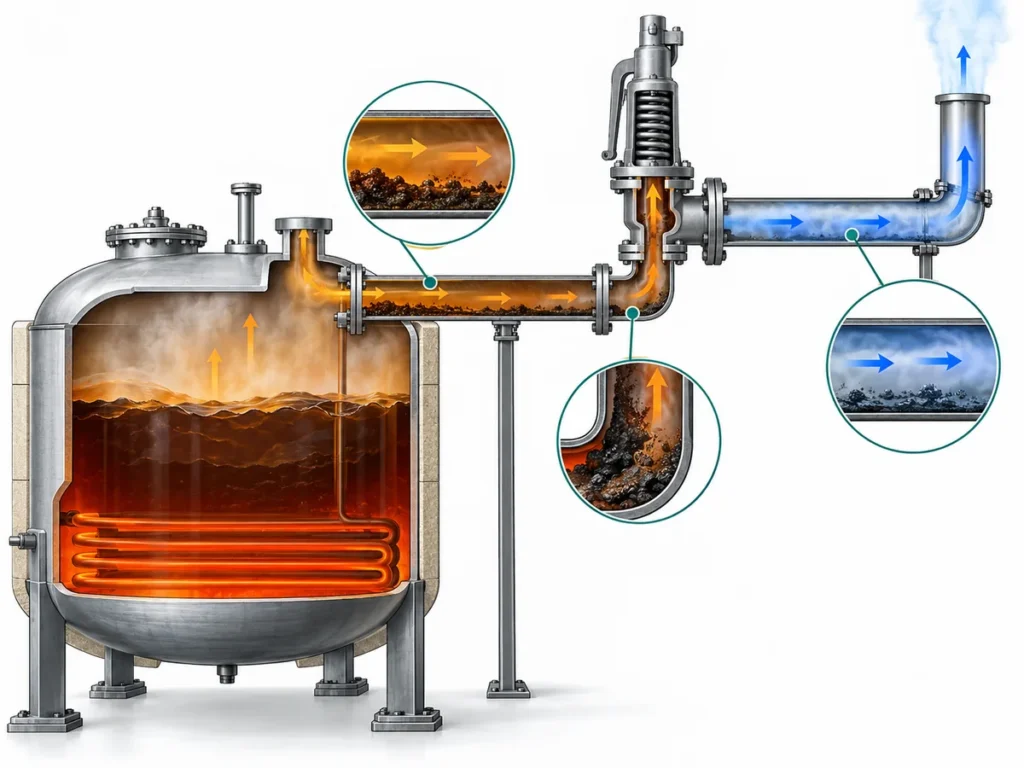
安全阀起跳后通常会出现泄漏,原因是阀瓣未能回到清洁、对中且稳定的回座状态。泄放过程中,杂质可能夹在阀瓣与阀座密封面之间。颤振或频跳可能损坏密封面。进口压力损失过大或出口背压过高可能导致关闭不稳定。工作压力过于接近整定压力,可能在本次起跳前已造成前泄和密封面渐进磨损。腐蚀、热变形、管道应力、导向摩擦、阀内件材质不当或维修控制不良,都可能产生相同的可见症状。

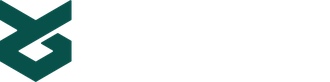
安全阀起跳后通常会出现泄漏,原因是阀瓣未能回到清洁、对中且稳定的回座状态。 泄放过程中,杂质可能夹在阀瓣与阀座密封面之间。颤振或频跳可能损坏密封面。进口压力损失过大或出口背压过高可能导致关闭不稳定。工作压力过于接近整定压力,可能在本次起跳前已造成前泄和密封面渐进磨损。腐蚀、热变形、管道应力、导向摩擦、阀内件材质不当或维修控制不良,都可能产生相同的可见症状。
因此,起跳后泄漏应同时作为阀门状态问题和压力泄放系统问题来处理。清洗或重新研磨可能止住当前泄漏,但如果根本原因是孔径选大、进口管道阻力过大、排放总管改造、操作裕量不当、介质脏污、启闭压差设置不正确,或阀门型式已不再匹配实际泄放工况,则无法防止再次发生。
首要工程问题是:
工程警告: 安全阀起跳后出现泄漏,不应被视为小问题而忽略。这可能是密封面损伤、阀门动作不稳定、背压变化、操作裕度不足、介质污染、材料选用不当或选型依据错误的首个可见证据。
关于基本的开启与回座顺序,请查阅 什么是安全阀及其工作原理. 对于反复出现的不稳定现象,另请查阅 弹簧式安全阀颤振的常见原因.
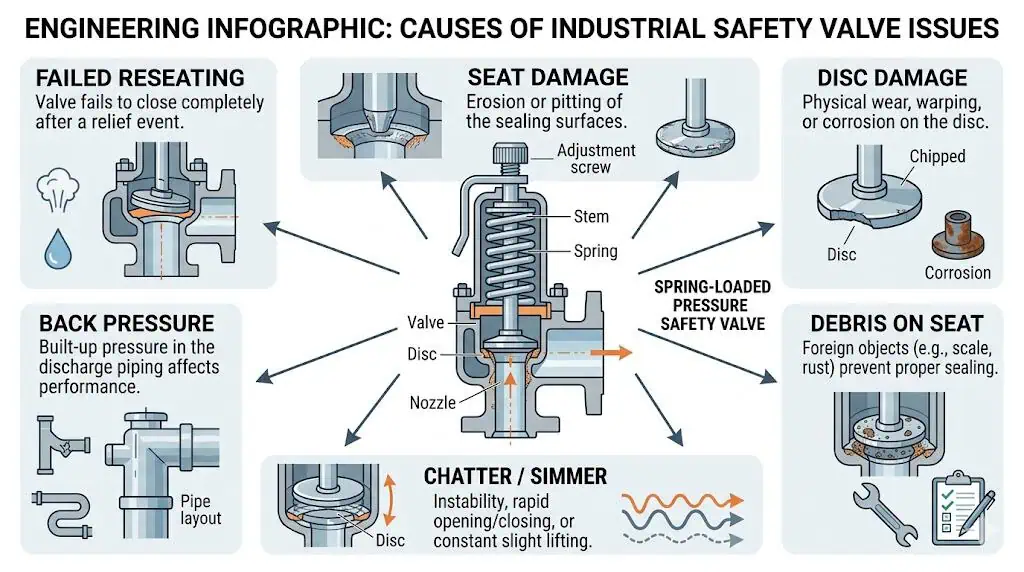
回座是泄放循环中,当系统压力降至阀门关闭压力或启闭压差范围以下后,阀瓣返回喷嘴密封面的过程。 阀门可以在规定整定压力下开启,但仍无法正确回座。整定压力精度与回座质量相关,但二者并非同一性能特性。
回座不良可能发生在以下情况:
弹簧只是该关闭序列中的一个环节。弹簧力可能正常,但导向摩擦、密封面几何形状损伤、出口压力、沉积物或管道载荷会阻止阀瓣垂直返回喷嘴。
复合工程工况: 一台蒸汽安全阀在工艺波动期间于预期整定压力下起跳,但随后持续泄漏。维护团队起初将注意力集中在弹簧整定上。车间检查发现弹簧在允许范围内,但阀瓣座出现导向痕迹,密封面内有金属杂质。上游管线在检修后未得到充分清洗。纠正措施是清理压力通道、修复密封面、检查阀杆与导向套对中、进行整定压力和密封性试验、记录维修情况,并在重新投用前重新铅封调节部位。
系统稳定后泄漏量短暂减小,并不能证明阀门仍适合继续使用。 软性污染物可能从部分密封线移开,或者随着系统冷却热工条件发生变化,使可见泄漏量减小。这与证明密封性合格且未来运行可靠是不同的。
临时性或随工况变化的泄漏更可能出现在以下情况:
永久性损伤更可能出现在以下情况:
在系统带压状态下进行任何疏通或活动阀门的操作,都必须遵循经批准的工厂程序、制造商说明及当地法规要求。未经计划的人工提升、敲击、紧固或现场调整可能加重密封面损伤、改变整定值、造成失控排放,或使维修与密封依据失效。
决策边界: 泄漏量变小并不自动意味着泄漏是安全的。继续运行需要形成书面的风险决策、在需要时具备可用的独立保护路径,并符合现场及监管程序。
有经验的故障排查首先应追问被保护系统中发生了什么变化,而不仅仅是阀门内部什么部件失效了。 阀门可能正在响应原始选型或台架试验时不存在的工况。
重要问题包括:
因此,起跳后泄漏可能是先前设计或运行变更的最终症状。仅修复密封面而不审查已变更的系统,可能使阀门回到相同的失效模式。
复合工程工况: 一台常规弹簧式安全阀正常运行了数年。在火炬总管扩容后,该阀在泄放期间开始颤振,并在回座后泄漏。其整定压力和内部零件最初并未改变。新的总管布置在同时泄放期间增加了变化的累积背压。纠正措施是在选择平衡式或其他合适替代阀之前,重新验证出口水力、进口压力损失、所需排量和阀门配置。
喷嘴密封面和阀瓣构成主要密封界面,因此即使几何形状的微小变化也可能造成持续的后开启泄漏。 设计正确的起跳过程不会自动损坏安全阀。损伤通常是在开启或关闭过程不稳定、流体含有破坏性颗粒、材料不适用,或阀门已因鸣叫、腐蚀、热变形或先前维修而削弱时发展形成的。
常见损伤机理包括:
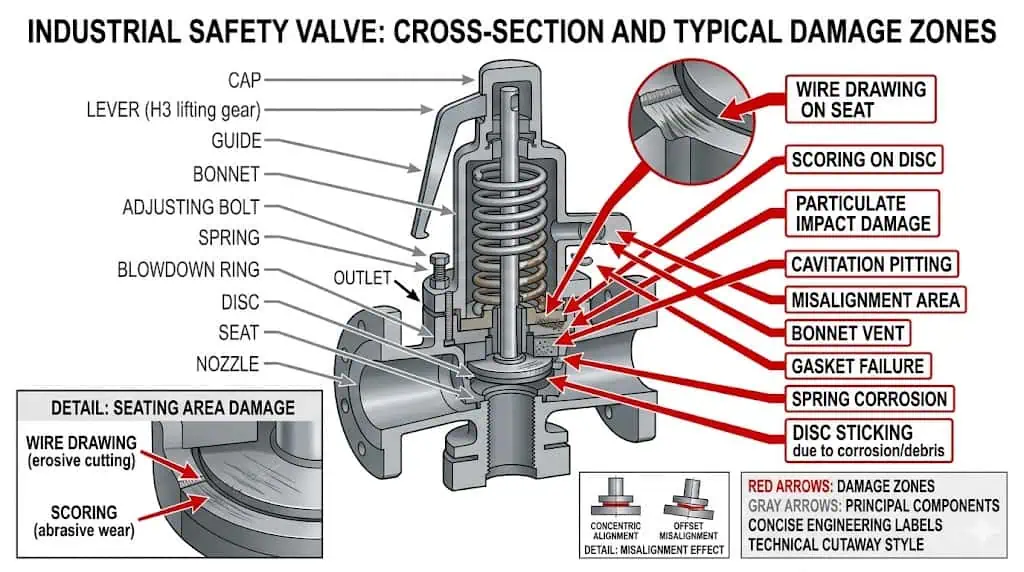
阀门可能通过整定压力试验,却仍不满足密封性要求,因为这两项试验回答的是不同问题。整定压力试验确认规定的开启调整。密封性试验评估规定试验条件下的泄漏情况。任何一项试验单独都不能证明该阀门对当前工艺工况具有足够的泄放能力。
关于泄漏试验的规划,请参见 API 527 密封性指南.
新安全阀或刚维修过的安全阀在首次起跳后经常发生泄漏,原因是工艺系统——而非阀门使用时间——将污染物带入了密封面。 如果上游管线中存在施工或检修杂质,新阀门在首次排放时可能受损。
常见污染物包括:
污染物不仅影响密封面。导向套或阀杆部位的沉积物会增加摩擦力,并可能妨碍阀瓣对中回座。先导式安全阀的导压管、过滤器、先导阀密封面或控制通道中的沉积物会延迟主阀关闭或造成运行不稳定。
复合工程工况: 某先导式安全阀安装在含污烃类工况中,用于改善接近整定压力时的密封性能。经过多次操作循环后,阀门回座变慢并出现间歇性泄漏。冷凝液和固体颗粒进入了先导回路和控制通道。纠正措施包括清洗并重新设计导压管布置、审查过滤和排放方案,以及重新评估先导式设计对实际介质的耐受能力。
预防措施包括管道清洁度、冲洗规范、防护保养、仅在批准位置使用合适的临时过滤器、检修期间的污染控制,以及选择与实际结垢风险相匹配的阀门设计。安全阀入口处未经审查的永久性过滤器本身可能成为阻力,不应作为临时解决方案加装。
入口压力损失和出口背压会破坏开启与关闭顺序的稳定性,从而间接损伤密封面。 它们还可能使阀瓣无法在可预测的力平衡下回座。
当泄放介质流经受限支管、过长入口管线、异径管、弯头、部分开启的隔离阀、结垢连接、爆破片装置或通径不足的接管时,就会产生入口压力损失。安全阀开启时,其入口压力可能比被保护设备内的压力下降得更快。阀门开始关闭,入口压力回升,阀门再次开启。反复冲击会迅速损伤密封面和阀瓣。
背压包括:
根据阀门设计不同,背压会影响开启特性、阀瓣升程、有效排量、启闭压差、关闭力及回座。传统弹簧式安全阀、波纹管平衡式安全阀和先导式安全阀的背压限值及修正要求并不相同。
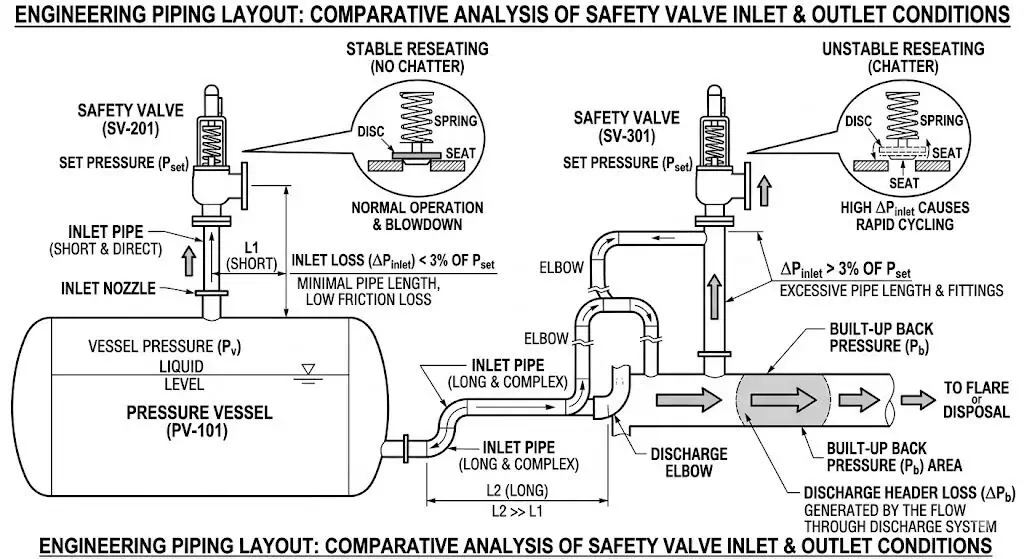
波纹管平衡结构可减小出口压力对运动组件的力效应,但并不能免除出口系统计算、排量修正、波纹管限值、阀盖排放要求或检查需求。详细分析请参见 安全阀中的背压与波纹管 和 何时应考虑选用背压平衡式安全阀.
长期在接近整定压力的工况下运行,可能在出现明显全启动作之前就已破坏密封面密封性。 微小的压力波动、脉动、振动或温度变化都可能引起颤振或微启。高速流体随后通过极小的开启间隙,逐步冲蚀密封面。
应区分以下相关压力术语:
不存在适用于所有阀门和工况的通用工作裕度百分比。可接受的裕度取决于阀门设计、密封面型式、工艺稳定性、压力脉动、流体洁净度、温度、背压、所需密封性、启闭压差、制造商数据及项目要求。
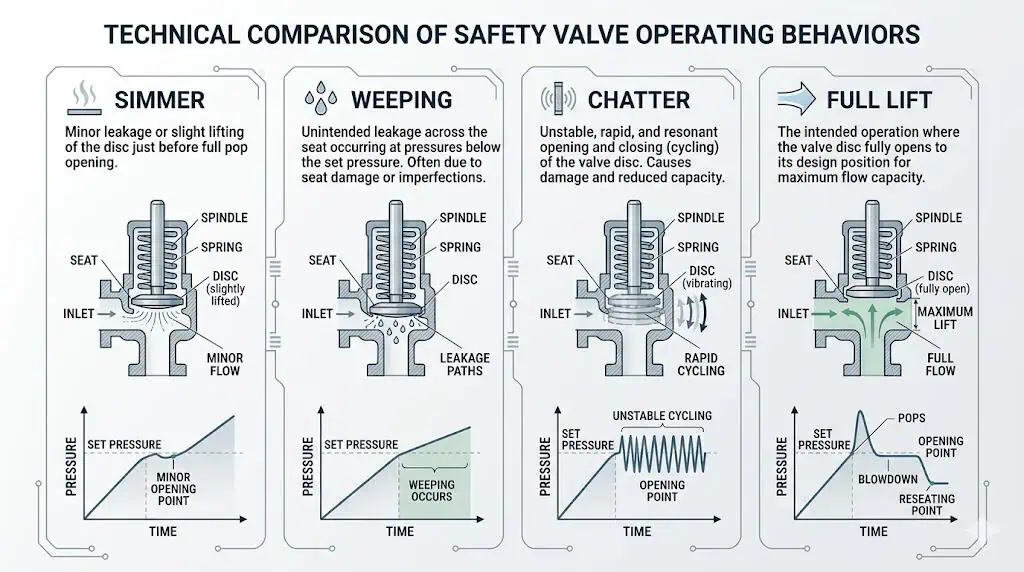
复合工程工况: 某储气罐安全阀在车间试验中反复合格,但重新投用后不久即出现泄漏。运行记录显示储气罐压力持续接近整定压力,且压缩机脉动产生频繁压力峰值。纠正措施是审查压力控制稳定性、工作裕度、密封面配置及阀门选型,而非反复研磨密封面。
第一步诊断是确认泄漏是否确实通过关闭的阀门密封面。 在安全阀附近发现的蒸汽、气体或液体并不自动证明密封面泄漏。泄漏可能来自压力边界、阀盖连接处、法兰垫片、螺纹连接、排放口、放空口、先导管路、试验接口或相邻管道。
| 泄漏类型 | 可能位置 | 典型迹象 | 初步检查 |
|---|---|---|---|
| 阀座泄漏 | 阀门应处于关闭状态时,阀出口或排放管道。 | 阀座下游持续或间歇性泄漏。 | 确认系统压力、出口压力、温度,以及是否有其他连接阀门可能倒流。 |
| 阀体压力边界泄漏 | 阀体壁、铸件、锻件、排放凸台或承压连接处。 | 局部湿润、气体迹象、裂纹线、腐蚀或渗漏。 | 按批准的程序停用并评估压力边界完整性。 |
| 阀盖或盖接合面泄漏 | 阀盖垫片、螺栓连接、阀帽或盖。 | 连接处周围存在残留物、水分、蒸汽或气体。 | 检查垫片、螺栓连接、热效应、装配及工艺介质影响。 |
| 连接处泄漏 | 进口法兰、出口法兰、螺纹接头、焊缝、排放口或仪表接头。 | 泄漏集中在外部连接处。 | 检查垫片、对中、扭矩施加程序、焊缝状况及管道应力。 |
| 波纹管阀盖排放口泄漏 | 平衡式阀门的阀盖排放口。 | 排放口处存在工艺介质或压力。 | 排查波纹管是否失效,并安全导排危险排放物。 |
| 先导系统泄漏 | 先导阀座、取压管线、管件、过滤器或控制腔室。 | 泄漏或主阀压力控制不稳定。 | 检查先导组件、污染、排放、堵塞及密封件。 |
确认泄漏路径可避免不必要的阀门拆解,并防止忽略更严重的阀体、法兰、波纹管或连接缺陷。检查方法必须与流体危害相适应;有毒、易燃、高温、深冷或氧气工况需采用经批准的检测与隔离程序。
事件历史通常可判断泄漏是由一次损伤性升程引起,还是由较长时间的不稳定运行所致。
审查内容:
多次维修后仍反复泄漏,是深入排查工艺和管道的充分理由,而不应将每次事件当作孤立的阀门缺陷处理。
台架试验是必要的证据,但每项试验仅能证明其试验程序所覆盖的特性。
| 试验或证据 | 可确认的内容 | 不能确认的内容 |
|---|---|---|
| 整定压力试验 | 在受控试验条件下规定的开启调整。 | 安装后的系统稳定性、认证排量或管道是否合格。 |
| 密封性试验 | 在规定试验压力、介质和方法下的泄漏性能。 | 所有工艺工况下所需的泄放量或现场回座压力。 |
| 经认证或认可的排量数据 | 特定阀门、孔径、流体及配置的已记录流量性能。 | 装置泄放工况或安装计算是否正确。 |
| 安装审查 | 入口压力损失、出口背压、安装方向、排放及支撑是否可接受。 | 长期使用后的内部状况。 |
| 拆卸检验状态 | 阀门从系统拆下时的实际状况与整定值。 | 除非根本原因得到纠正,否则未来的可靠性。 |
| 维修与重新校验记录 | 更换的零件、执行的工作、最终试验、调整及铅封状态。 | 原始工艺或管道原因是否已消除。 |
现场工况可能引入热变形、工艺介质污染、附加背压与排放背压、入口压力损失、振动、脉动、管道应力、天气影响、冷凝液、腐蚀以及反复启闭循环,这些在车间试验中均不存在。
若安全阀在台架试验中反复合格,但安装到某一位置后出现泄漏,应触发系统排查。若安全阀在台架试验时即发现泄漏,则同样需要对内部状态和维护情况进行检查。
| 根因 | 典型依据 | 可能结果 | 纠正方向 |
|---|---|---|---|
| 阀瓣不对中或导向摩擦 | 接触痕迹不均、导向划痕、阀杆弯曲、沉积物或咬合。 | 回座不完整或偏离中心。 | 检查对中、间隙、材料和装配;更换损坏零件并消除侧向载荷来源。 |
| 密封面或阀瓣损伤 | 划伤、点蚀、冲蚀、沟槽、冲击痕迹或研磨不均。 | 持续密封面泄漏。 | 在允许的尺寸公差范围内修复或更换阀内件;查明损坏原因。 |
| 开车阶段杂质污染 | 焊渣、铁锈、氧化皮、垫片碎屑或施工颗粒物。 | 首次起跳后立即泄漏。 | 清洗系统与阀门;改进冲洗、防护及调试控制措施。 |
| 脏污或易聚合工况 | 喷嘴、导向套、阀瓣座或先导通道内沉积物。 | 运动受阻、回座延迟或反复泄漏。 | 复核阀门型式、间隙、材质、冲洗方式及维护周期。 |
| 入口压力损失过大 | 入口管路过长或阻力过大、反复颤振、排放过程中压力骤降。 | 阀瓣冲击及密封面快速损坏。 | 重新设计或分析入口管路布置,并确认所选孔径。 |
| 叠加背压或排放背压 | 共用排放总管、火炬工况变化、出口管路过长、消音器或下游压力波动。 | 阀瓣升程不稳定、启闭压差改变、回座不良或排量下降。 | 重新核算出口系统,并复核常规式、平衡式或先导式结构。 |
| 工作压力过于接近整定压力 | 频繁启跳、脉动和泄漏,但未发生明显泄放工况。 | 密封面逐渐冲蚀并产生非正常泄漏。 | 恢复合适的工作压力余量并改善工艺压力控制。 |
| 启闭压差不当或内部调整错误 | 排放管路过长、提前关闭、频繁启闭或调整环设定改变。 | 工艺恢复不良或回座不稳定。 | 将调整恢复至制造商认可的状态和试验基准。 |
| 材料选用不当 | 局部腐蚀、咬伤、软密封件膨胀或弹簧性能劣化。 | 泄漏、卡涩、整定压力漂移或使用寿命缩短。 | 应检查所有相关部件,而不仅是阀体材质。 |
| 管道应力或安装方向错误 | 阀体变形、法兰错位、侧向载荷或积液。 | 密封面接触不均导致泄漏。 | 正确的支撑、对中、安装方向、排液及热位移处理。 |
| 阀门或孔径选型过大 | 阀门开启但流量无法维持稳定升程。 | 频繁启闭、颤振及密封面损伤。 | 重新核算所需排量并选用合适的认证孔径。 |
| 维修管控不完整 | 零件不明、无拆检数据、无最终试验或密封件缺失。 | 整定不确定、泄漏且可追溯性差。 | 采用经批准的维修工艺、试验、文件记录和重新铅封流程。 |
本表仅用于初步故障排查。最终结论取决于介质、压力、温度、背压、阀门类型、安装情况、历史记录、适用规范及实物检查结果。
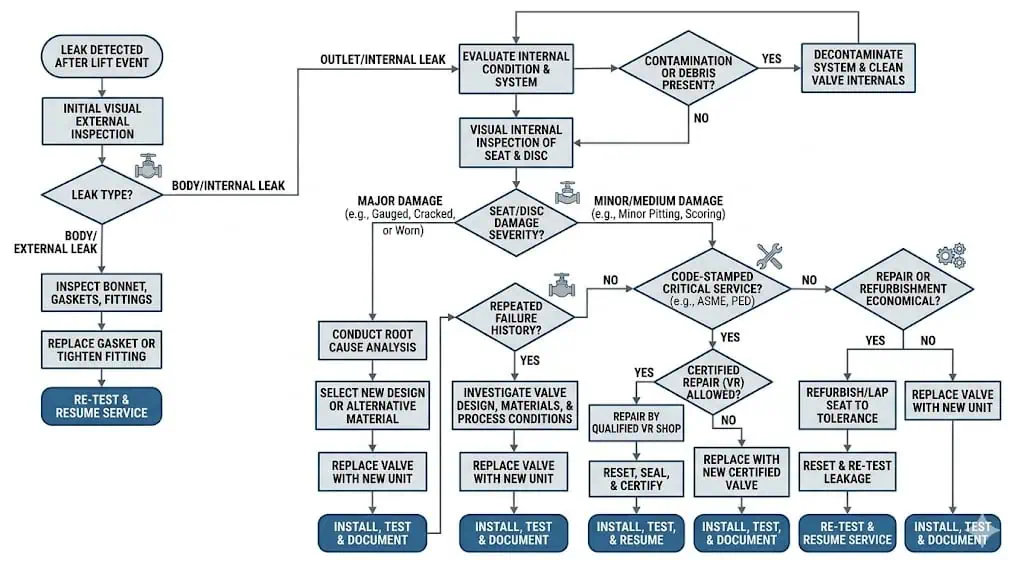
当污染或轻微表面损伤为局部性,且阀门仍适用于实际工况时,清洗或受控重新研磨可能是合适的。 决策应基于检查和经批准的制造商或维修工艺,而不是为了恢复可见密封线是否方便。
在以下情况下,清洗或重新研磨更具合理性:
反复研磨会去除材料并改变密封面接触几何形状。阀座和阀瓣不应无限次修磨。必须遵守制造商的修磨极限、最小尺寸、硬度配对、表面光洁度和零部件互换性要求。
通过增加弹簧压缩量来强行压紧阀门并非可接受的泄漏修复方法,除非其属于经批准的重新整定的一部分,且仍满足被保护设备和弹簧范围的要求。否则可能改变整定压力,导致设备保护不足。
当安全阀的内部状况、整定、对中或失效机理无法在运行状态下安全确定时,需要进行车间检修。 目标不仅仅是止住泄漏,而是恢复完整的开启、泄放和回座功能。
受控的车间检修范围可能包括:
拆检时的原始状态是有价值的工程依据。若发现阀门整定压力明显偏离、严重腐蚀、污染、因颤振损坏或反复泄漏,可考虑缩短检验周期或对系统进行重新设计。
当业主、属地监管机构或 NBIC 途径要求具备认可的压力泄放阀维修资质时,应核实维修机构的 National Board VR 授权证书.
当无法在批准的维修限度内恢复可靠功能,或现有阀门已不再匹配工艺工况时,更换通常是更合适的选择。
出现以下情况时应重点考虑更换:
更换选型不应仅依据连接尺寸和整定压力。必须重新核实所需泄放量、有效孔径、开启特性、材质、背压、压力-温度额定值、进口和出口管道、密封性要求、规范标记及文件资料。
重新选型时,应使用 安全阀选型指南, 、 安全阀定径与认证排量指南, ,以及受控的 安全阀 RFQ 数据表.
防止颤振和反复微启是保护密封面状态最有效的方法之一。 对于所选设计形式和工况,正常工作压力及可信波动应充分低于安全阀的开启区域。
预防措施包括:
先导式阀门在合适的洁净工况下可实现严密关闭,但先导通道和感应系统易受污物、冷凝液、冻结、蜡、聚合物及固体颗粒影响。平衡波纹管可减小某些背压影响,但不会产生工作裕量,也无法纠正选型过大或系统阻力过大的问题。
管道设计直接影响安全阀能否完成一次稳定的开启与回座循环,还是反复撞击阀座。
主要检查项目包括:
API 520 第II部分涉及泄压装置的安装,并针对需要超出简单筛查校核的安装工况给出了工程分析路径。不应将某一熟悉的入口压降百分比盲目套用于所有阀门、流体或动态系统。
如需完整的安装审查,请使用 安全阀安装指南.
反复泄漏往往持续存在,原因是更换时沿用了旧的连接方式和整定压力,却未纠正最初的使用工况不匹配问题。
材料与结构审查应包括:
| 部件 | 泄漏或可靠性功能 | 选型问题 |
|---|---|---|
| 阀体与阀盖 | 承压并保护或暴露内部零件。 | 压力-温度额定值、外部腐蚀和阀盖结构是否适用? |
| 阀座与阀瓣密封面 | 构成主密封线和介质流入口。 | 材质、硬度、耐腐蚀性、抗冲蚀性及维修限度是否合适? |
| 阀瓣与阀瓣座 | 控制开启、介质作用力及回座接触。 | 能否承受冲击、冲蚀、沉积物及热变形? |
| 导向套与阀杆 | 保持对中运动。 | 间隙、防咬合配对、抗污垢能力及对中是否合适? |
| 弹簧 | 提供经过标定的关闭力。 | 温度、耐腐蚀性、应力松弛、涂层及弹簧范围是否可接受? |
| 波纹管 | 减小某些背压作用力,并可隔离弹簧腔。 | 压力、疲劳、腐蚀、温度及阀盖排放是否可接受? |
| 金属密封面 | 适用于高温及多种严苛工况。 | 在实际工艺条件下,能否达到并保持所需的密封性? |
| 软密封阀座与O形圈 | 在合适的洁净工况下可提高密封性。 | 温度、化学相容性、老化、挤出、减压及火灾暴露是否可接受? |
| 垫片与密封件 | 防止内部连接处向外泄漏。 | 是否已明确流体兼容性、温度和装配控制要求? |
不锈钢阀体并不能证明阀座、阀瓣、导向套、弹簧、波纹管或软质零件均兼容。含硫工况在明确规定时可能需要按 NACE MR0175 / ISO 15156 进行评审。高温蒸汽与洁净常温气体在阀座、弹簧和垫片选型上可能不同。含氯或酸性介质可能在阀体出现可见损伤之前就已侵蚀内部内件。
完整的零部件评审请参见 安全阀材质选择指南 和 弹簧式与先导式安全阀对比.
当阀门起跳后出现泄漏、失效原因不明确或工艺已发生变化时,重复订购应按全新的工程评审处理。 沿用旧的位号、连接尺寸和整定压力可能重现相同的失效。
在发出下一次 RFQ 或采购订单前,请确认:
| 审查项目 | 重要性 | 需提供的证据 |
|---|---|---|
| 泄放工况及所需排量 | 确认阀门需防护的对象及必须通过的流量。 | 经批准的泄放计算书或选型表。 |
| 认证排量与有效排放面积 | 确认所供阀门能满足所需泄放负荷。 | 制造商认证或项目认可的能力数据。 |
| 工作余量与压力历史记录 | 识别颤振、脉动及反复接近开启的工况。 | 工艺趋势与操作范围。 |
| 背压与入口压力损失 | 控制稳定开启、有效性能与回座。 | 入口与出口水力工况复核。 |
| 介质洁净度与腐蚀性 | 控制污染、材料损伤和导向运动。 | 流体组成、污染物和材料审查。 |
| 密封严密性和维修历史 | 显示泄漏是否反复发生以及以往维修的效果。 | 检修前和最终测试报告、维修报告和密封记录。 |
| 管道布置和排放路径 | 识别管道应力、反作用载荷、排放和总管相互作用。 | 安装图纸和现场验证。 |
| 规范和认证路径 | 确定受保护设备的验收。 | 适用标准、版本、铭牌标记和证书。 |
相关标准具有不同的作用:
| 标准方向 | 相关角色 | 边界条件 |
|---|---|---|
| ASME BPVC 第 I 卷 | 电站锅炉结构及适用的锅炉安全阀要求。 | 适用于泄漏阀门保护电站锅炉的场合;不应以压力容器假设替代。 |
| ASME BPVC 第 VIII 卷 第 1 分册 | 压力容器设计、制造、检验、试验及认证相关背景。 | 将泄放装置与容器 MAWP、泄放能力及规范验收要求相关联。 |
| API 520 第 I 部分 | 涵盖工艺工业应用领域中压力泄放装置的定径与选型。 | 用于支持阀门定径与选型;其本身不能诊断密封面状态。 |
| API 520 第 II 部分 | 压力泄放装置的安装及适用的工程分析。 | 涉及入口压力损失、出口管道及安装后的稳定性。 |
| API 521 | 压力泄放与降压系统分析。 | 适用于火炬、放空、公共排放总管或泄放工况变化导致泄漏的场合。 |
| API 527 | 适用压力泄放阀的密封性试验方法及验收准则。 | 密封性合格不能证明所需排量满足要求或安装方式可接受。 |
| API RP 576 | 压力泄放装置的检验规程。 | 用于支持检验计划、状态评估及故障调查。 |
| ISO 4126-1 | 安全阀通用产品要求。 | 该标准为产品标准,不能替代针对具体应用场合的故障排查。 |
| National Board VR | 压力泄放阀维修授权及 VR 钢印。 | 在业主、管辖机构或 NBIC 维修途径要求时适用。 |
安全阀起跳后泄漏通常表明回座不良、密封面损坏或污染、开启或关闭不稳定、运行裕度不合适、进口压力损失、出口背压、材料劣化或维修控制不完整。 清洗可能纠正有限的污染问题,但重复可靠性来自识别并消除实际失效机理。
最有效的纠正方案将阀门检查与工艺历史审查、认证排量验证、进出口管道分析、材料审查、受控维修、整定压力试验、密封性试验、文档记录和重新铅封相结合。
最终工程结论: 仅对泄漏阀门重新研磨的工厂往往会看到泄漏再次出现。审查运行裕度、泄放负荷、进口损失、背压、污染、材料、安装和维修历史的工厂则更有可能消除重复故障。
安全阀起跳后通常泄漏,是因为它不能干净地回座或密封面已损坏。
常见原因包括碎屑、划伤、点蚀、颤振、进口压力损失过大、背压高或波动、运行压力过于接近整定压力、导向件不对中、腐蚀、管道应力以及维修控制不良。
不应假定泄漏的安全阀可以安全地继续使用。
该决定取决于泄漏路径、流体危害、泄漏率、受保护设备、独立压力保护的可用性、现场程序和法规要求。无法可靠回座的阀门需要立即进行工程和检验审查。
在明显低于预期回座压力时持续泄漏、反复启闭、可见阀座损坏或重复失效通常表明不仅仅是临时污染。
压力或温度稳定后泄漏减少本身并不能证明阀门仍适合使用。可能需要检验和经批准的密封性试验。
否。
整定压力试验用于在受控条件下验证开启调整。密封性试验按规定的试验方法验证泄漏情况。两项试验单独均不能证明泄放能力充足、进口压力损失可接受、出口背压允许或现场性能稳定。
当损坏程度超过认可的维修限度、腐蚀影响多个部件、零件已停产、泄漏反复出现、所需排量已发生变化,或原阀门已不再适用于介质、背压、温度或安装条件时,通常宜更换。
是。
焊渣、铁锈、氧化皮、垫片碎屑、施工杂物及工艺固体颗粒可能在首次泄放时经过密封面,损坏或堵塞密封线。因此,即使阀门是全新的,系统清洁度和调试控制也至关重要。
背压会改变阀门的作用力平衡、升程、启闭压差及回座特性。
出口压力波动或过高可能导致阀门无法稳定关闭或引发颤振。常规式、波纹管平衡式及先导式设计的背压限值各不相同。
是。
工作裕量不足可能导致阀前泄或微启。高速泄漏通过小开度会逐步冲蚀密封面,并可能在下次全启后造成更大的泄漏。
整定压力试验检查阀门何时开始规定的开启响应。密封性试验检查阀门在规定试验条件下关闭时的泄漏情况。
两项试验均不能证明所选阀门的认证排量足以满足装置泄放工况。
不得将未经批准的弹簧调整作为泄漏修复手段。
增大弹簧压缩量会提高整定压力,使被保护设备处于欠保护状态。调整只能在经批准的校准程序下进行,并随后完成试验、锁定、记录及重新铅封。
应审查被保护设备、泄放工况、工作压力与整定压力、所需排量、认证排量、有效孔径、流体相态、温度、背压、进出口管道、材质、密封面型式、规范路径、试验要求及维修记录。